Bezoek | Specialized S-Works Tire Factory: de mini-fabriek waar de banden van Loïc, Adrien en Remco worden gemaakt
Door Olivier Béart -
Wist je dat Specialized een onderzoeks- en ontwikkelingscentrum heeft dat volledig is gewijd aan banden? Het is gevestigd in Lage, Duitsland, en het is niet zomaar een lab: het is praktisch een mini-fabriek, waar ze nieuwe rubbermengsels ontwikkelen, innovatieve banden snijden en testen, en banden van begin tot eind produceren. Hier worden prototypes geboren, evenals banden voor renners zoals Loïc Bruni, Adrien Boichis en Remco Evenepoel. Vojo kreeg een kijkje achter de schermen in deze S-Works bandenfabriek … en we hebben er zelfs onze eigen band gemaakt!
 Het wordt soms vergeten, maar het verhaal van Specialized begon met een band. Het merk werd in 1974 opgericht door Mike Sinyard als importeur van Italiaanse onderdelen en lanceerde twee jaar later, in 1976, zijn allereerste eigen product: de Specialized Touring Tire. Deze werd in 1978 gevolgd door de Turbo, de eerste hoogwaardige vouwband, en pas daarna door de eerste fietsen.
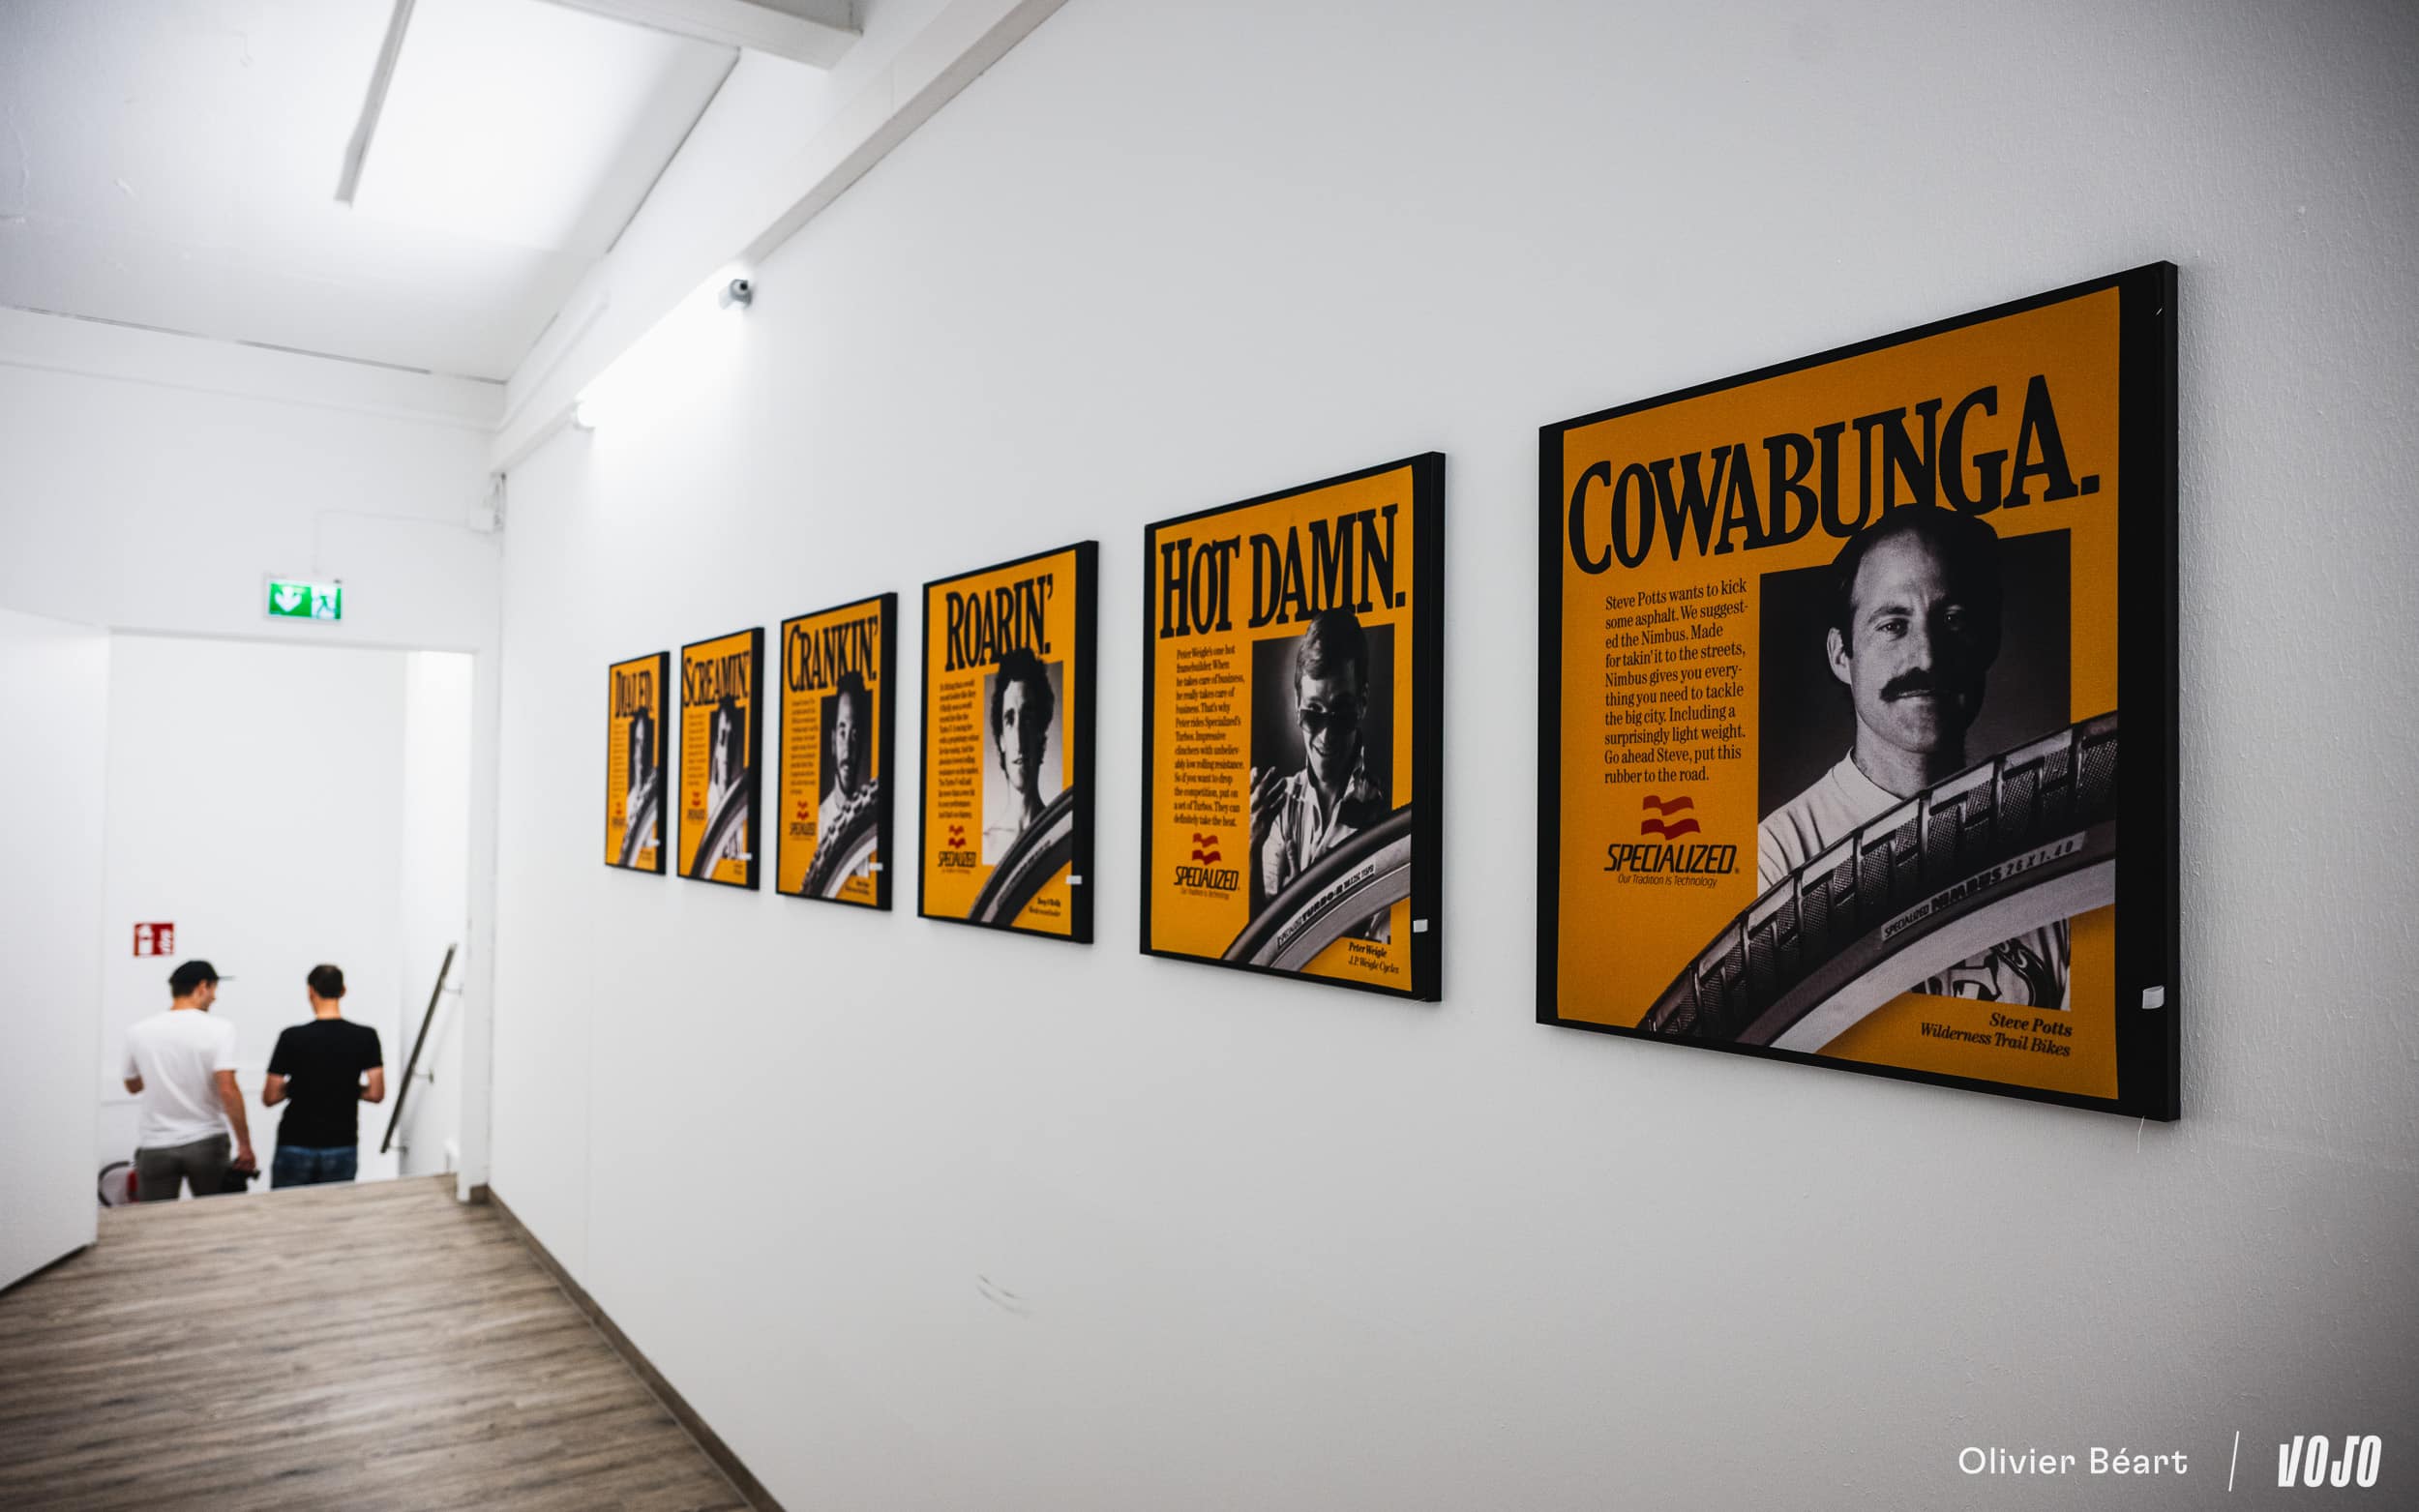 In 1981 verscheen de allereerste all-terrain band van het merk, namelijk de Stumpjumper in de maat 26 x 2.125 inch, en dat tegelijk met de gelijknamige fiets, de eerste in massaproductie vervaardigde mountainbike. Het vierkante profiel bleef echter een overblijfsel van motorbanden. Het was wederom Specialized dat in 1984-1985 de Ground Control lanceerde, de allereerste band met een profiel dat specifiek voor mountainbiken was ontworpen, met een duidelijk onderscheid tussen de midden- en zijnoppen. Dit was te danken aan de briljante Charlie Cunningham, aan wie Vojo onlangs een eerbetoon bracht, en alle huidige banden volgen nog steeds dit principe. Sindsdien is de band nooit uit het hart van het bedrijf verdwenen. Geen wonder: de band is ons enige contact met de grond en tevens het allereerste onderdeel van het veersysteem van een mountainbike, zelfs vóór de voorvork en de schokdemper. Een band met slechte grip of een kapotte band, en de hele fiets lijdt eronder.
 Net als bijna alle merken was Specialized echter altijd afhankelijk van zijn leveranciers voor de productie van zijn banden, die nu massaal in Azië worden geproduceerd (vanwege de kosten, maar ook vanwege de nabijheid van grondstoffen: veel banden komen uit Thailand, een belangrijke rubberproducent). De S-Works Tire Factory is ontstaan uit de wens om hier verandering in te brengen, een langgekoesterde droom van Mike Sinyard en verschillende leden van de R&D-teams.
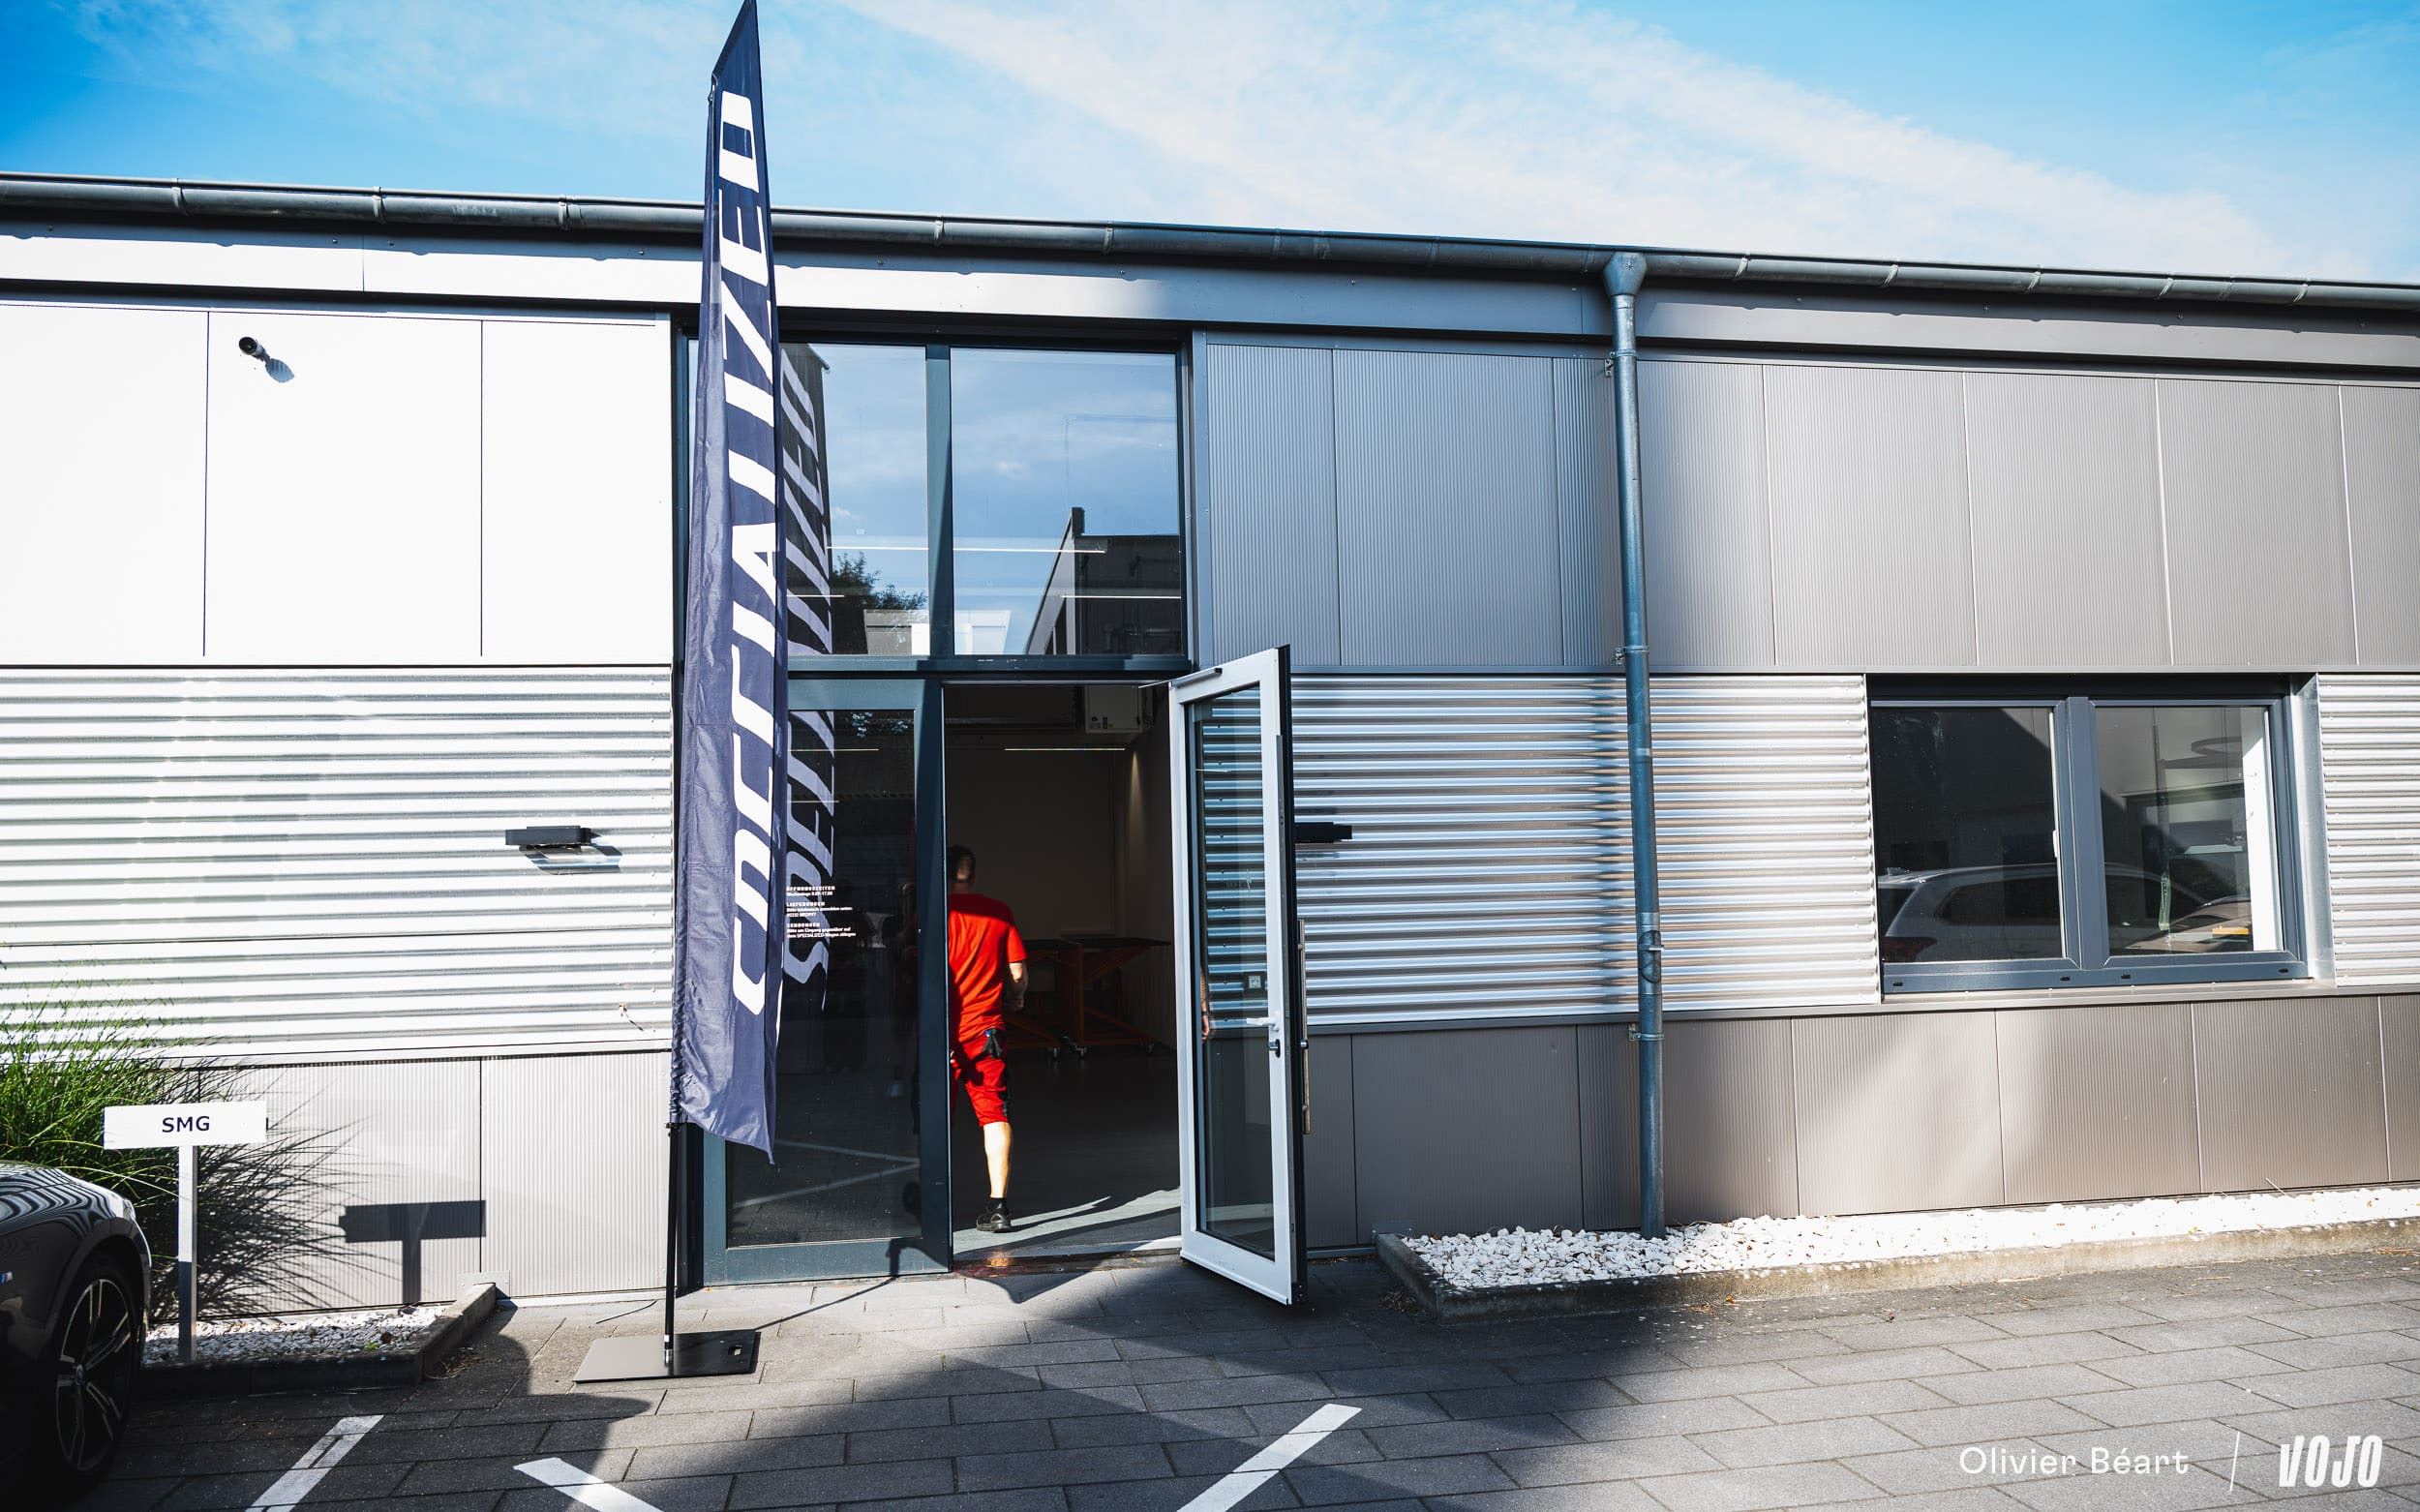 Gelegen in een industriegebied zonder opvallende reclameborden, ziet het er van buitenaf niet bijzonder uit. Maar achter deze witte, bijna klinische muren bevindt zich een van de meest geavanceerde ontwikkelingsinstrumenten ter wereld voor fietsbanden. Een rondleiding.
Niet langer slechts een passagier
 “We zijn altijd een klein team van gepassioneerde bandenontwikkelaars geweest, maar we zijn ook altijd afhankelijk geweest van onze leveranciers”, vat Oliver Kiesel, hoofd bandenontwikkeling bij Specialized, samen. Om echt bandenonderzoek en -ontwikkeling te kunnen doen, moet je in eigen huis kunnen produceren, zelfs in kleine aantallen. Dat is precies het doel van de S-Works Tire Factory: banden ontwikkelen, testen, valideren met atleten en vervolgens onderaannemers voorzien van een veel preciezere set specificaties (kortom, een heus ‘recept’) voor grootschalige industriële productie.
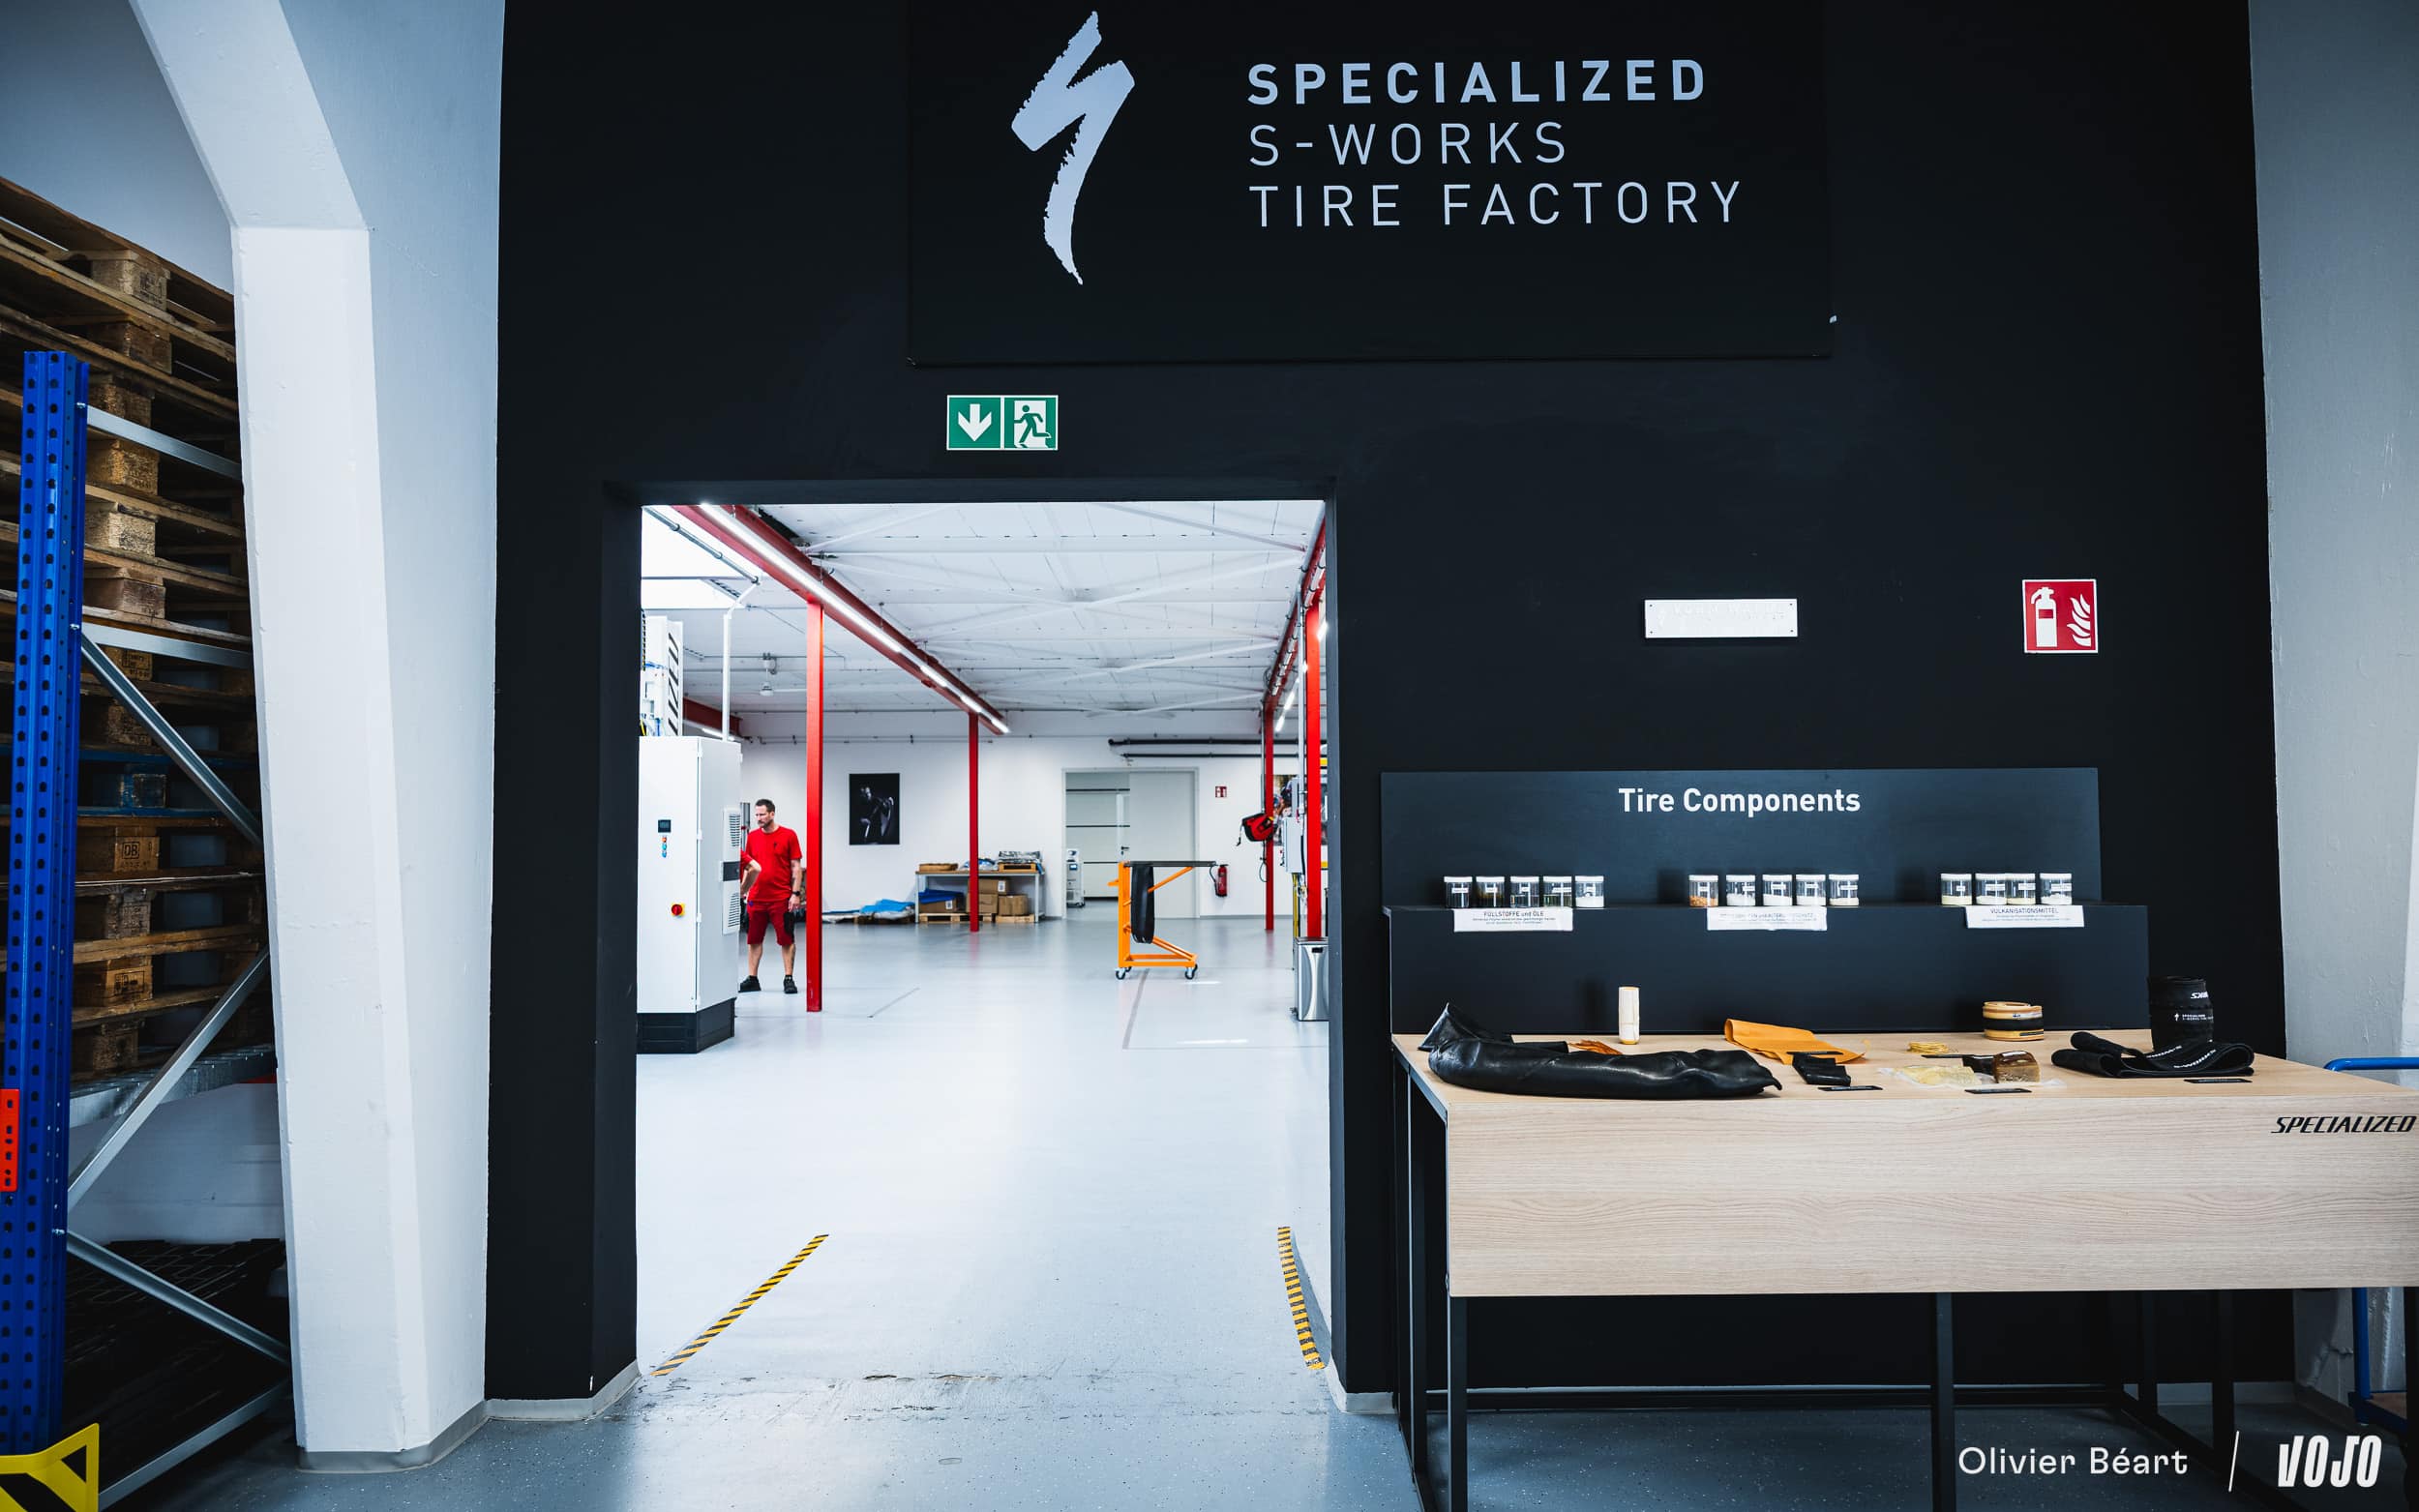 Het project begon zo’n vijf jaar geleden, aanvankelijk als testlaboratorium, en de fabriek is nu een jaar volledig operationeel met haar productiefaciliteiten. Er werken minder dan tien mensen: een chemicus, specialisten in bandenconstructie, experts in industrialisatie en operators, van wie sommigen afkomstig zijn van grote autobandenfabrikanten. De keuze voor Duitsland was geen toeval: het noorden van het land herbergt een aanzienlijk deel van de Europese rubberindustrie, met zijn experts en leveranciers van grondstoffen. Dit maakt het ideaal voor de snelle integratie en het testen van een nieuw onderdeel!
 Het is belangrijk om te benadrukken dat het niet de bedoeling is om industriële partners te vervangen. Met een capaciteit van 5.000 tot 10.000 banden per jaar is Lage duidelijk niet van hetzelfde kaliber als de grote fabrieken die dat aantal in één dag produceren. “Grote fabrieken streven naar consistentie en efficiëntie. Dit moet losgekoppeld worden van onderzoek en testen”, legt Oliver Kiesel uit. En hoewel veel tegenwoordig computergestuurd is, blijft testen in de praktijk essentieel, zeker voor een band. De kleinschaligheid van het bedrijf biedt bovendien waardevolle flexibiliteit: het merk geeft het team veel vrijheid, zolang de resultaten maar goed zijn. “En we leren elke dag iets nieuws”, voegt onze gids er met een glimlach aan toe.
Banden op maat voor de profs
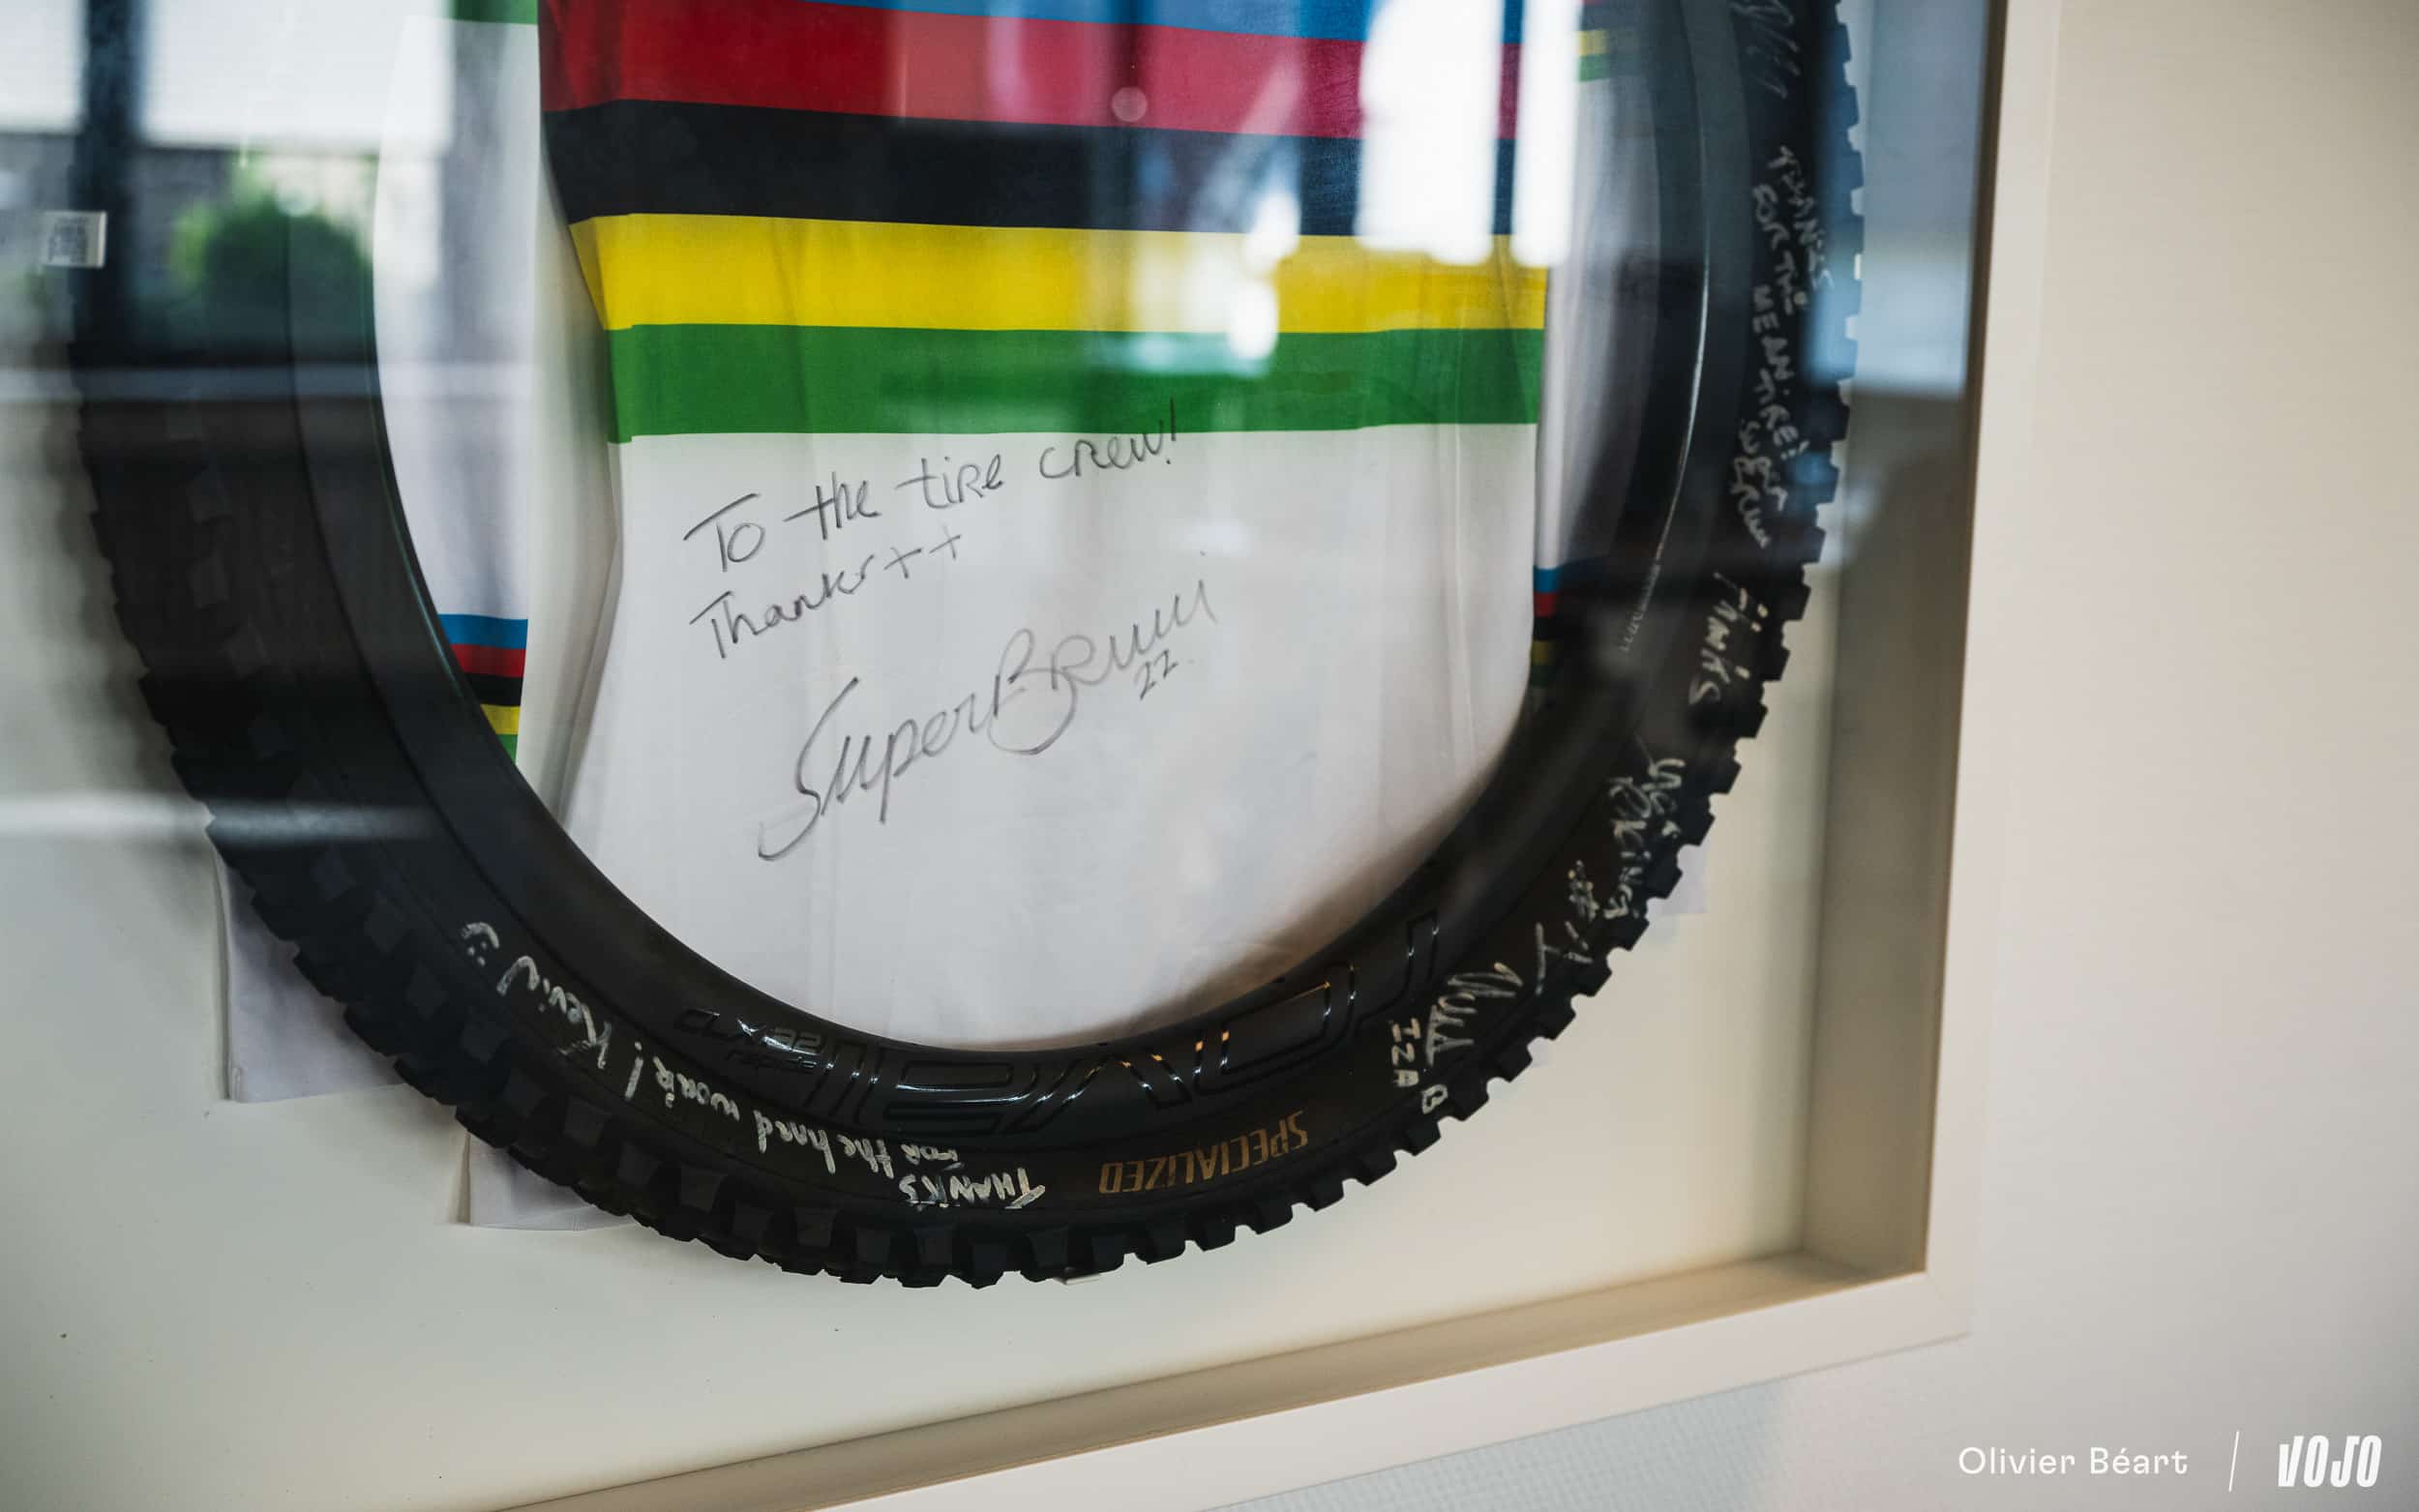 De S-Works Tire Factory produceert ook de speciale banden voor Specialized-atleten, van de World Cup Downhill tot de Tour de France. Een tijdritband voor Remco Evenepoel hoeft geen duizenden kilometers mee te gaan, en een modderband voor downhillers kan na één rit al in de prullenbak belanden: op dit niveau telt alleen de prestatie. Het doel blijft echter dat deze ontwikkelingen uiteindelijk in de productielijn terechtkomen, uiteraard met een verbeterde duurzaamheid. De T9-compound en het radiaalkarkas, die in eerste instantie voor het downhillteam zijn ontwikkeld, zijn daar goede voorbeelden van.
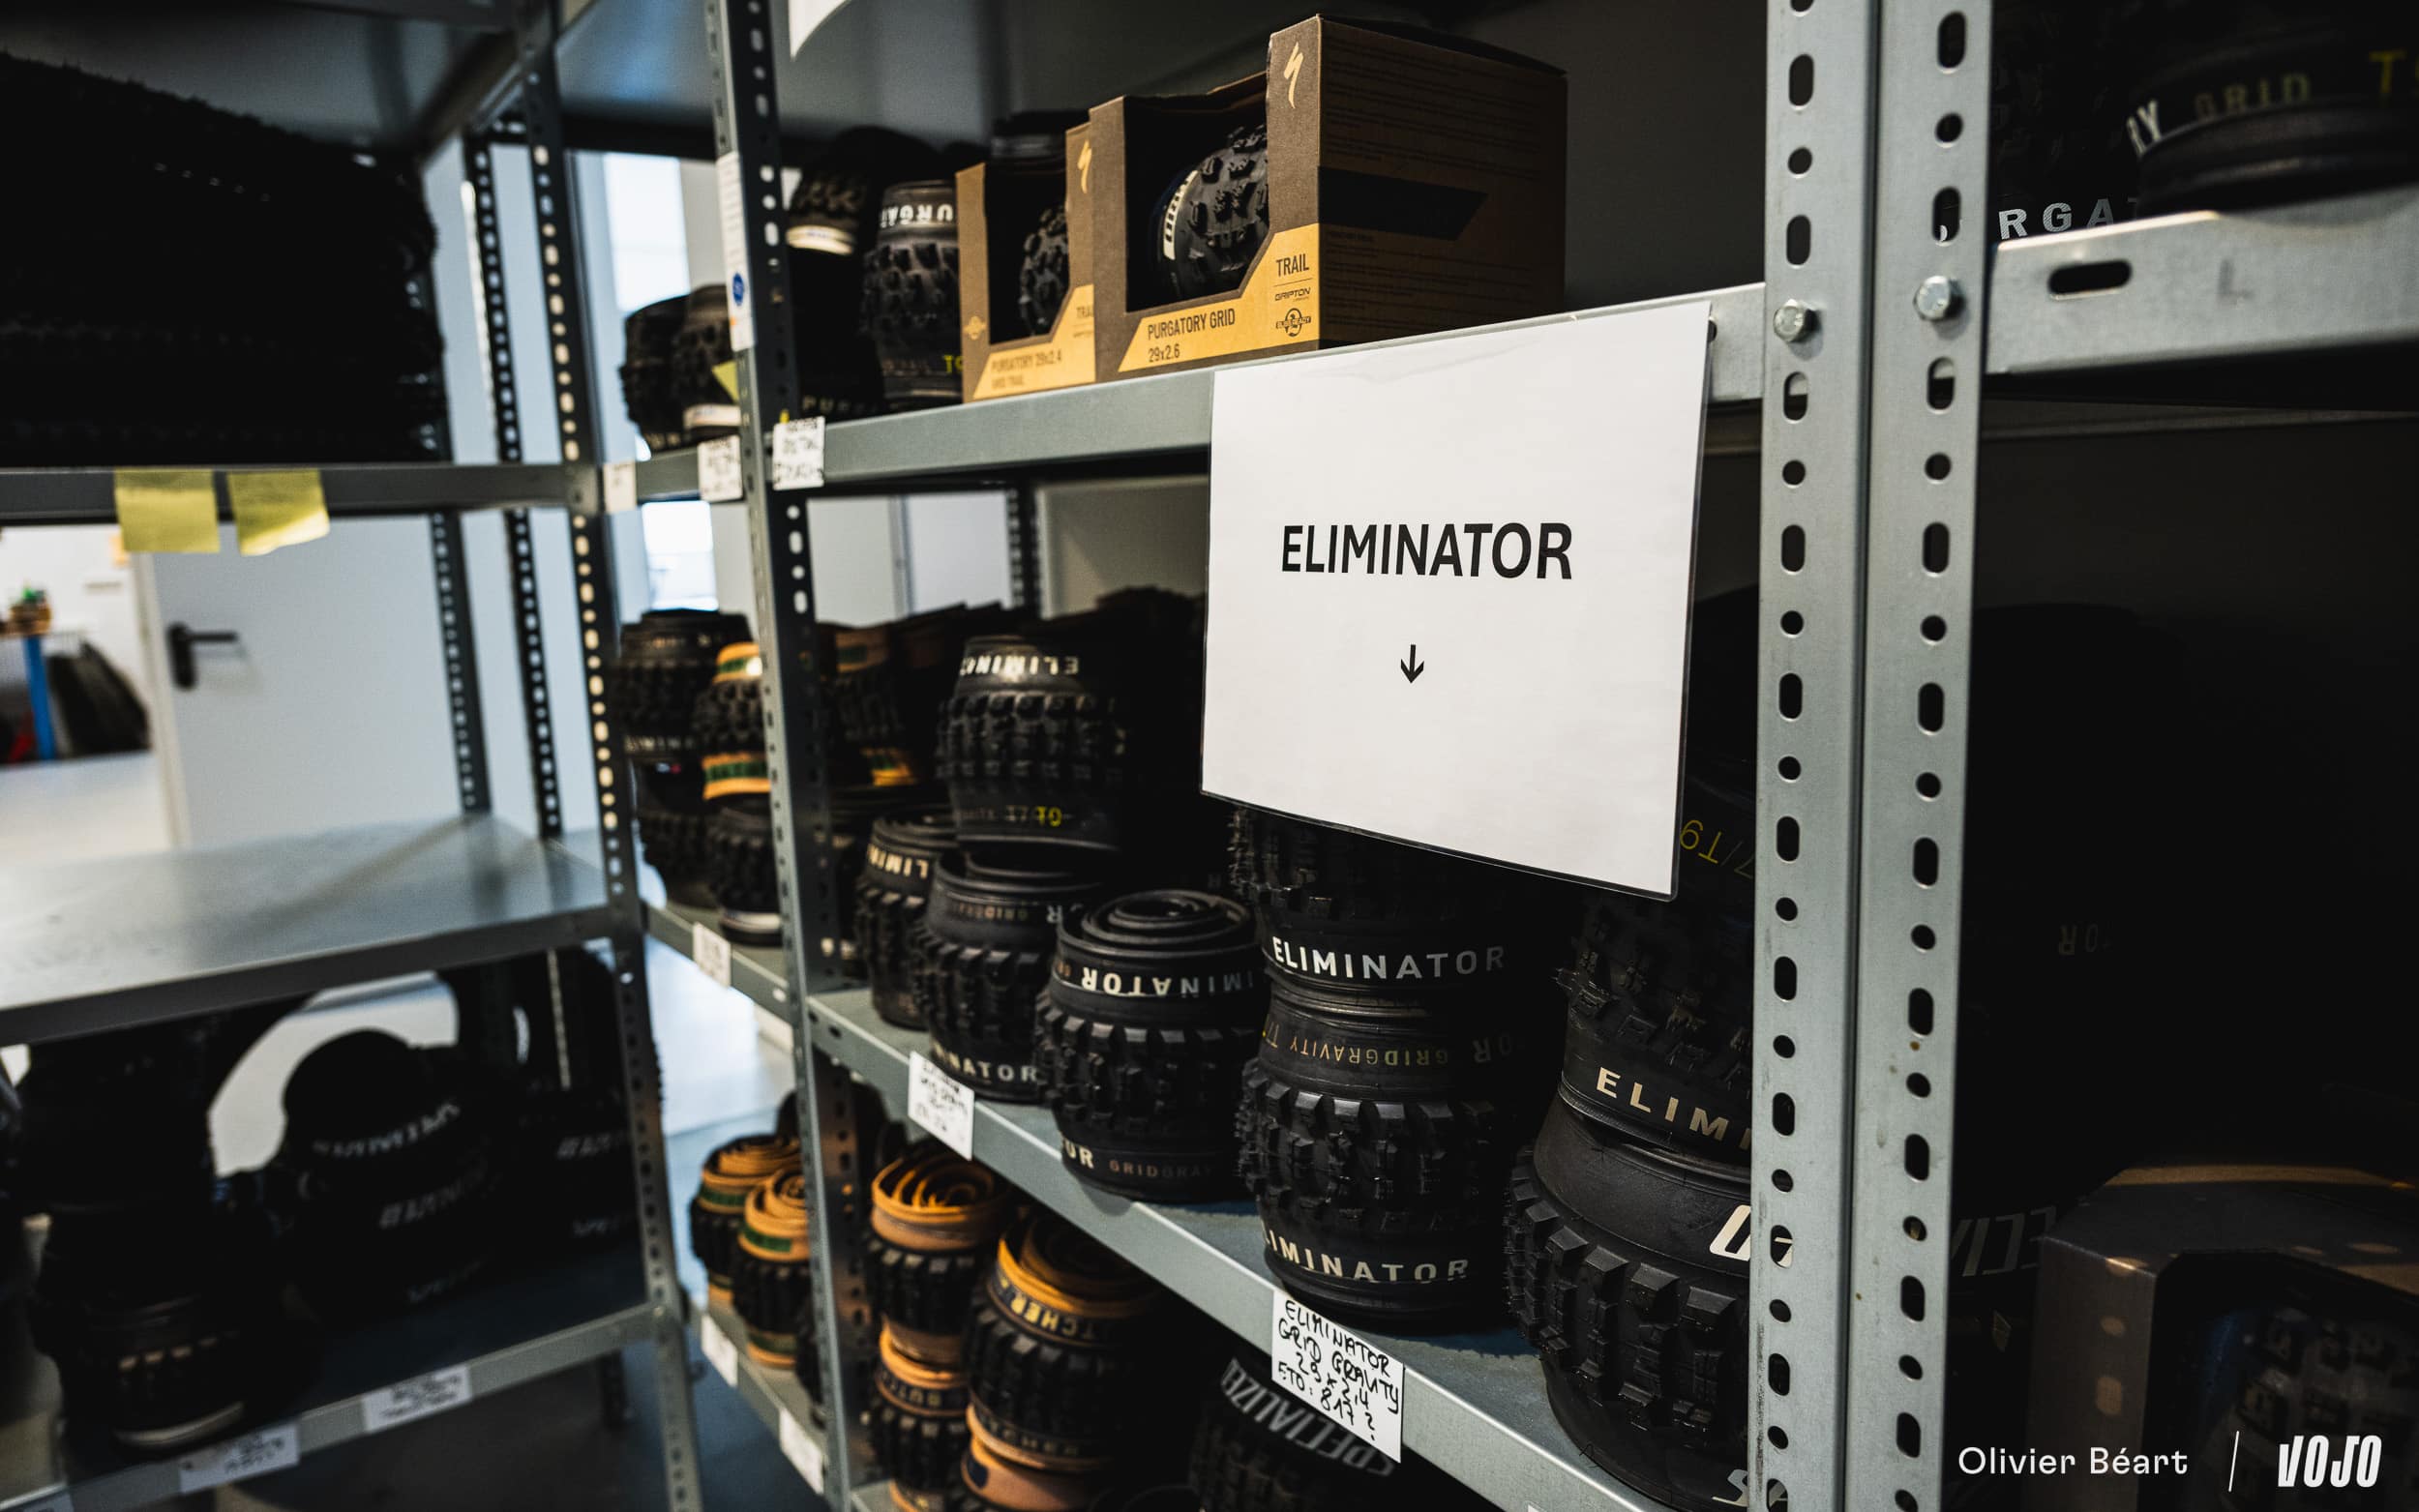 En de druk is reëel. Vooral in de downhill staat in de contracten meestal dat de renners Specialized-banden moeten gebruiken … tenzij deze banden onder bepaalde specifieke omstandigheden niet aan de vereiste prestaties voldoen. In dat geval mogen ze overstappen op iets anders. De uitdaging voor het team van Lage is dan ook om zo goed te zijn dat hun renners nooit de behoefte voelen om elders te kijken. Hier kan een prototype in slechts een paar dagen, of zelfs minder dan 48 uur, worden geproduceerd, en Loïc Bruni heeft al een wereldtitel gewonnen op banden die hier zijn gemaakt.
Het gevoel omzetten in cijfers
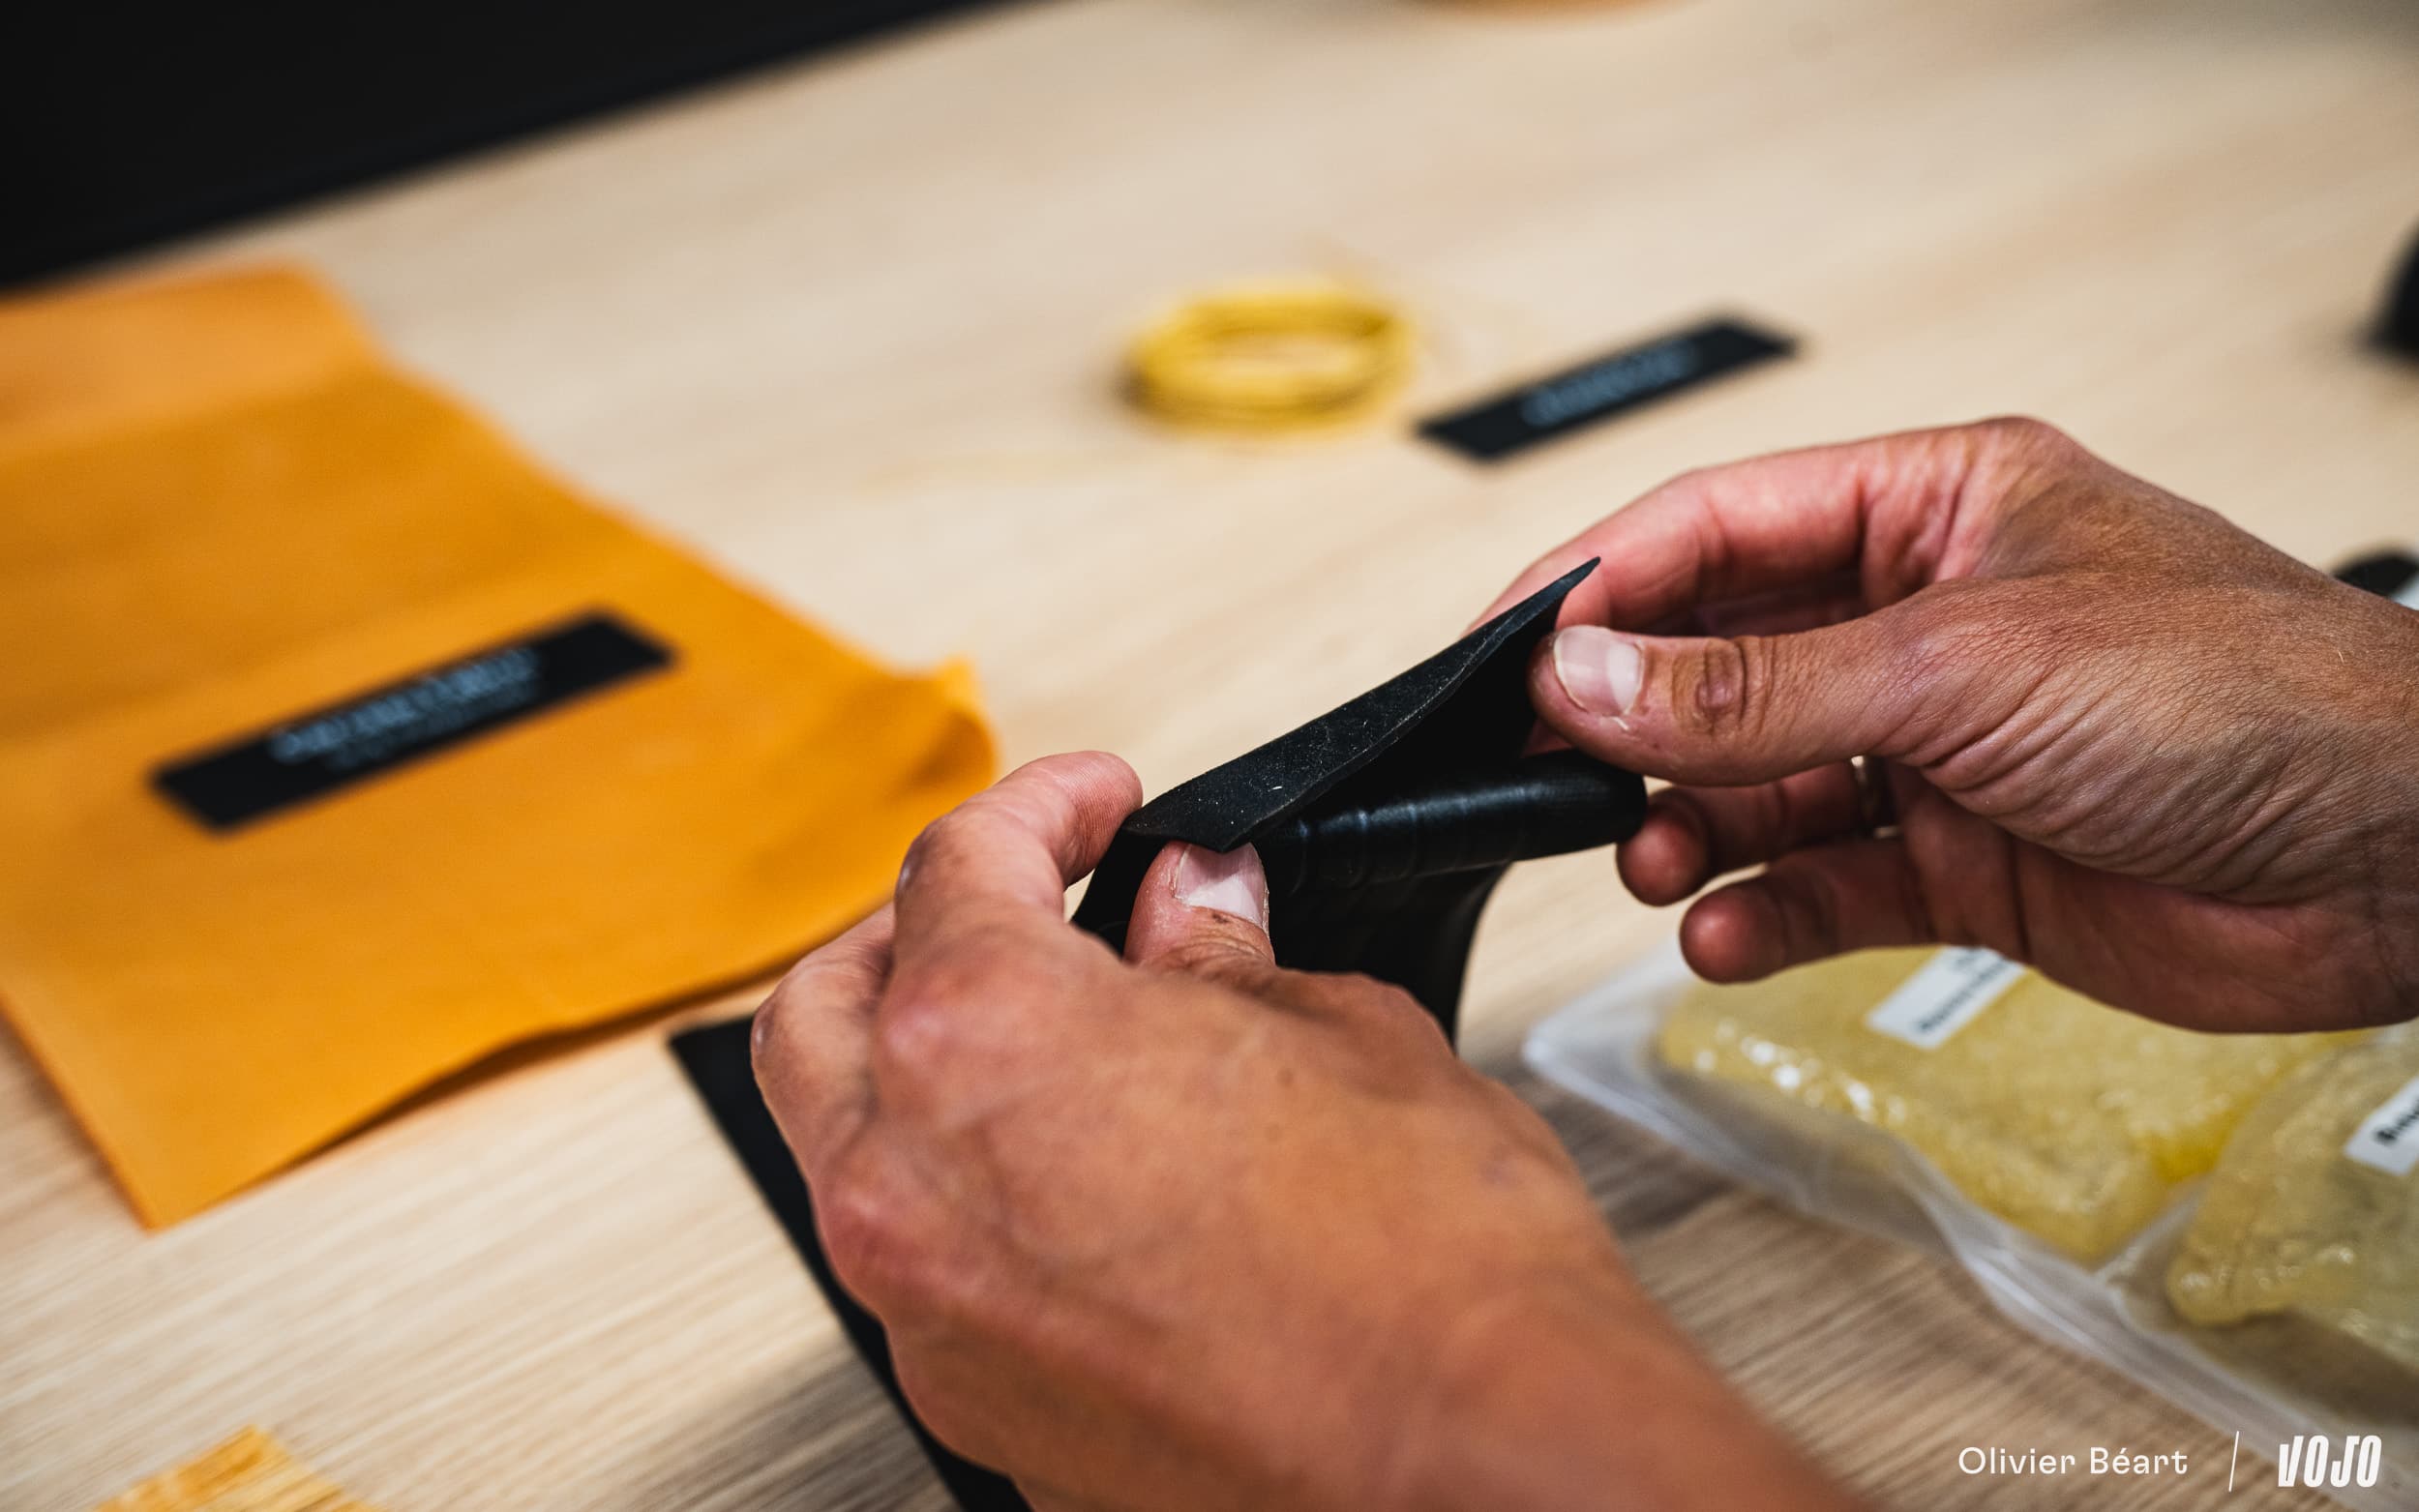 We hebben allemaal wel eens aan de noppen van onze banden gevoeld om de rubbersamenstelling te beoordelen. Maar dat is niet genoeg! Een goede band moet grip, demping, stabiliteit en een lage rolweerstand bieden, en deze eigenschappen staan vaak op gespannen voet met elkaar. De soepelheid en vorm van het profiel spelen een grote rol, en een veelheid aan parameters beïnvloedt elkaar. Bovendien stel je de compressie en de demping van een band niet af zoals je dat bij een voorvork doet: alles moet perfect in balans zijn, vanaf het ontwerp tot aan de chemische samenstelling en de constructie.
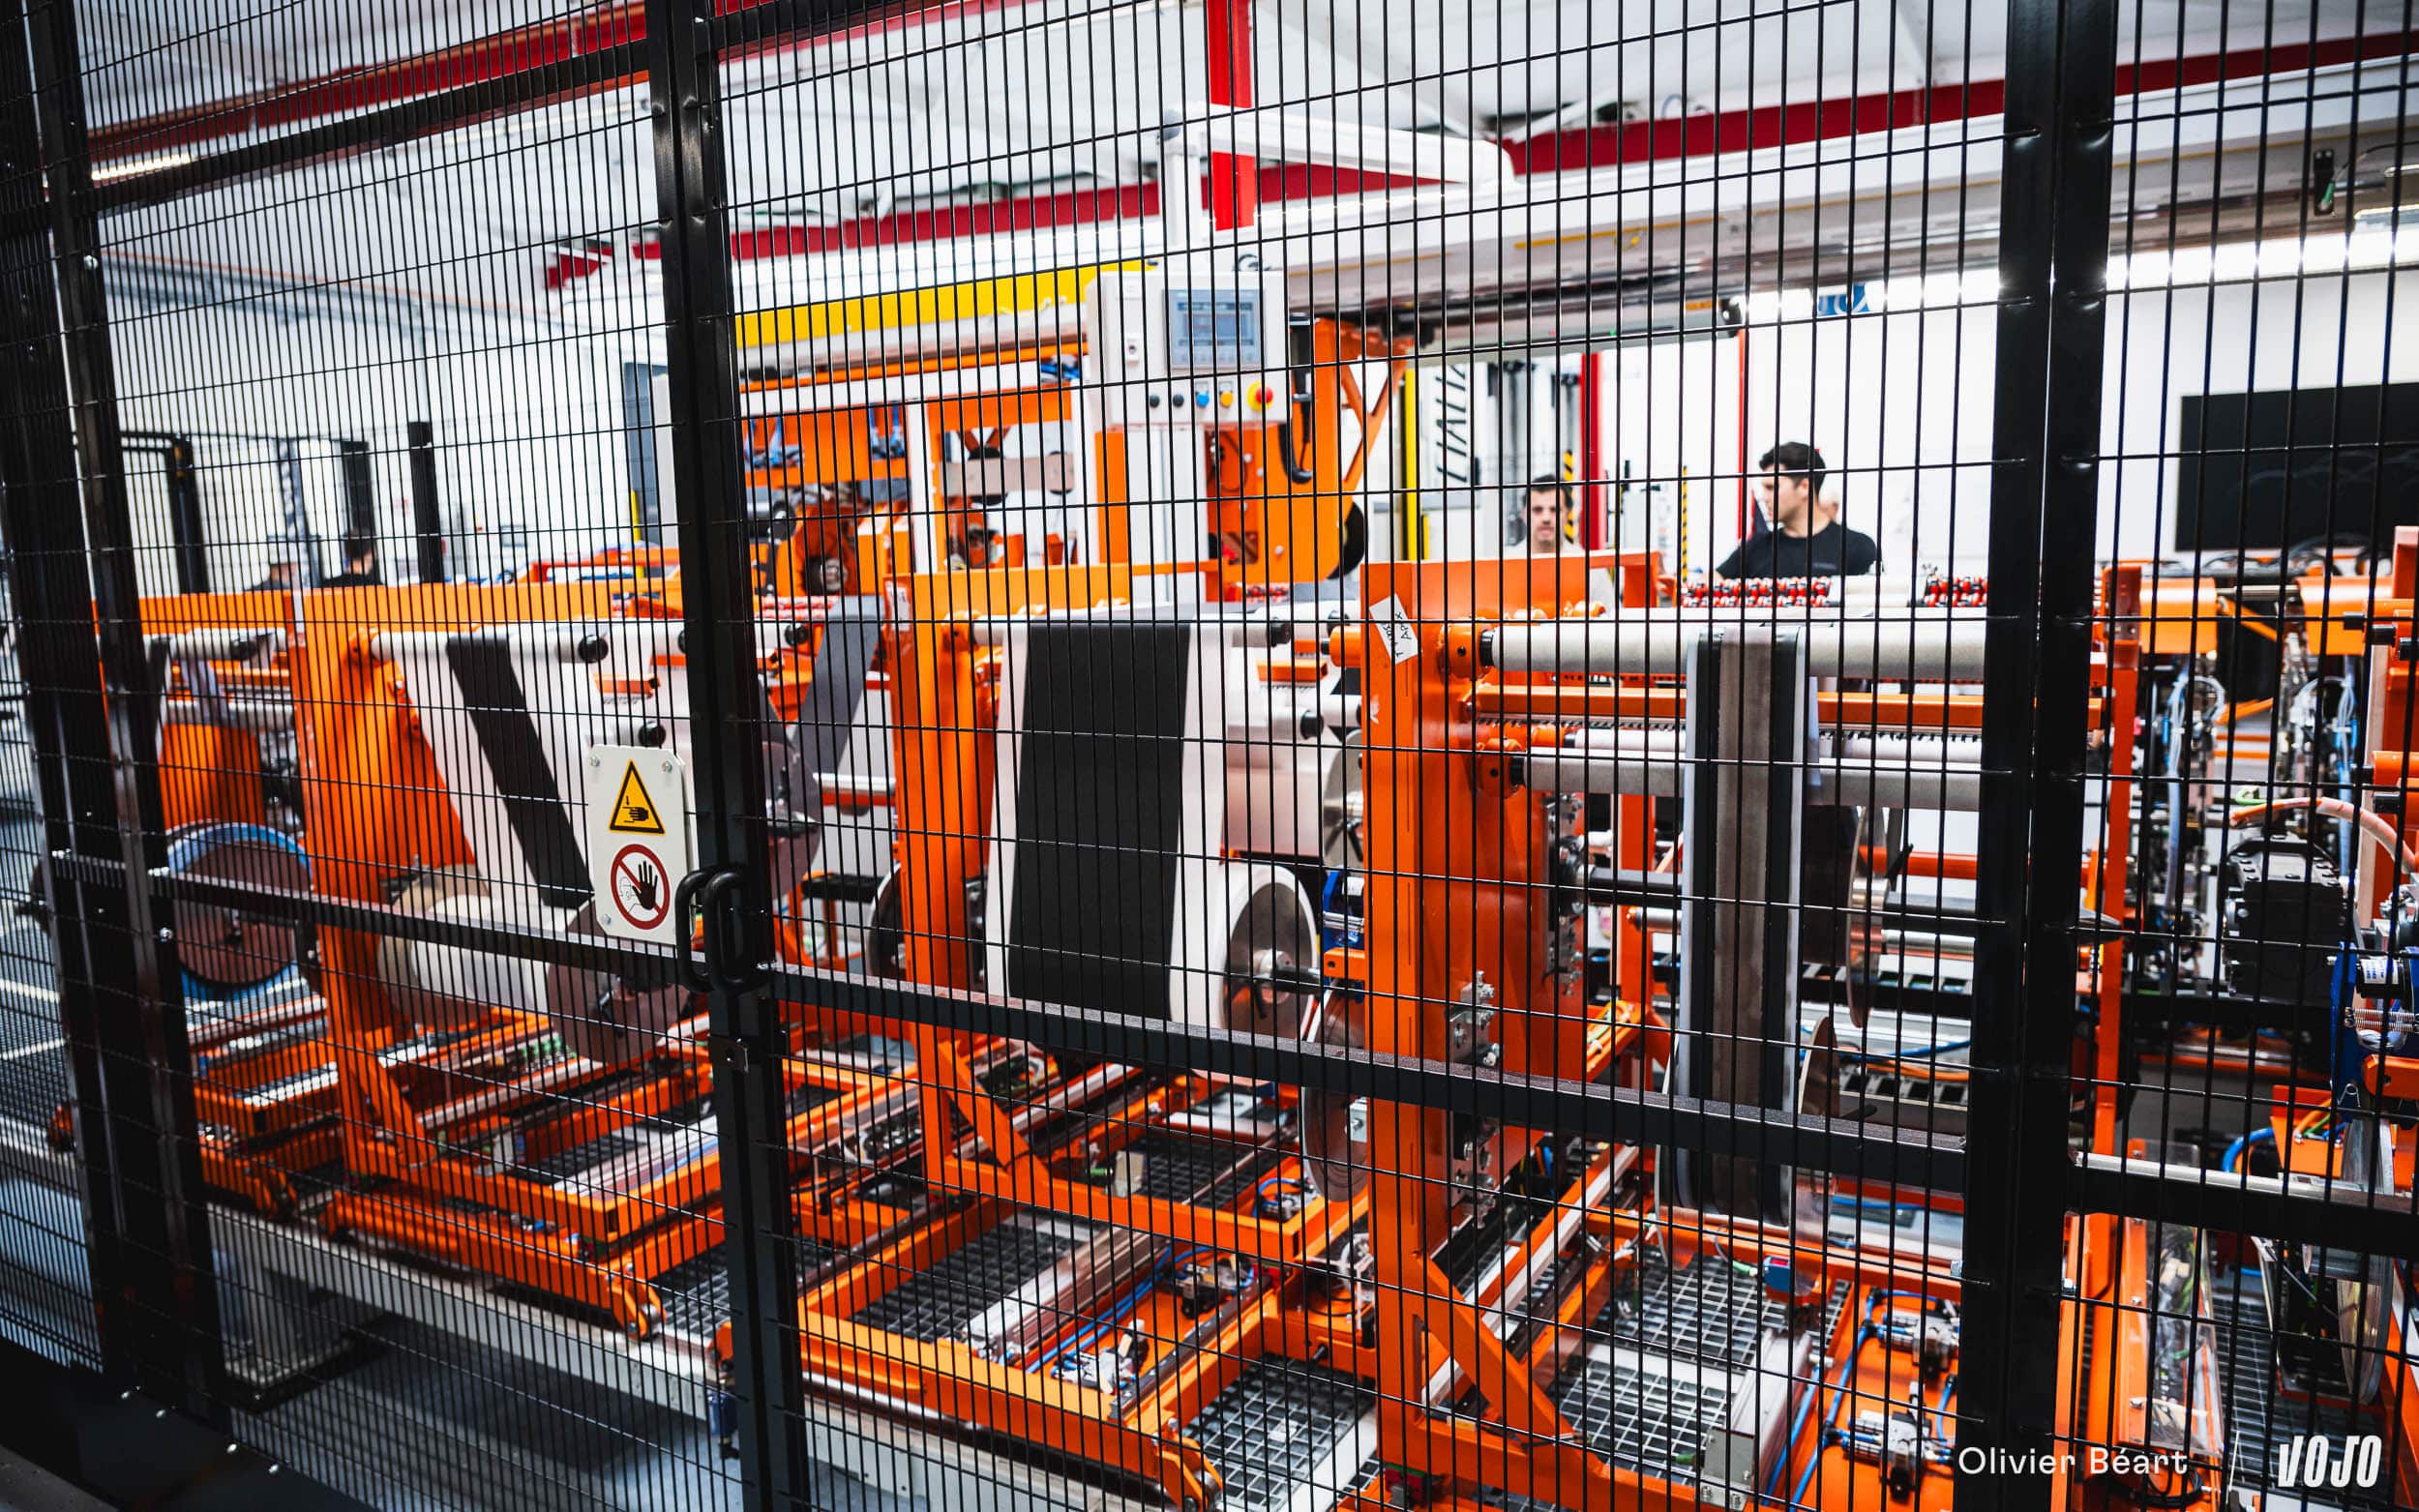 Het team heeft als taak de feedback van de rijders om te zetten in meetbare gegevens, zodat de chemicus over duidelijke informatie beschikt. Het laboratorium is hiervoor uitgerust met diverse machines: een rolmachine met obstakels die de band belast (om bijvoorbeeld te controleren of het rubber stevig aan het karkas vastzit), een rolweerstandmeter en apparatuur voor druk- en lekbestendigheidstests. De rubbermonsters worden ook onderworpen aan rheometertests (een apparaat dat meet hoe het materiaal vervormt bij verschillende temperaturen, waardoor zowel de grip als de prestaties kunnen worden geschat), tractietests en aan een slinger om de rebound te testen.
 De resultaten weerleggen een aantal vooropgezette ideeën. Een hardere rubbersamenstelling biedt niet per se minder rolweerstand, en een zachtere samenstelling biedt niet per se betere demping: twee samenstellingen met een vrijwel identieke hardheid kunnen een radicaal verschillende rebound vertonen.
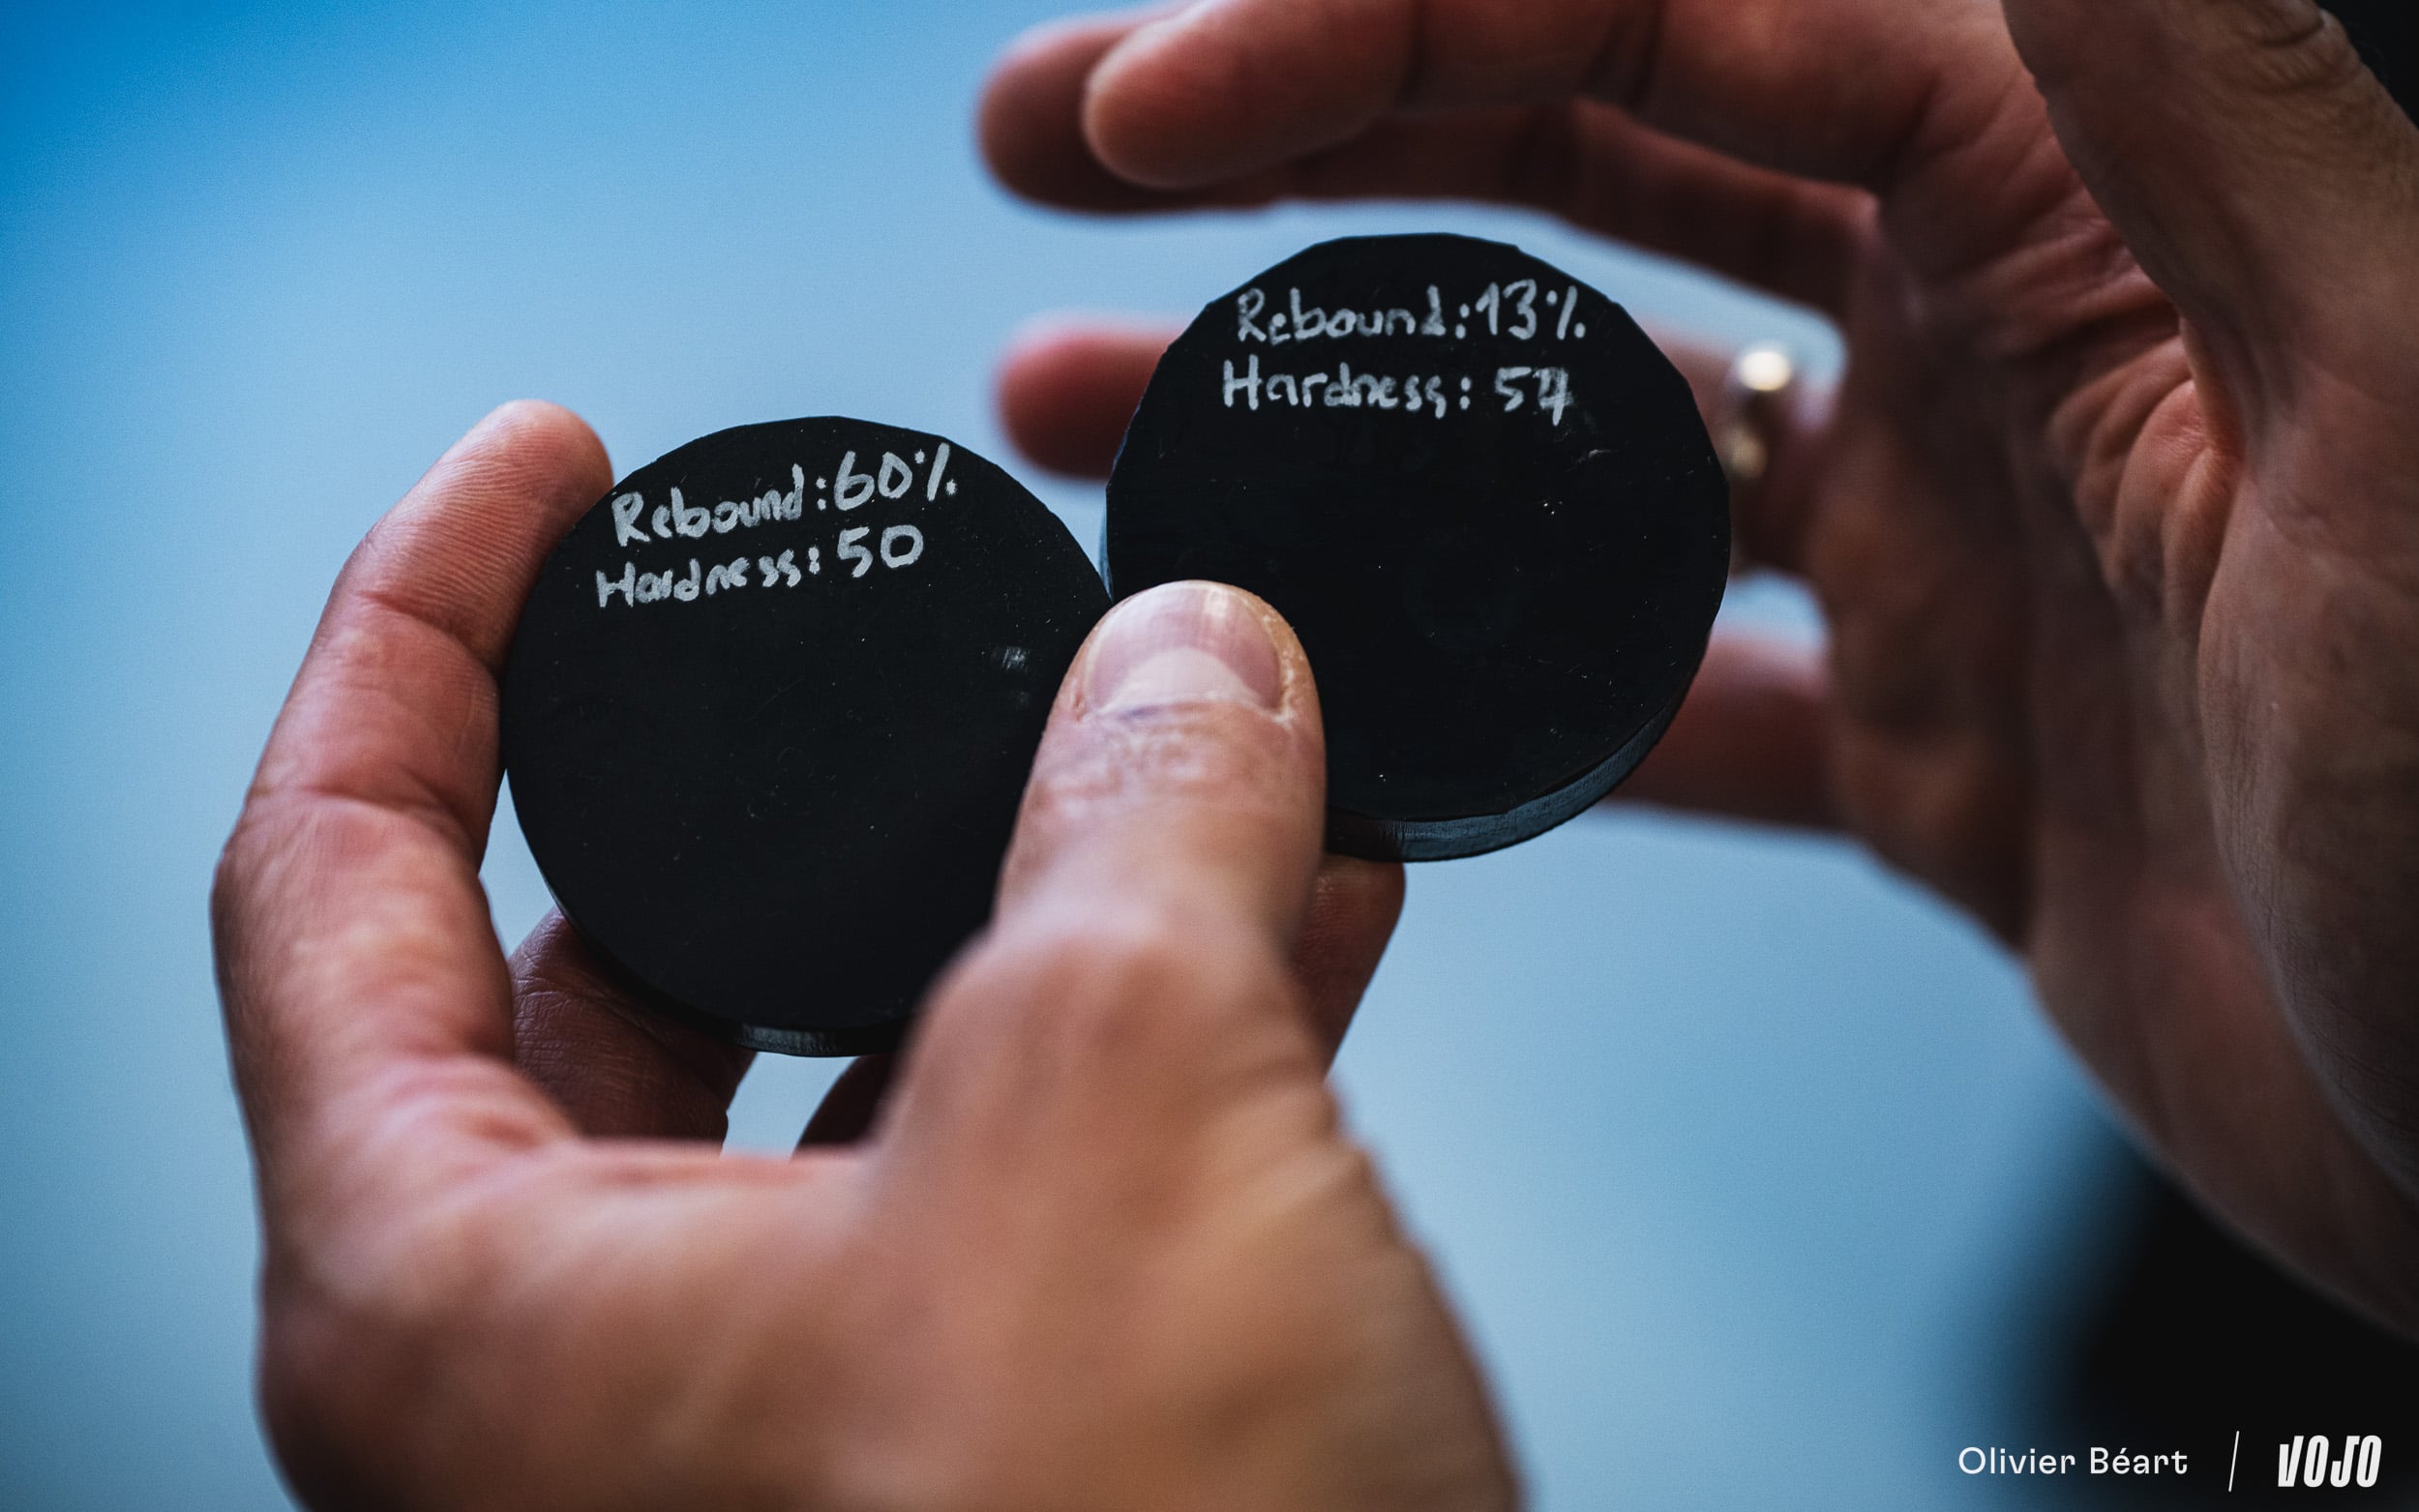 De keuze van polymeren maakt het mogelijk om dit alles fijn af te stellen. Monsters die aan het einde van de productie worden genomen, worden gebruikt voor zowel kwaliteitscontrole als ontwikkeling. Vervolgens wordt de afgewerkte band opnieuw getest, omdat de assemblage een wereld van verschil kan maken. Het is dan ook geen verrassing dat banden van concurrenten hier eveneens strenge tests ondergaan …
Het rubber, een kwestie van recept
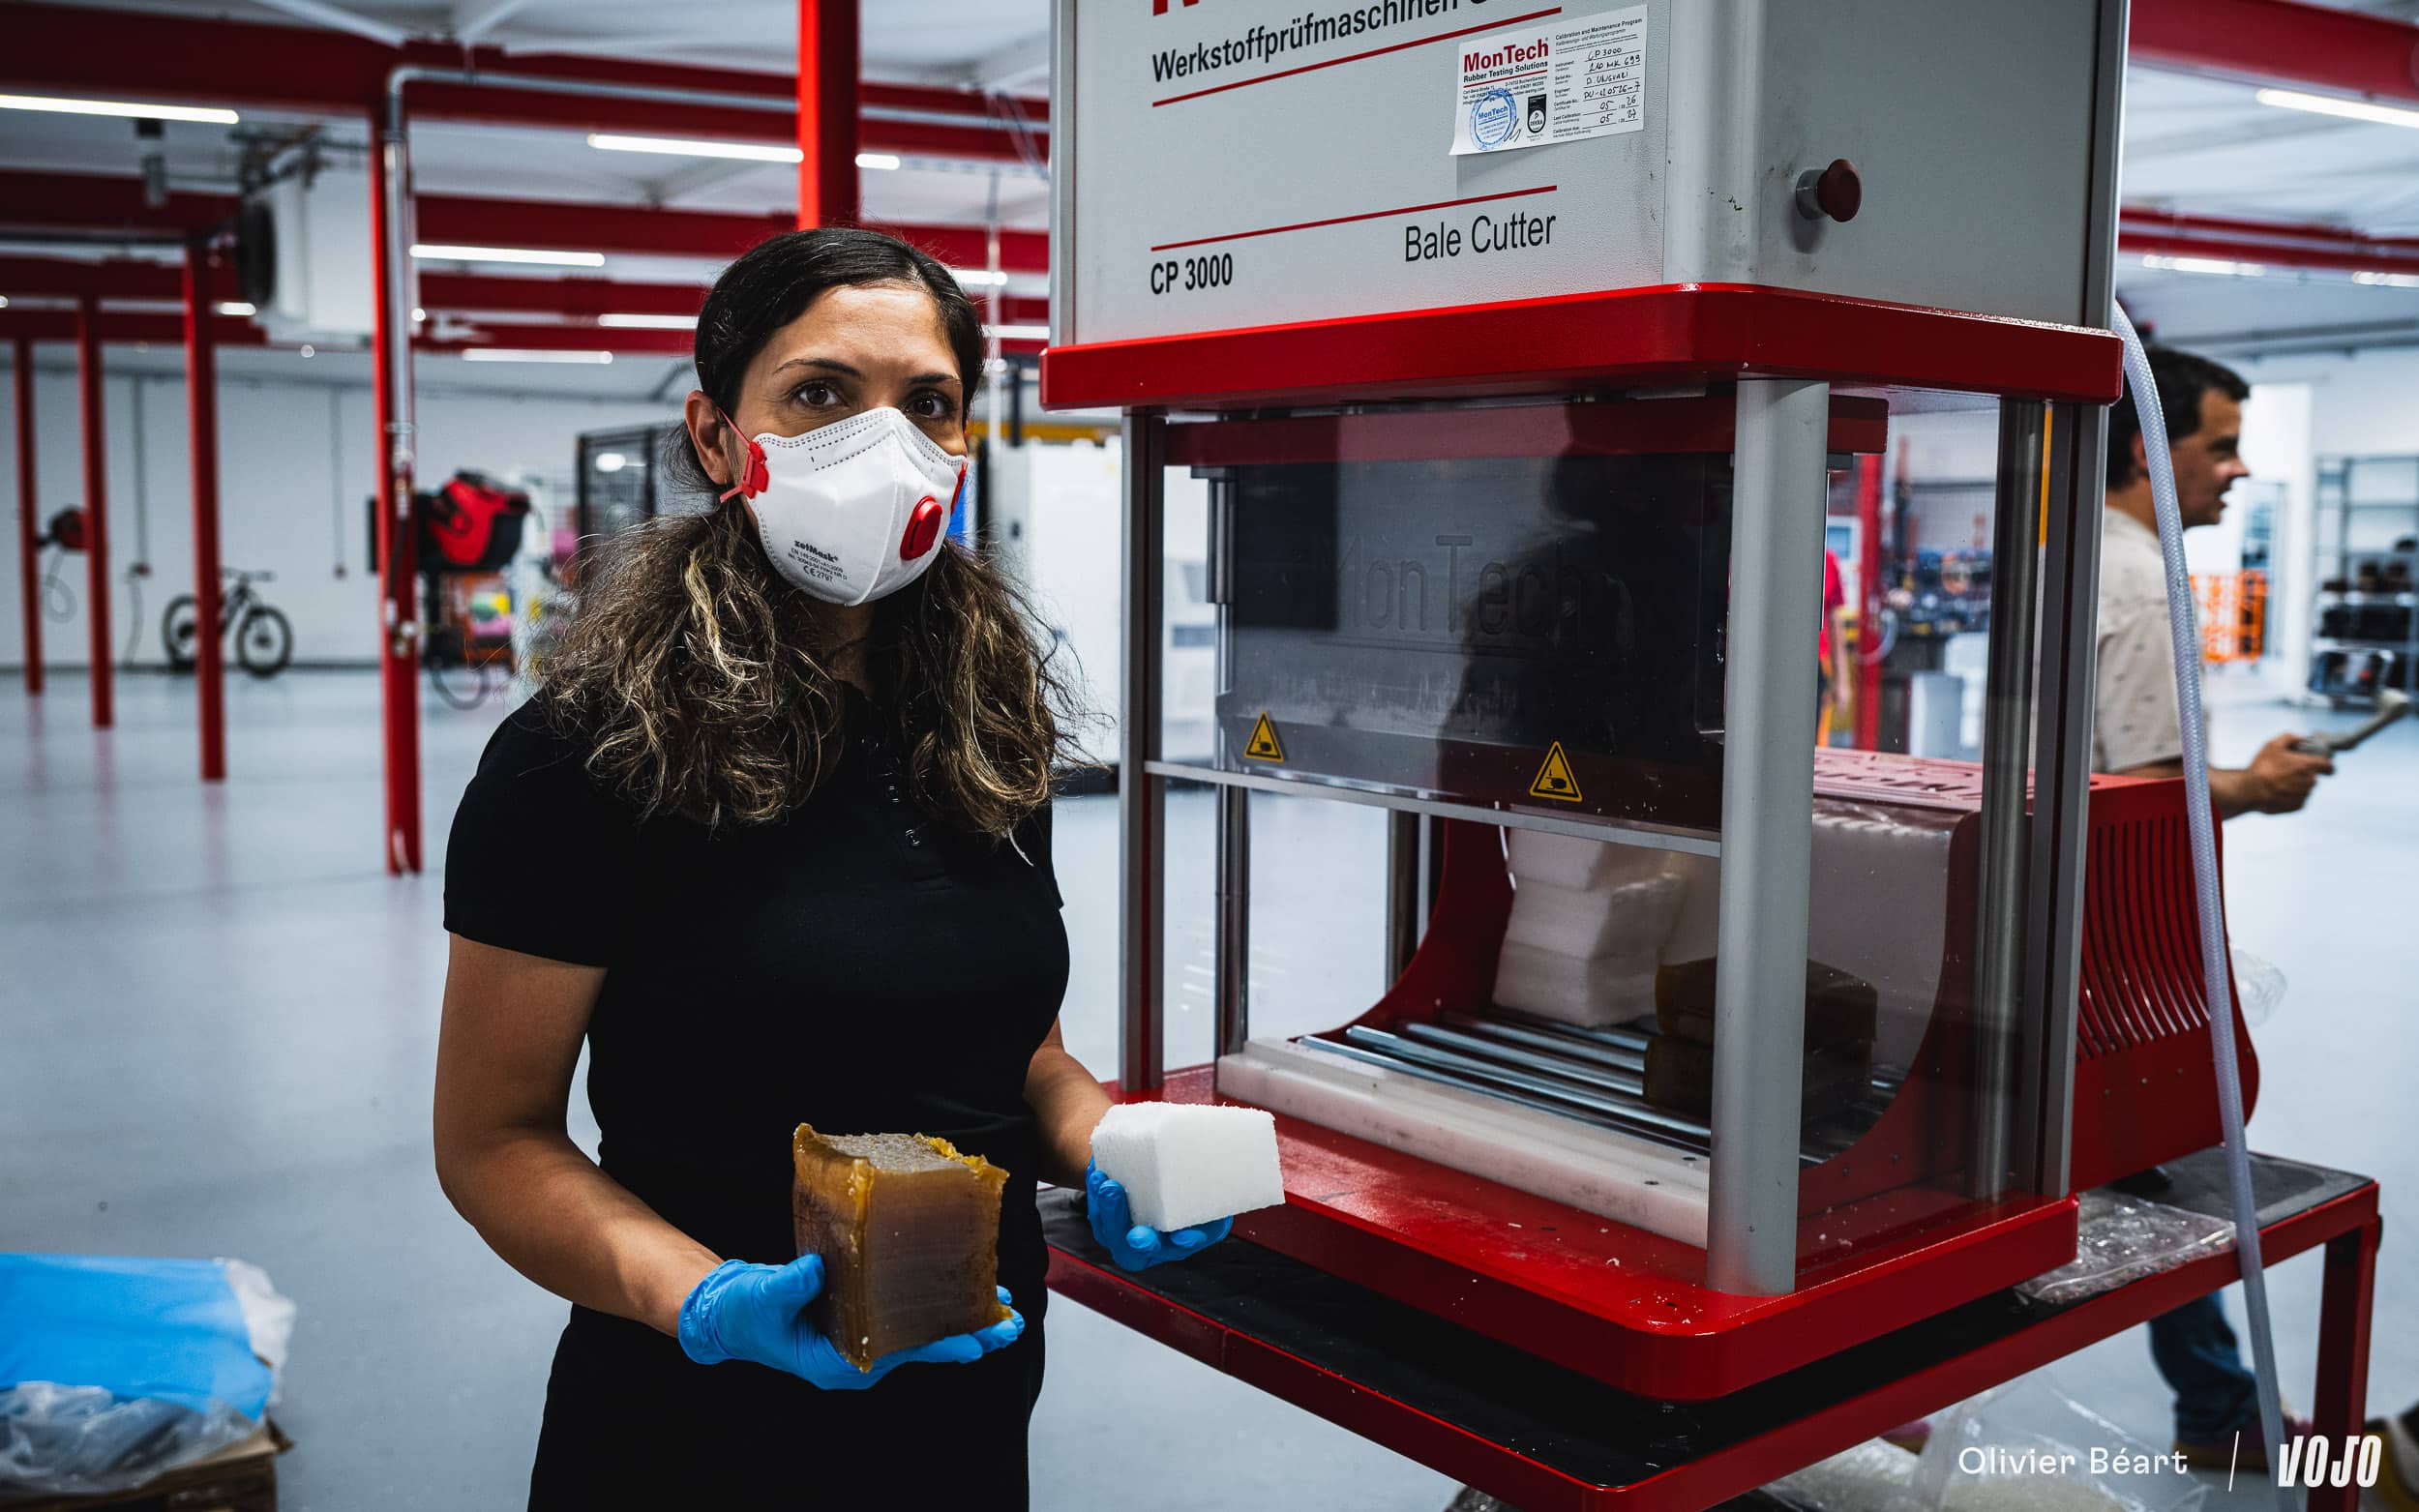 De kern van de band wordt gevormd door de rubbersamenstelling, en dat is het domein van Neşe Kaynak, de chemicus van het team. Natuurrubber bezit waardevolle eigenschappen (elasticiteit, demping, scheurweerstand), maar die eigenschappen zijn vaststaand. Daarom wordt het gemengd met synthetische rubbers om de beste eigenschappen van beide te benutten. Sommige samenstellingen zijn zelfs volledig afkomstig van aardolie. Daaraan worden silica, roet, harsen, oliën, anti-verouderingsmiddelen en stoffen die de vulkanisatie op gang brengen toegevoegd.
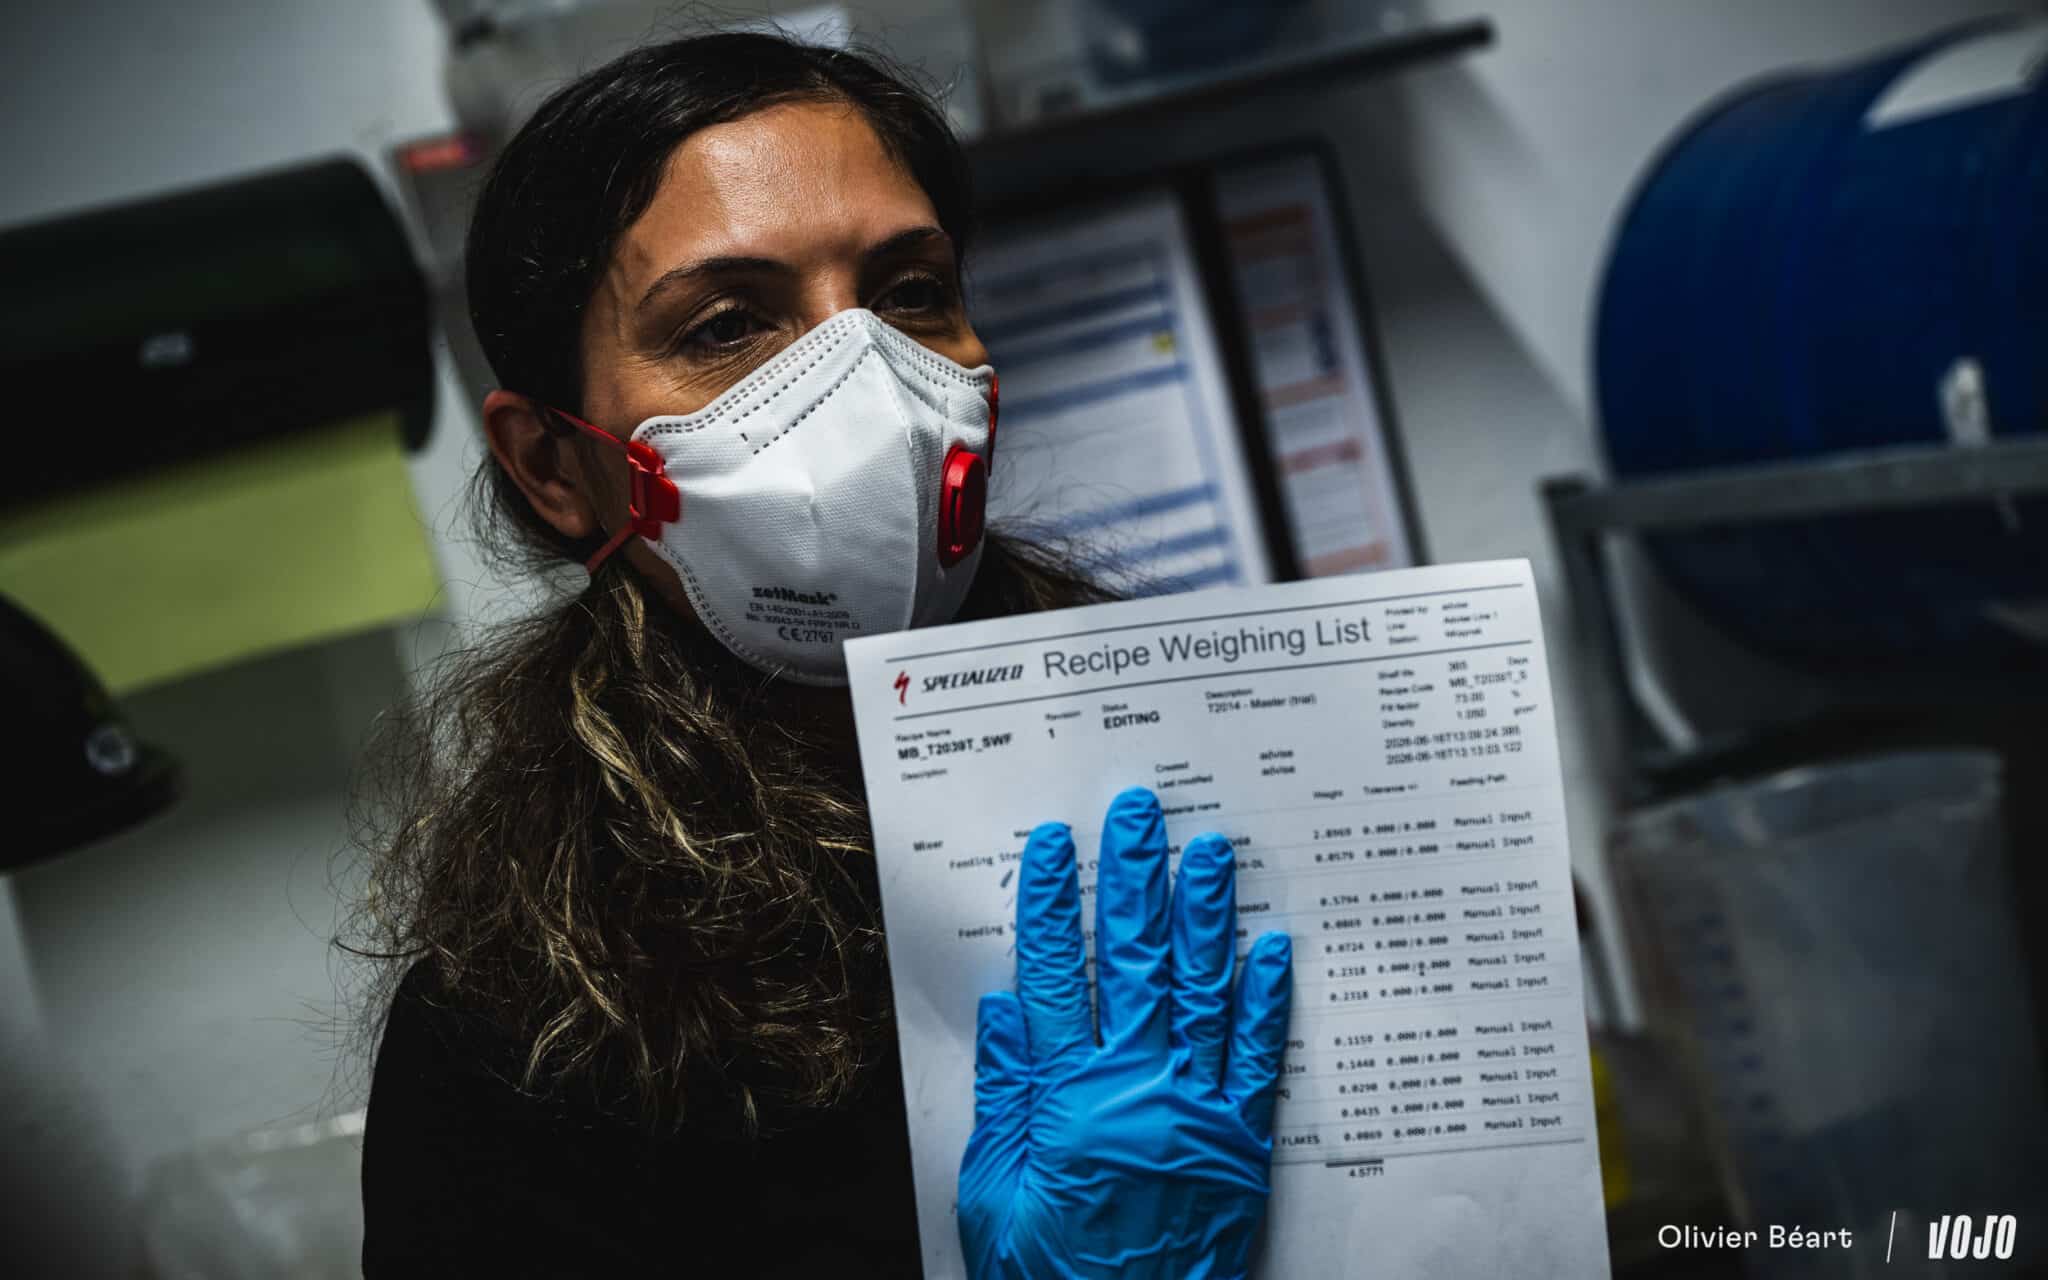
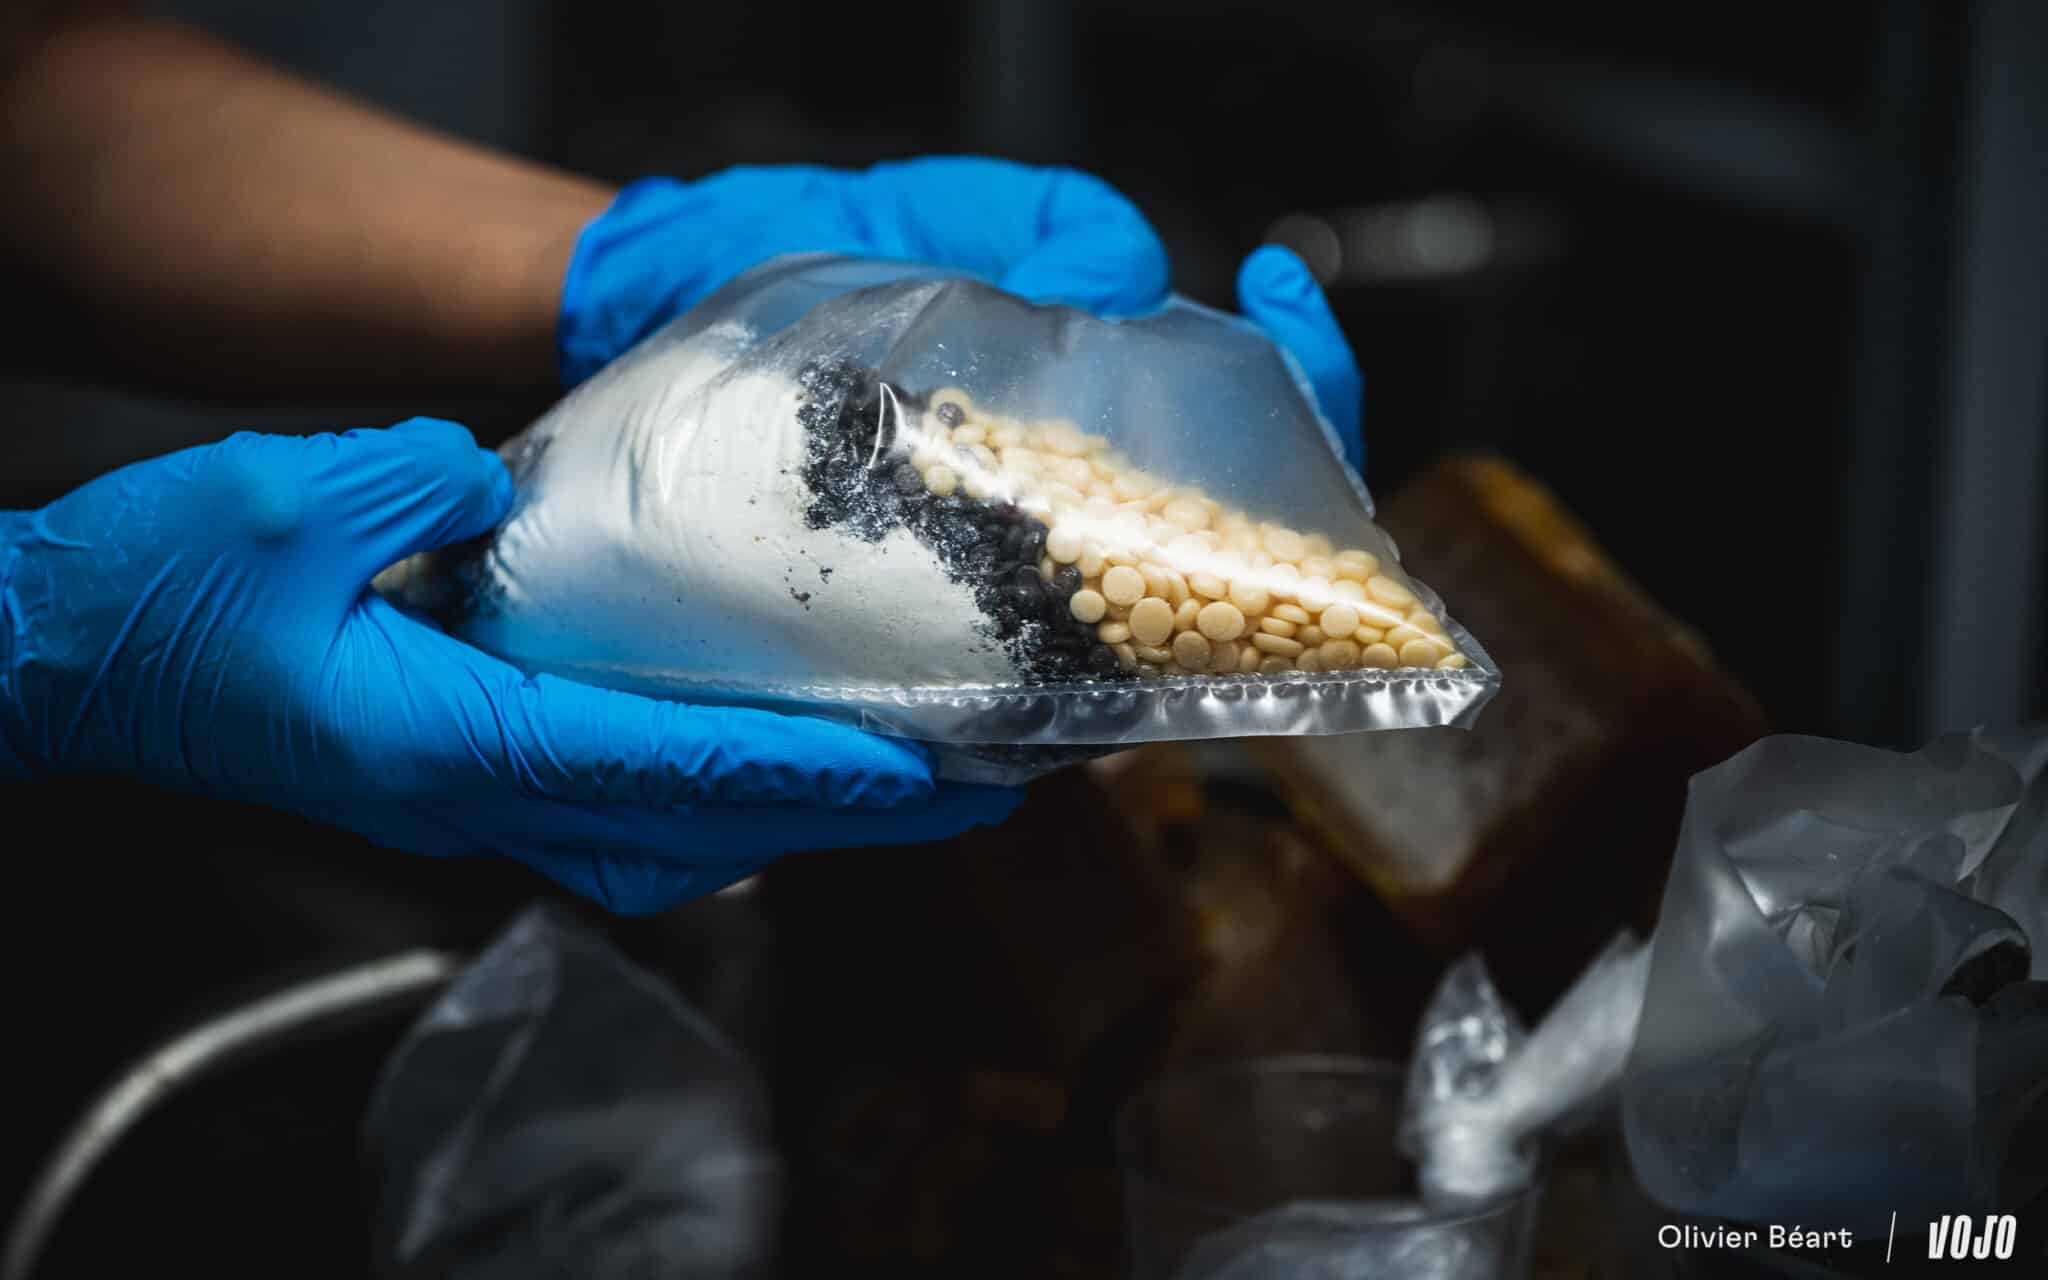
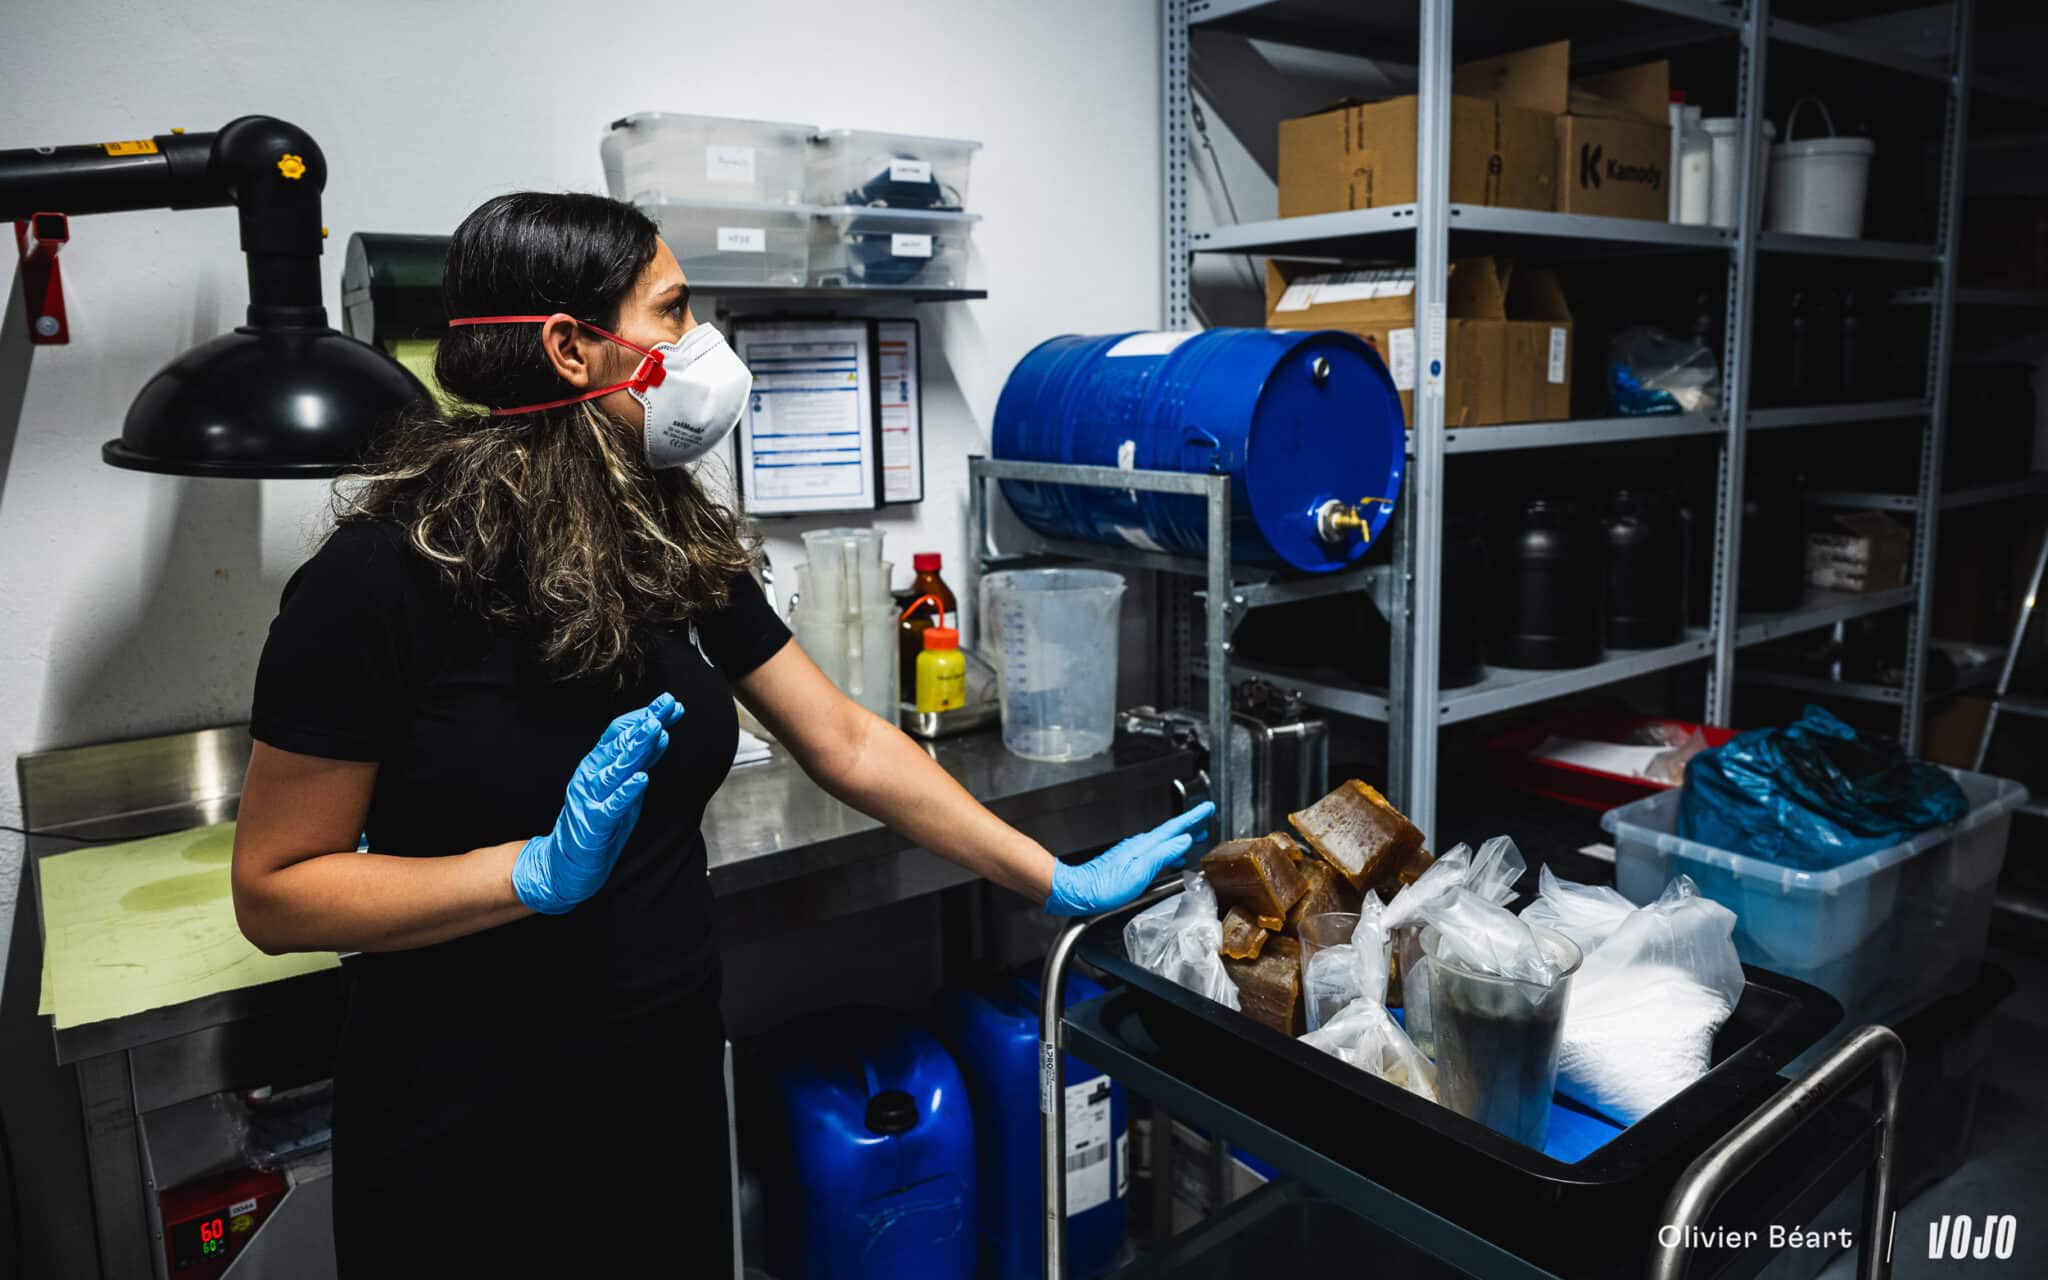
Iedereen is wel min of meer bekend met deze ingrediënten. De ware expertise schuilt in de verhoudingen, de temperatuur en de mengtijd: een echt culinair recept, waarvan de precieze details streng geheim worden gehouden. Voor de productie van banden gebruiken de partners van Specialized vaak dubbele of drievoudige extrusie (verschillende rubbermengsels op hetzelfde loopvlak, bijvoorbeeld harder in het midden en zachter op de schouders) om de veelzijdigheid te vergroten. In Lage werkt het team met enkelvoudige extrusie, met zeer specifieke rubbermengsels, om het effect van elke nieuwe formule nauwkeurig te isoleren.
Karkas: een kwestie van de juiste hoek
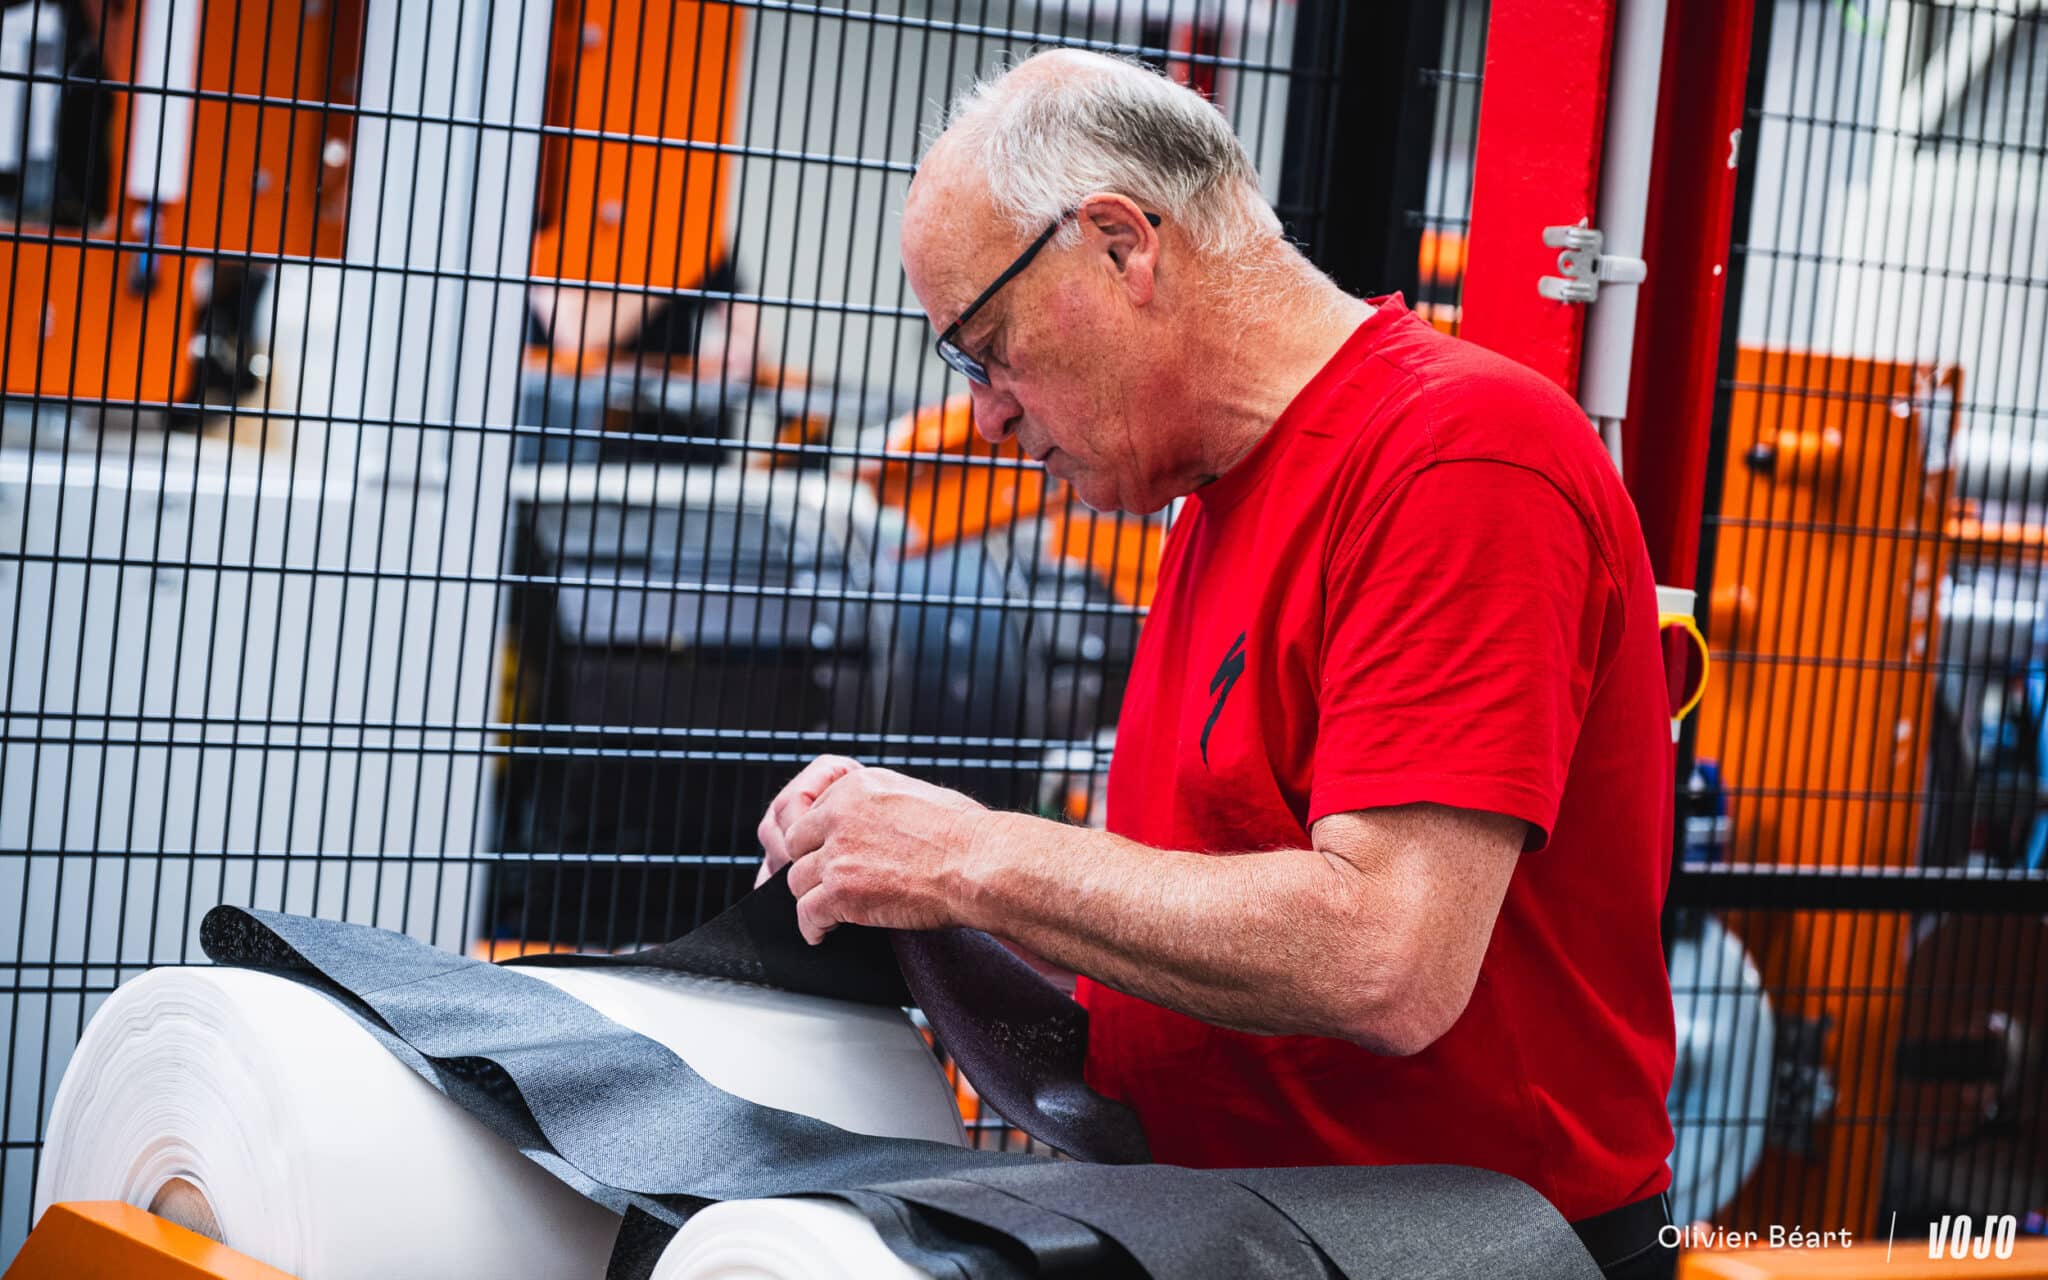
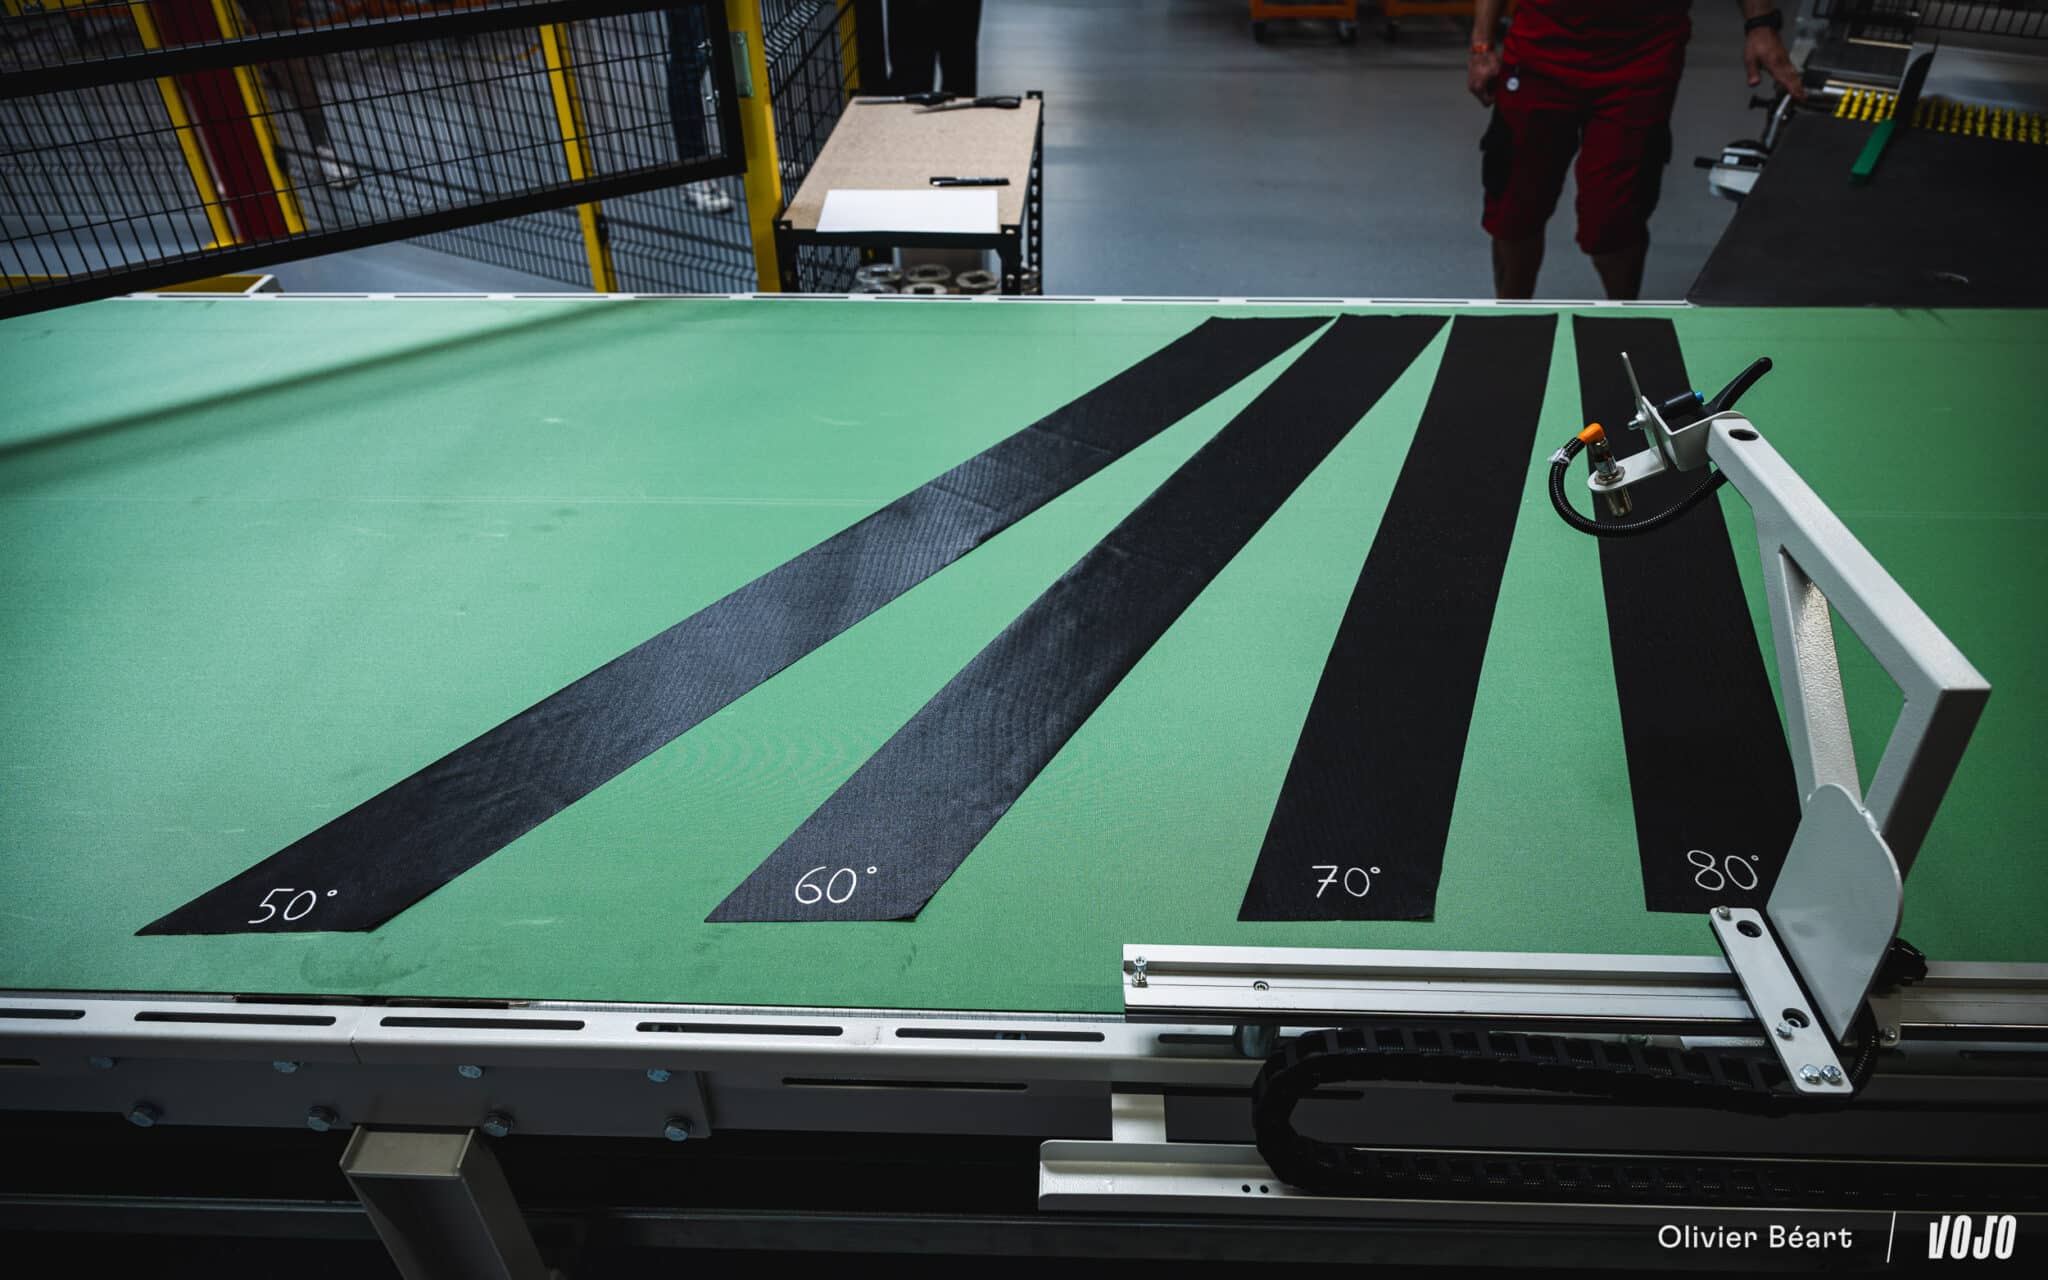
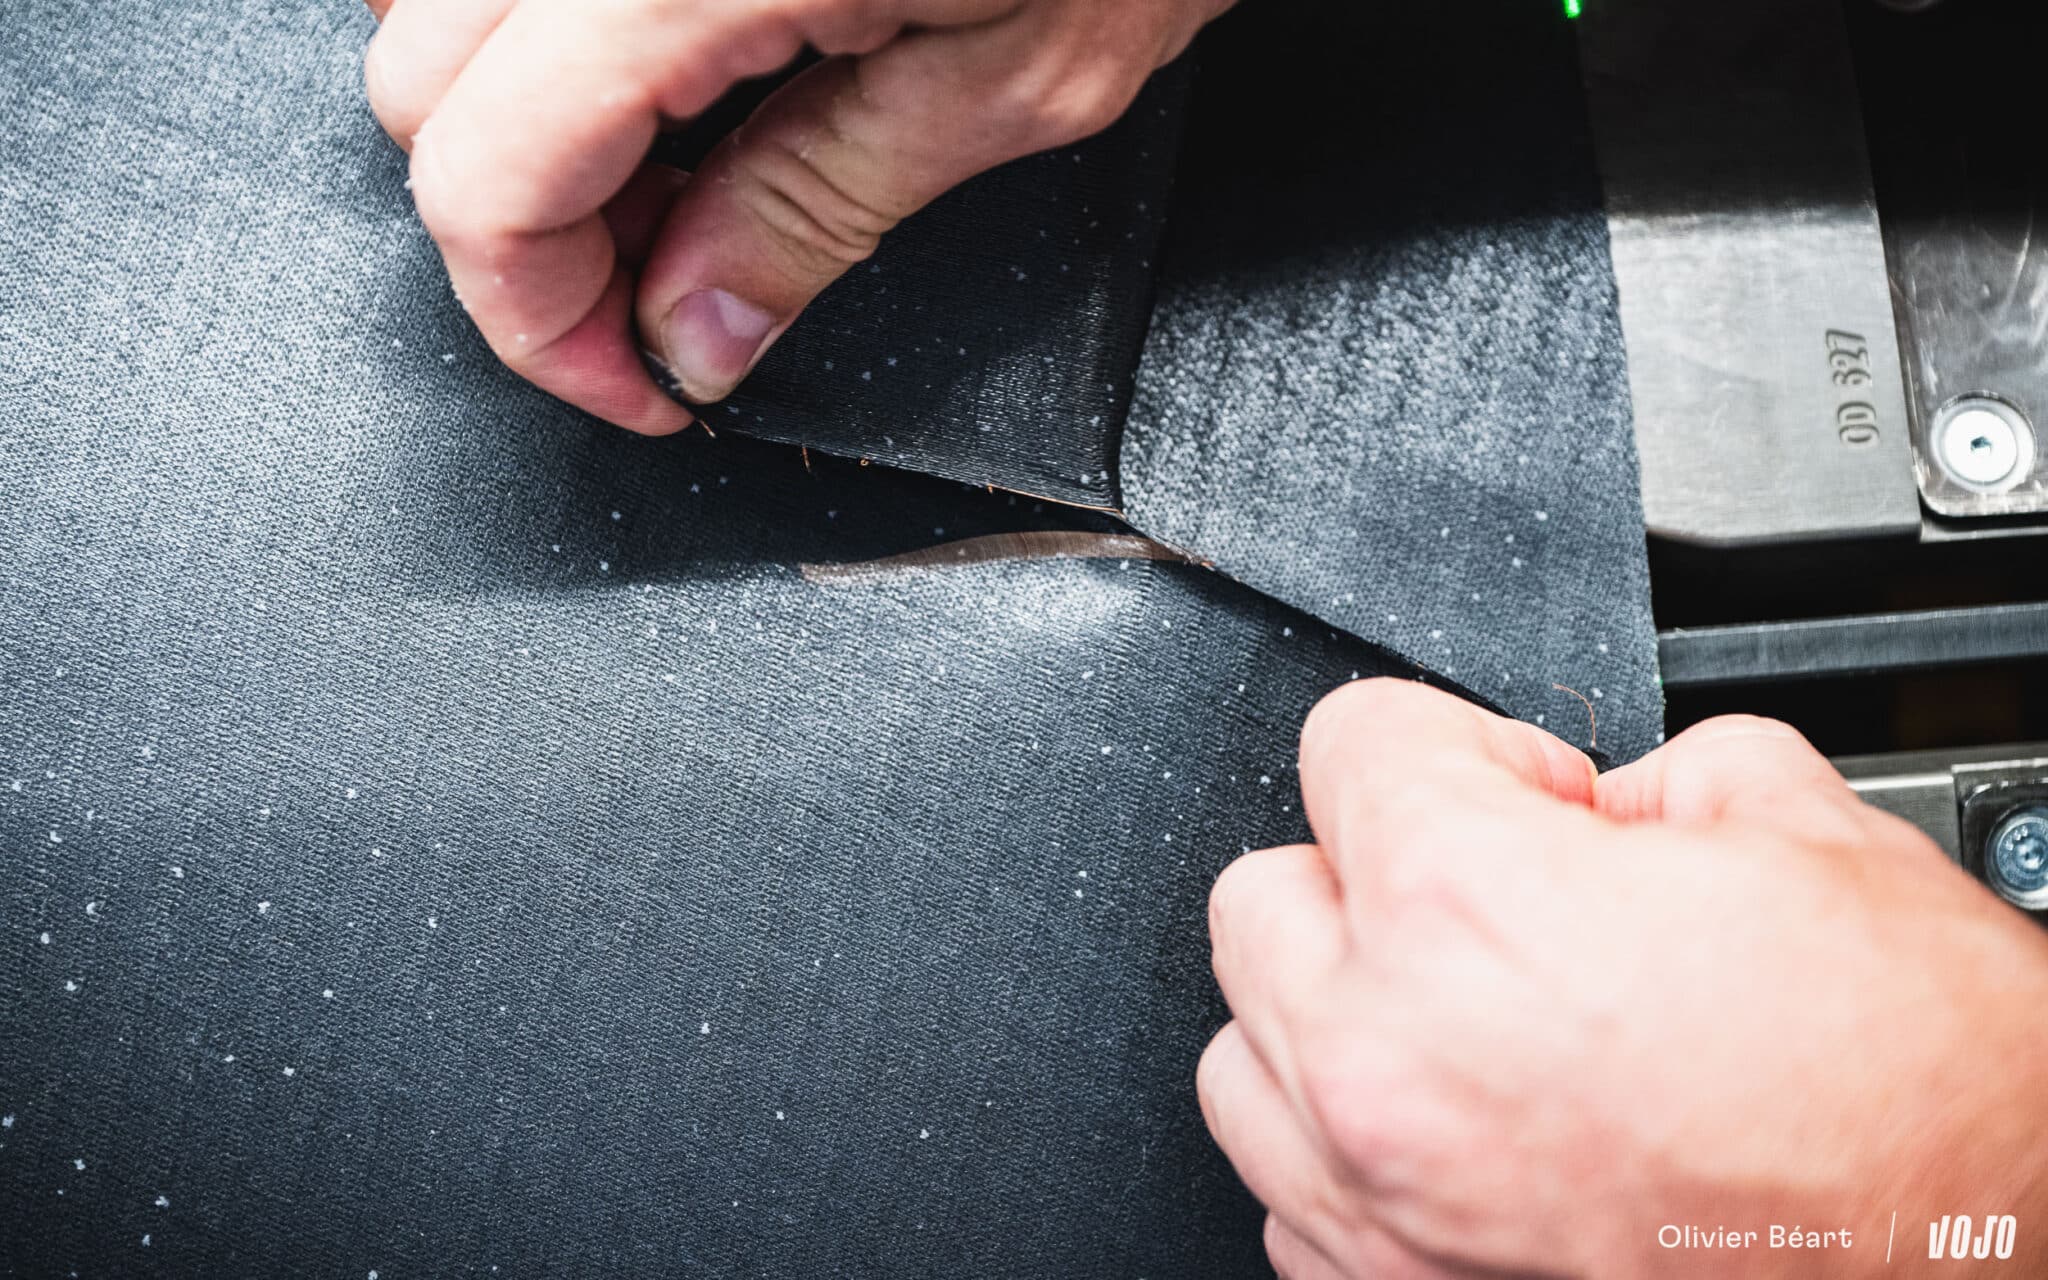
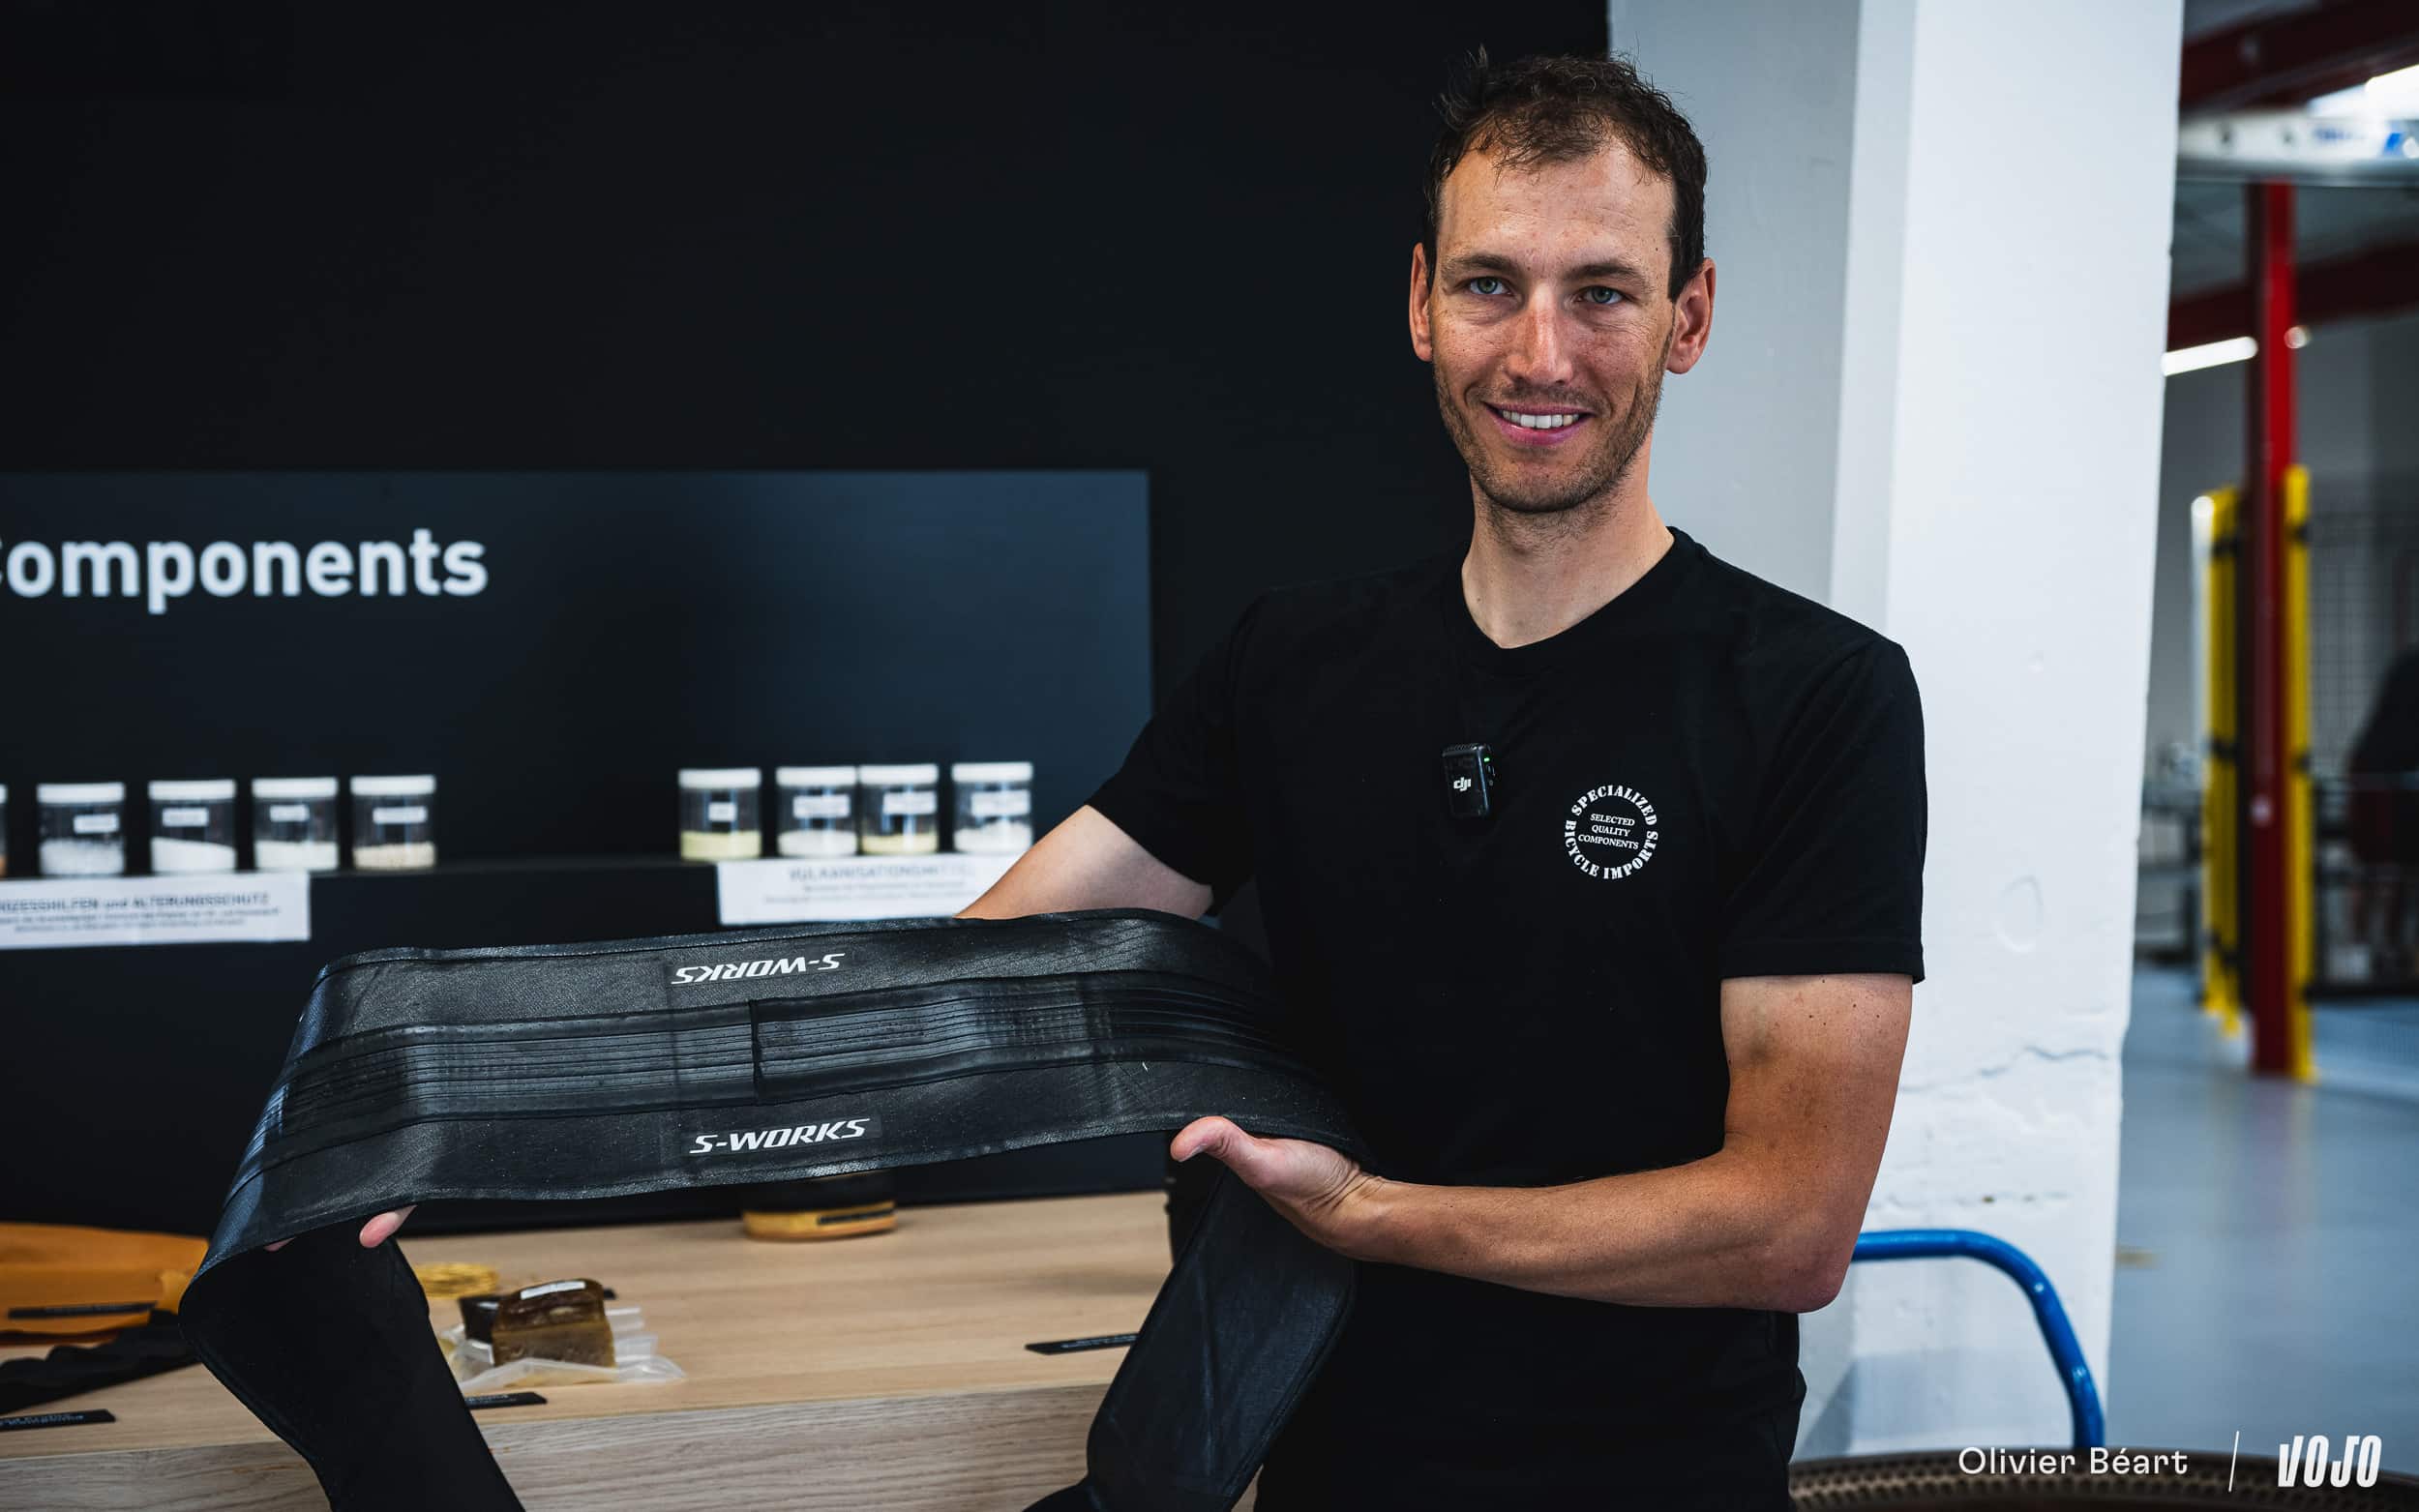
De andere belangrijke factor is de karkasconstructie. Deze is gemaakt van een 0,3 mm dik nylonweefsel, gecoat met een dunne laag rubber, die de fabriek ontvangt in rollen van 300 meter. Het is zelfs het enige onderdeel van de band dat niet ter plaatse wordt geproduceerd. De vezels zijn unidirectioneel en alles hangt af van de hoek waaronder ze worden gesneden. Deze hoek is doorgaans 45 tot 50 graden ten opzichte van de as van de band: wanneer de lagen op elkaar worden gestapeld, kruisen de vezels elkaar diagonaal, vandaar de naam diagonaalband.
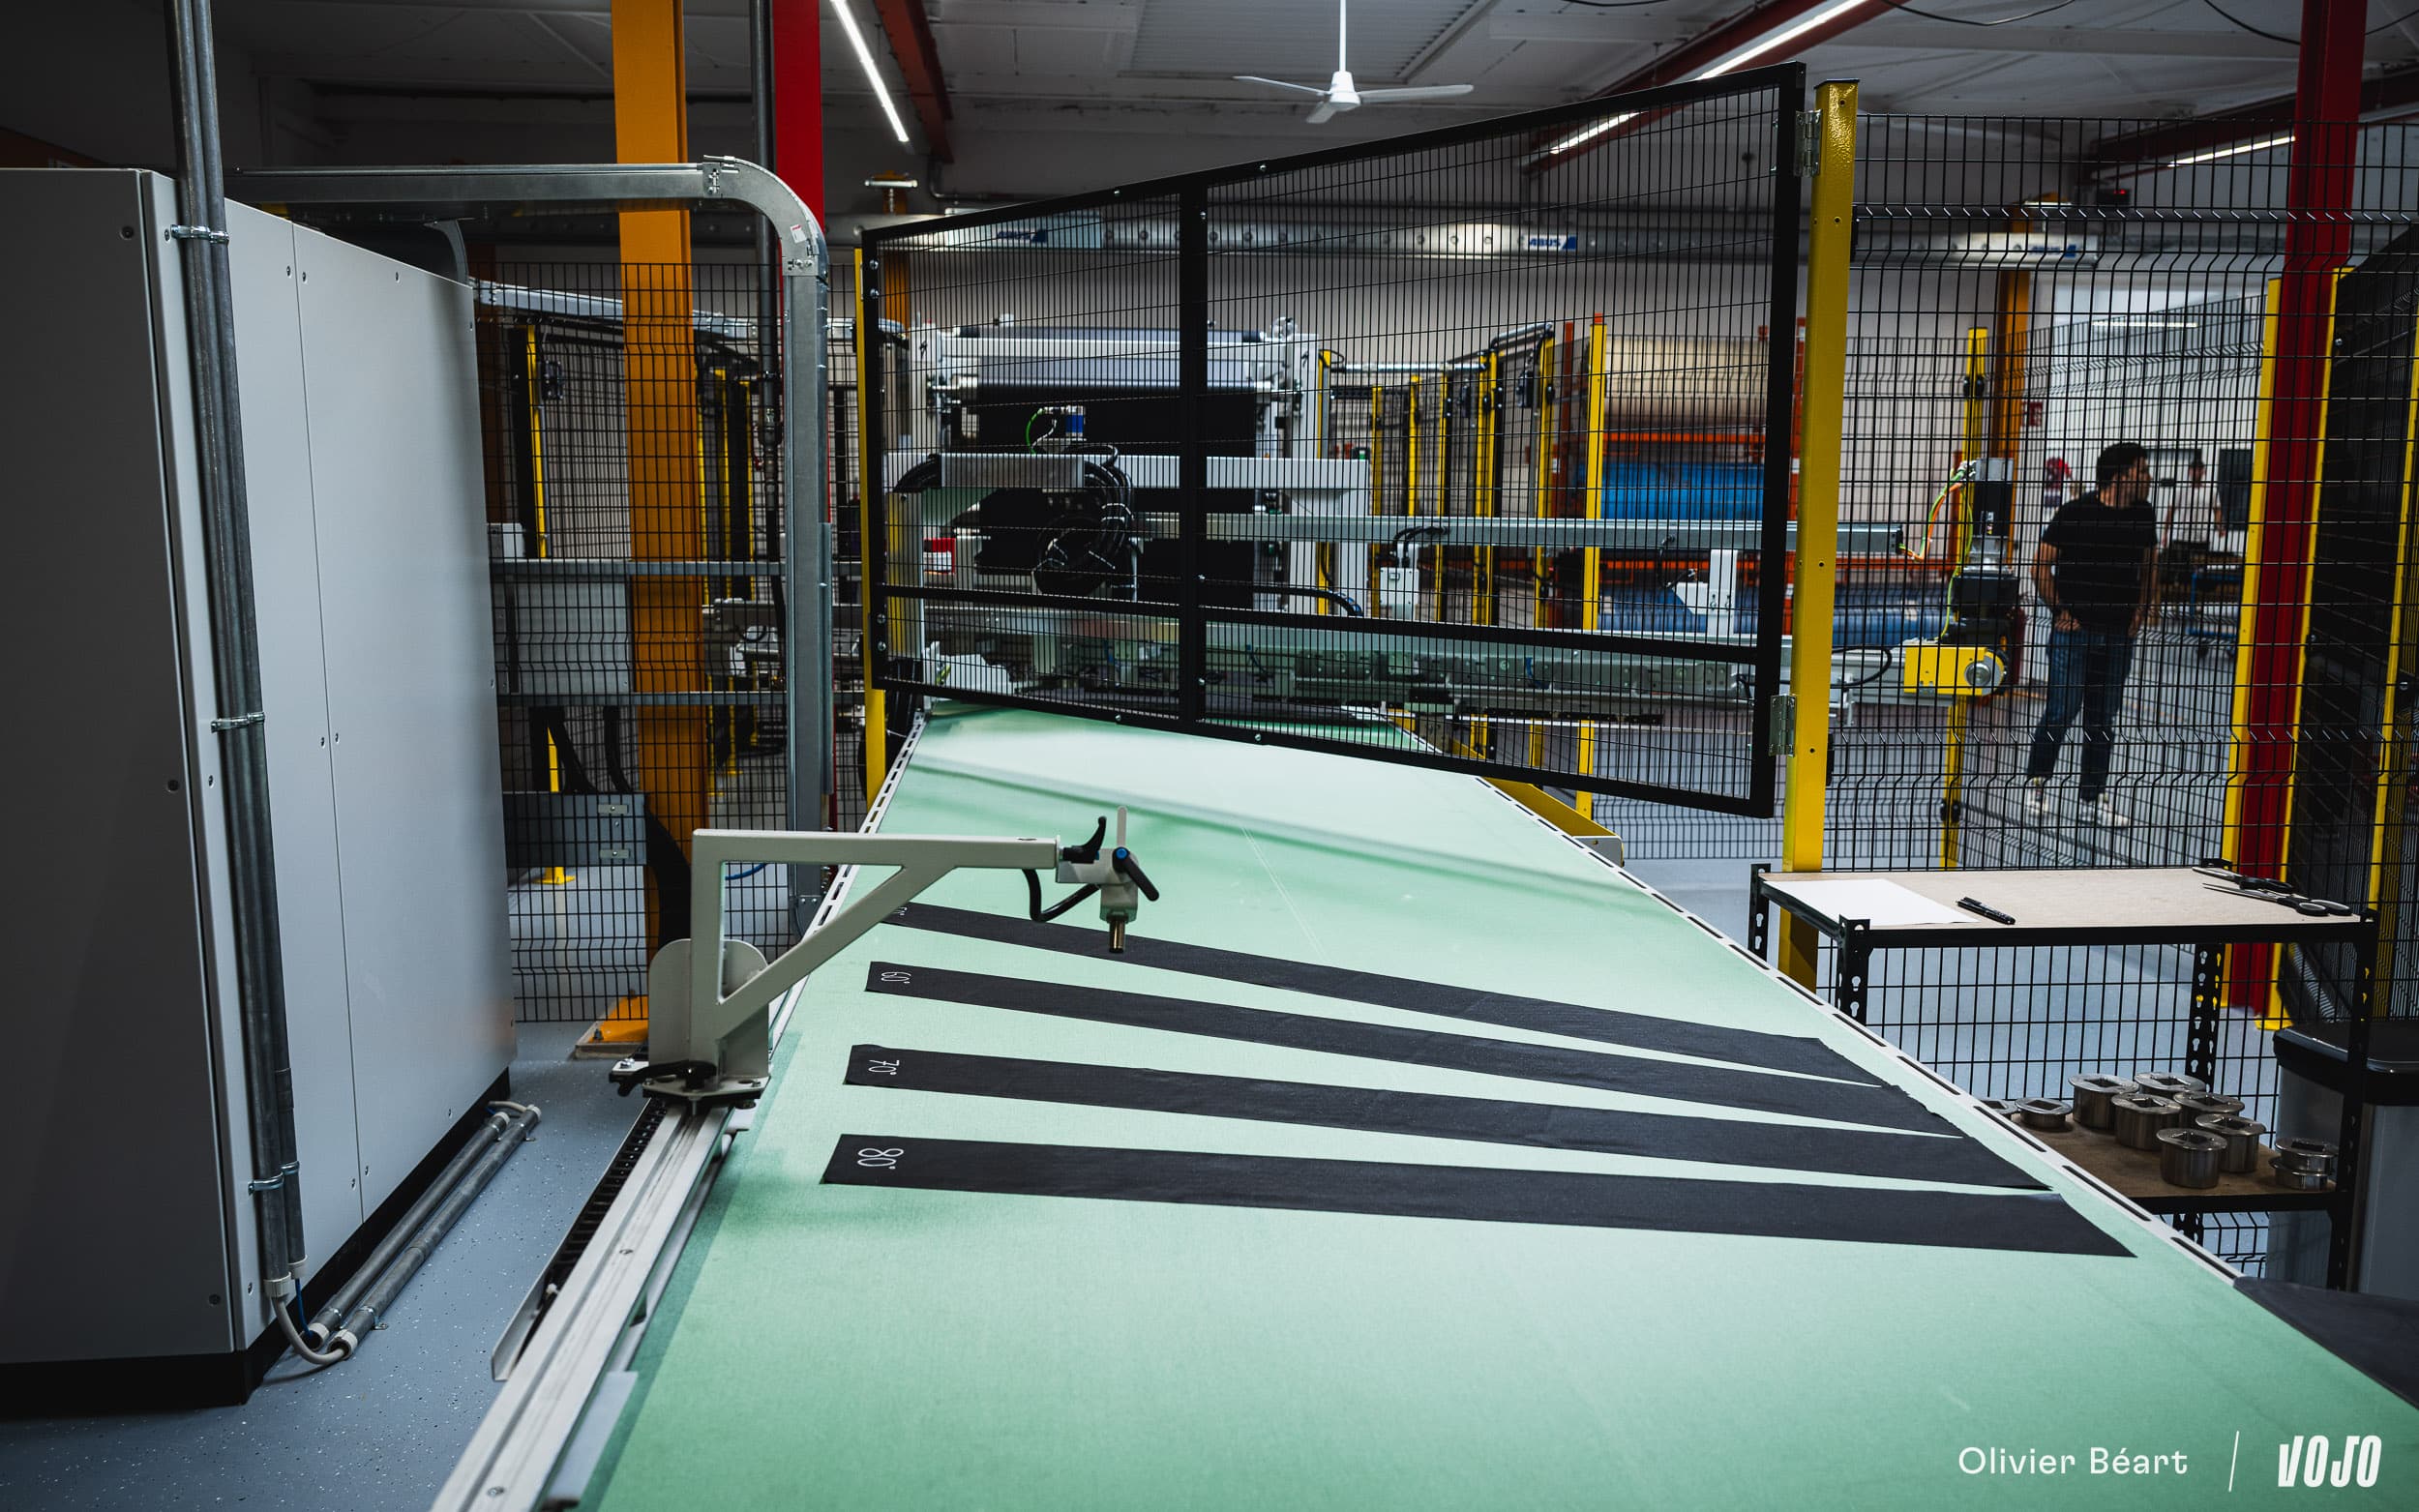 Specialized schafte een speciaal ontworpen snijmachine aan waarmee ze elke hoek konden testen, en het was deze machine die de weg vrijmaakte voor radiaalbanden. Deze banden, die voornamelijk worden gebruikt in gravity en op e-MTB’s, zijn in feite diagonaalbanden, maar met een veel rechtere hoek. Echte radiaalbanden van 90 graden, zoals die in auto’s worden gebruikt, werken niet echt op mountainbikes. De uitdaging is daarom om het juiste compromis te vinden tussen laterale stijfheid enerzijds en grip en verticale flexibiliteit anderzijds. Zonder de karkasconstructie aan te passen, is de enige manier om meer grip te krijgen het verlagen van de bandenspanning … ten koste van de stabiliteit in bochten. 45-50 graden blijft een goed compromis, maar boven de 60 graden kan een goed ontworpen band echt voordelen bieden.
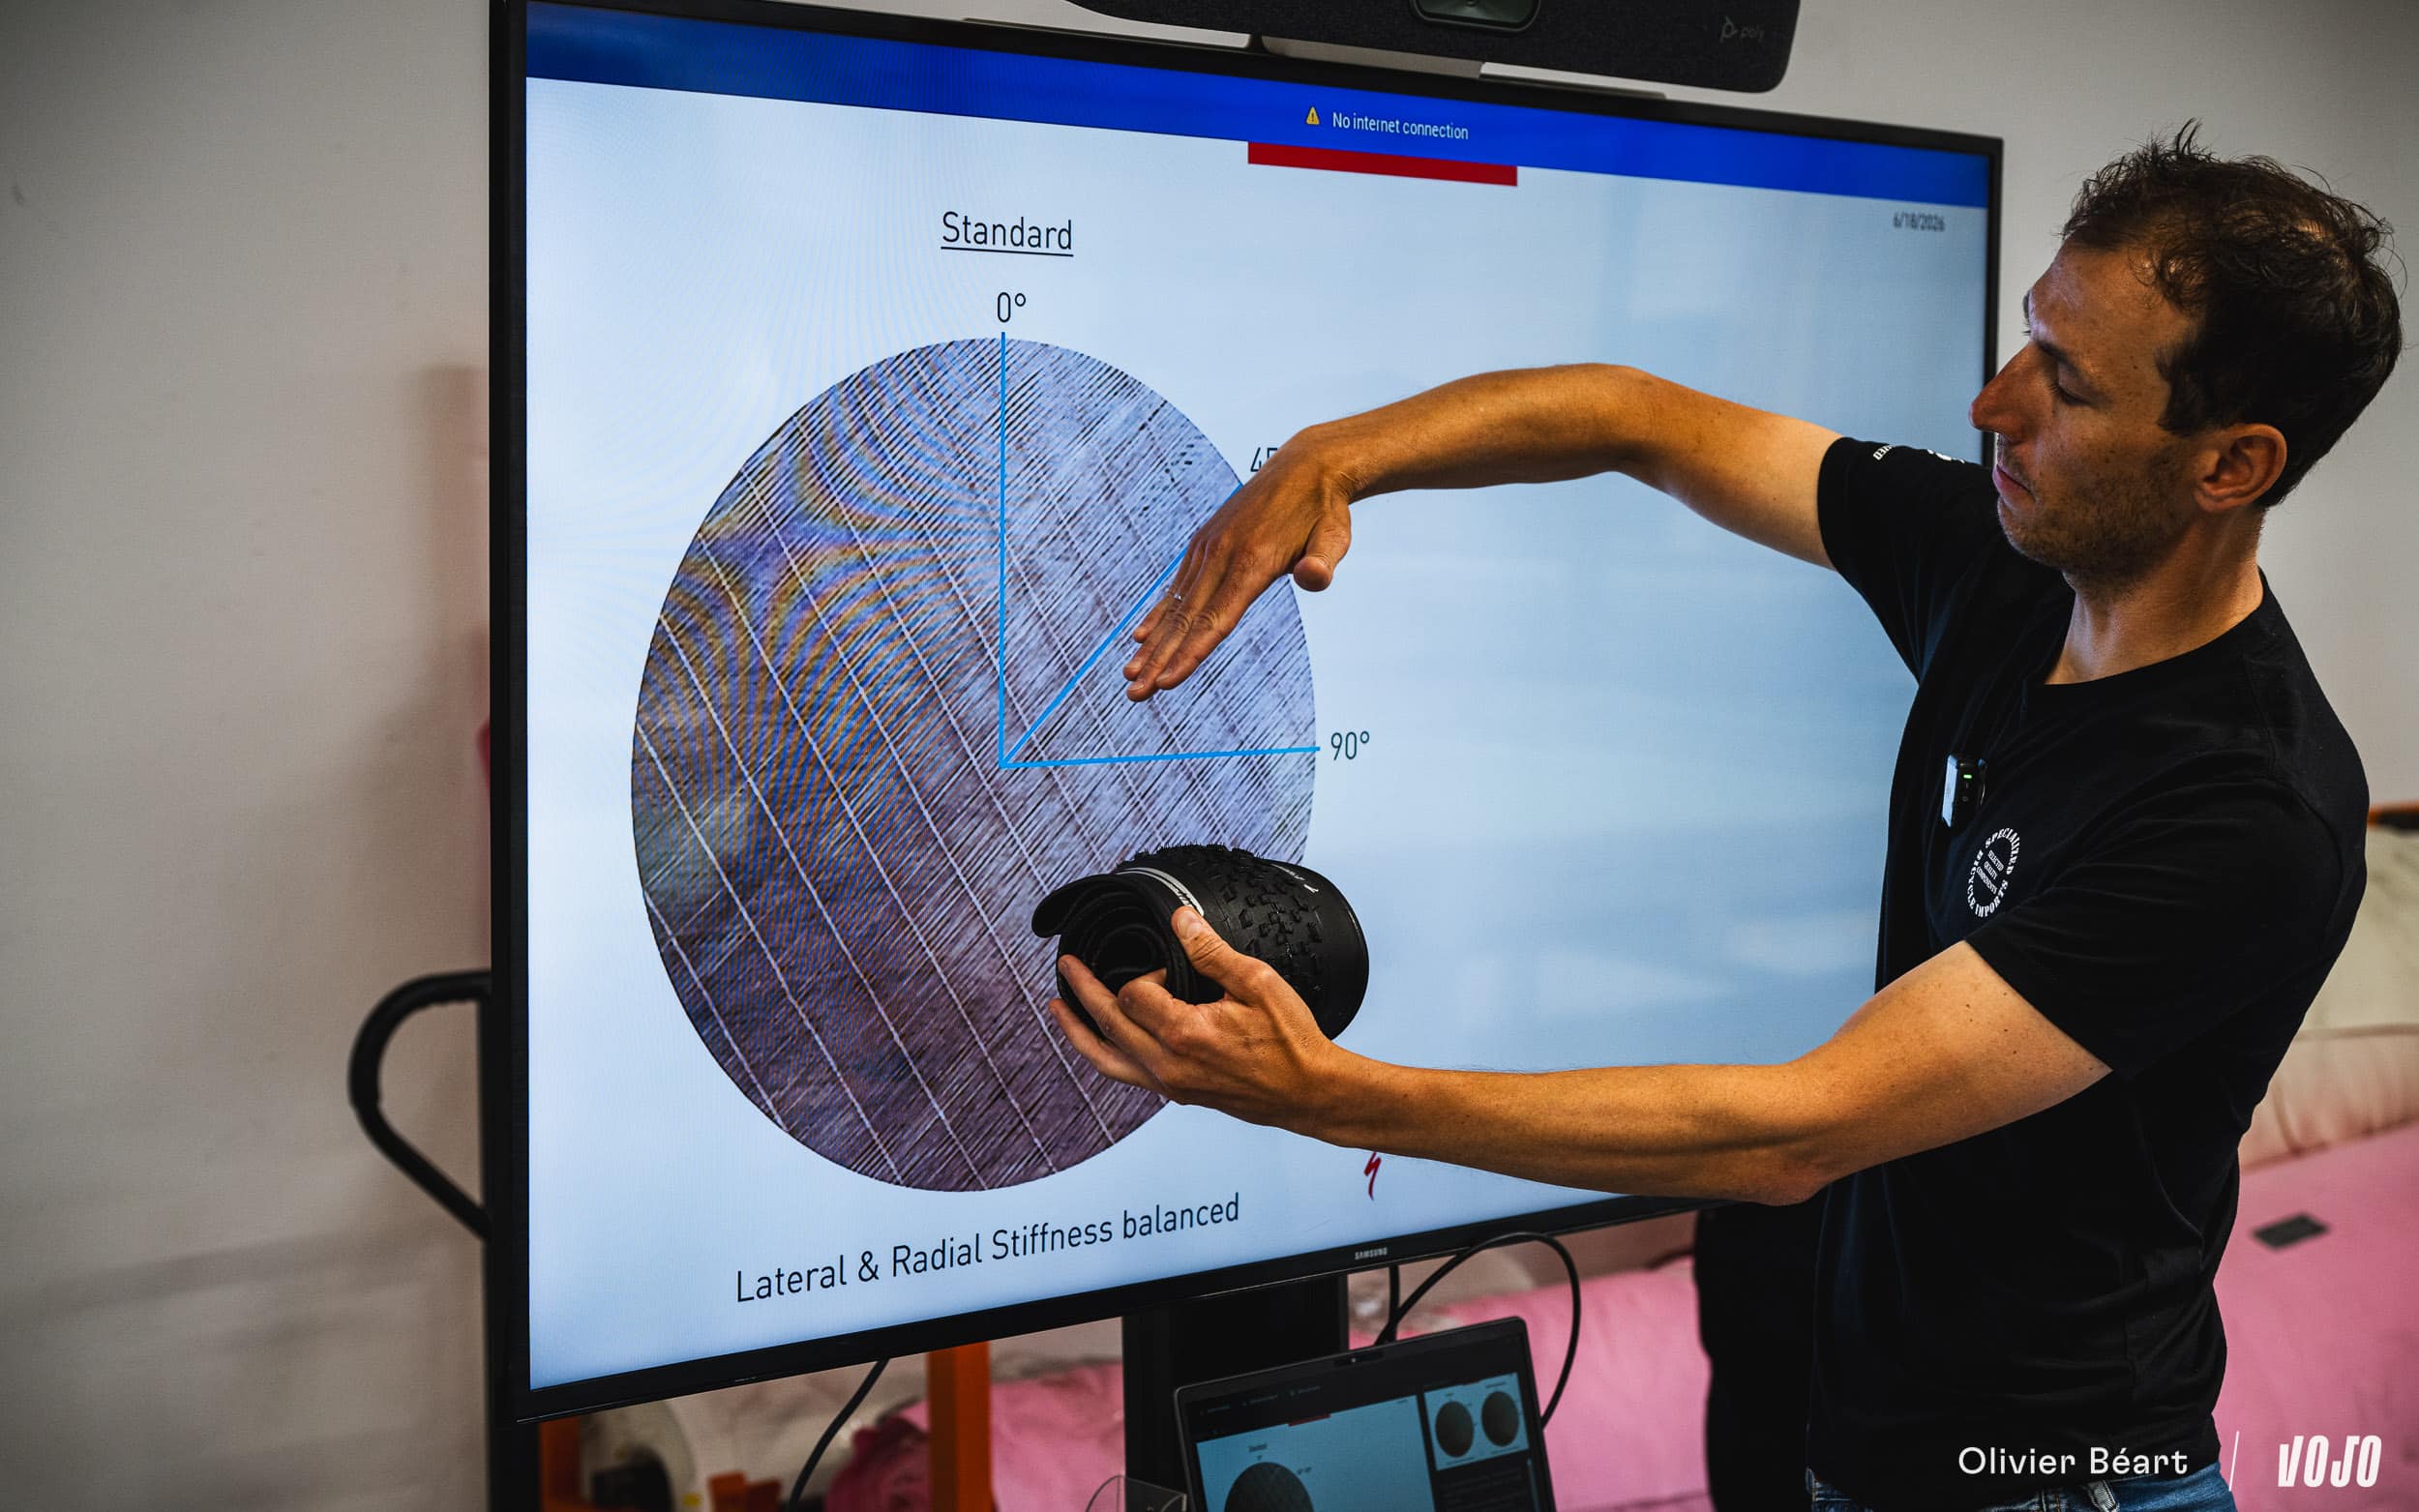 Voor het S-Works Tire Factory-team ligt de ideale hoek rond de 70 graden. Dit werd bereikt dankzij banden die hier zijn gebouwd met karkassen die onder verschillende hoeken zijn gekruist, en dat na talloze terreintests met rijders en teams die bij de ontwikkeling worden betrokken. Dit is wederom een concreet voorbeeld van wat deze gerenommeerde mini-fabriek mogelijk maakt.
Een band “made by Vojo”!
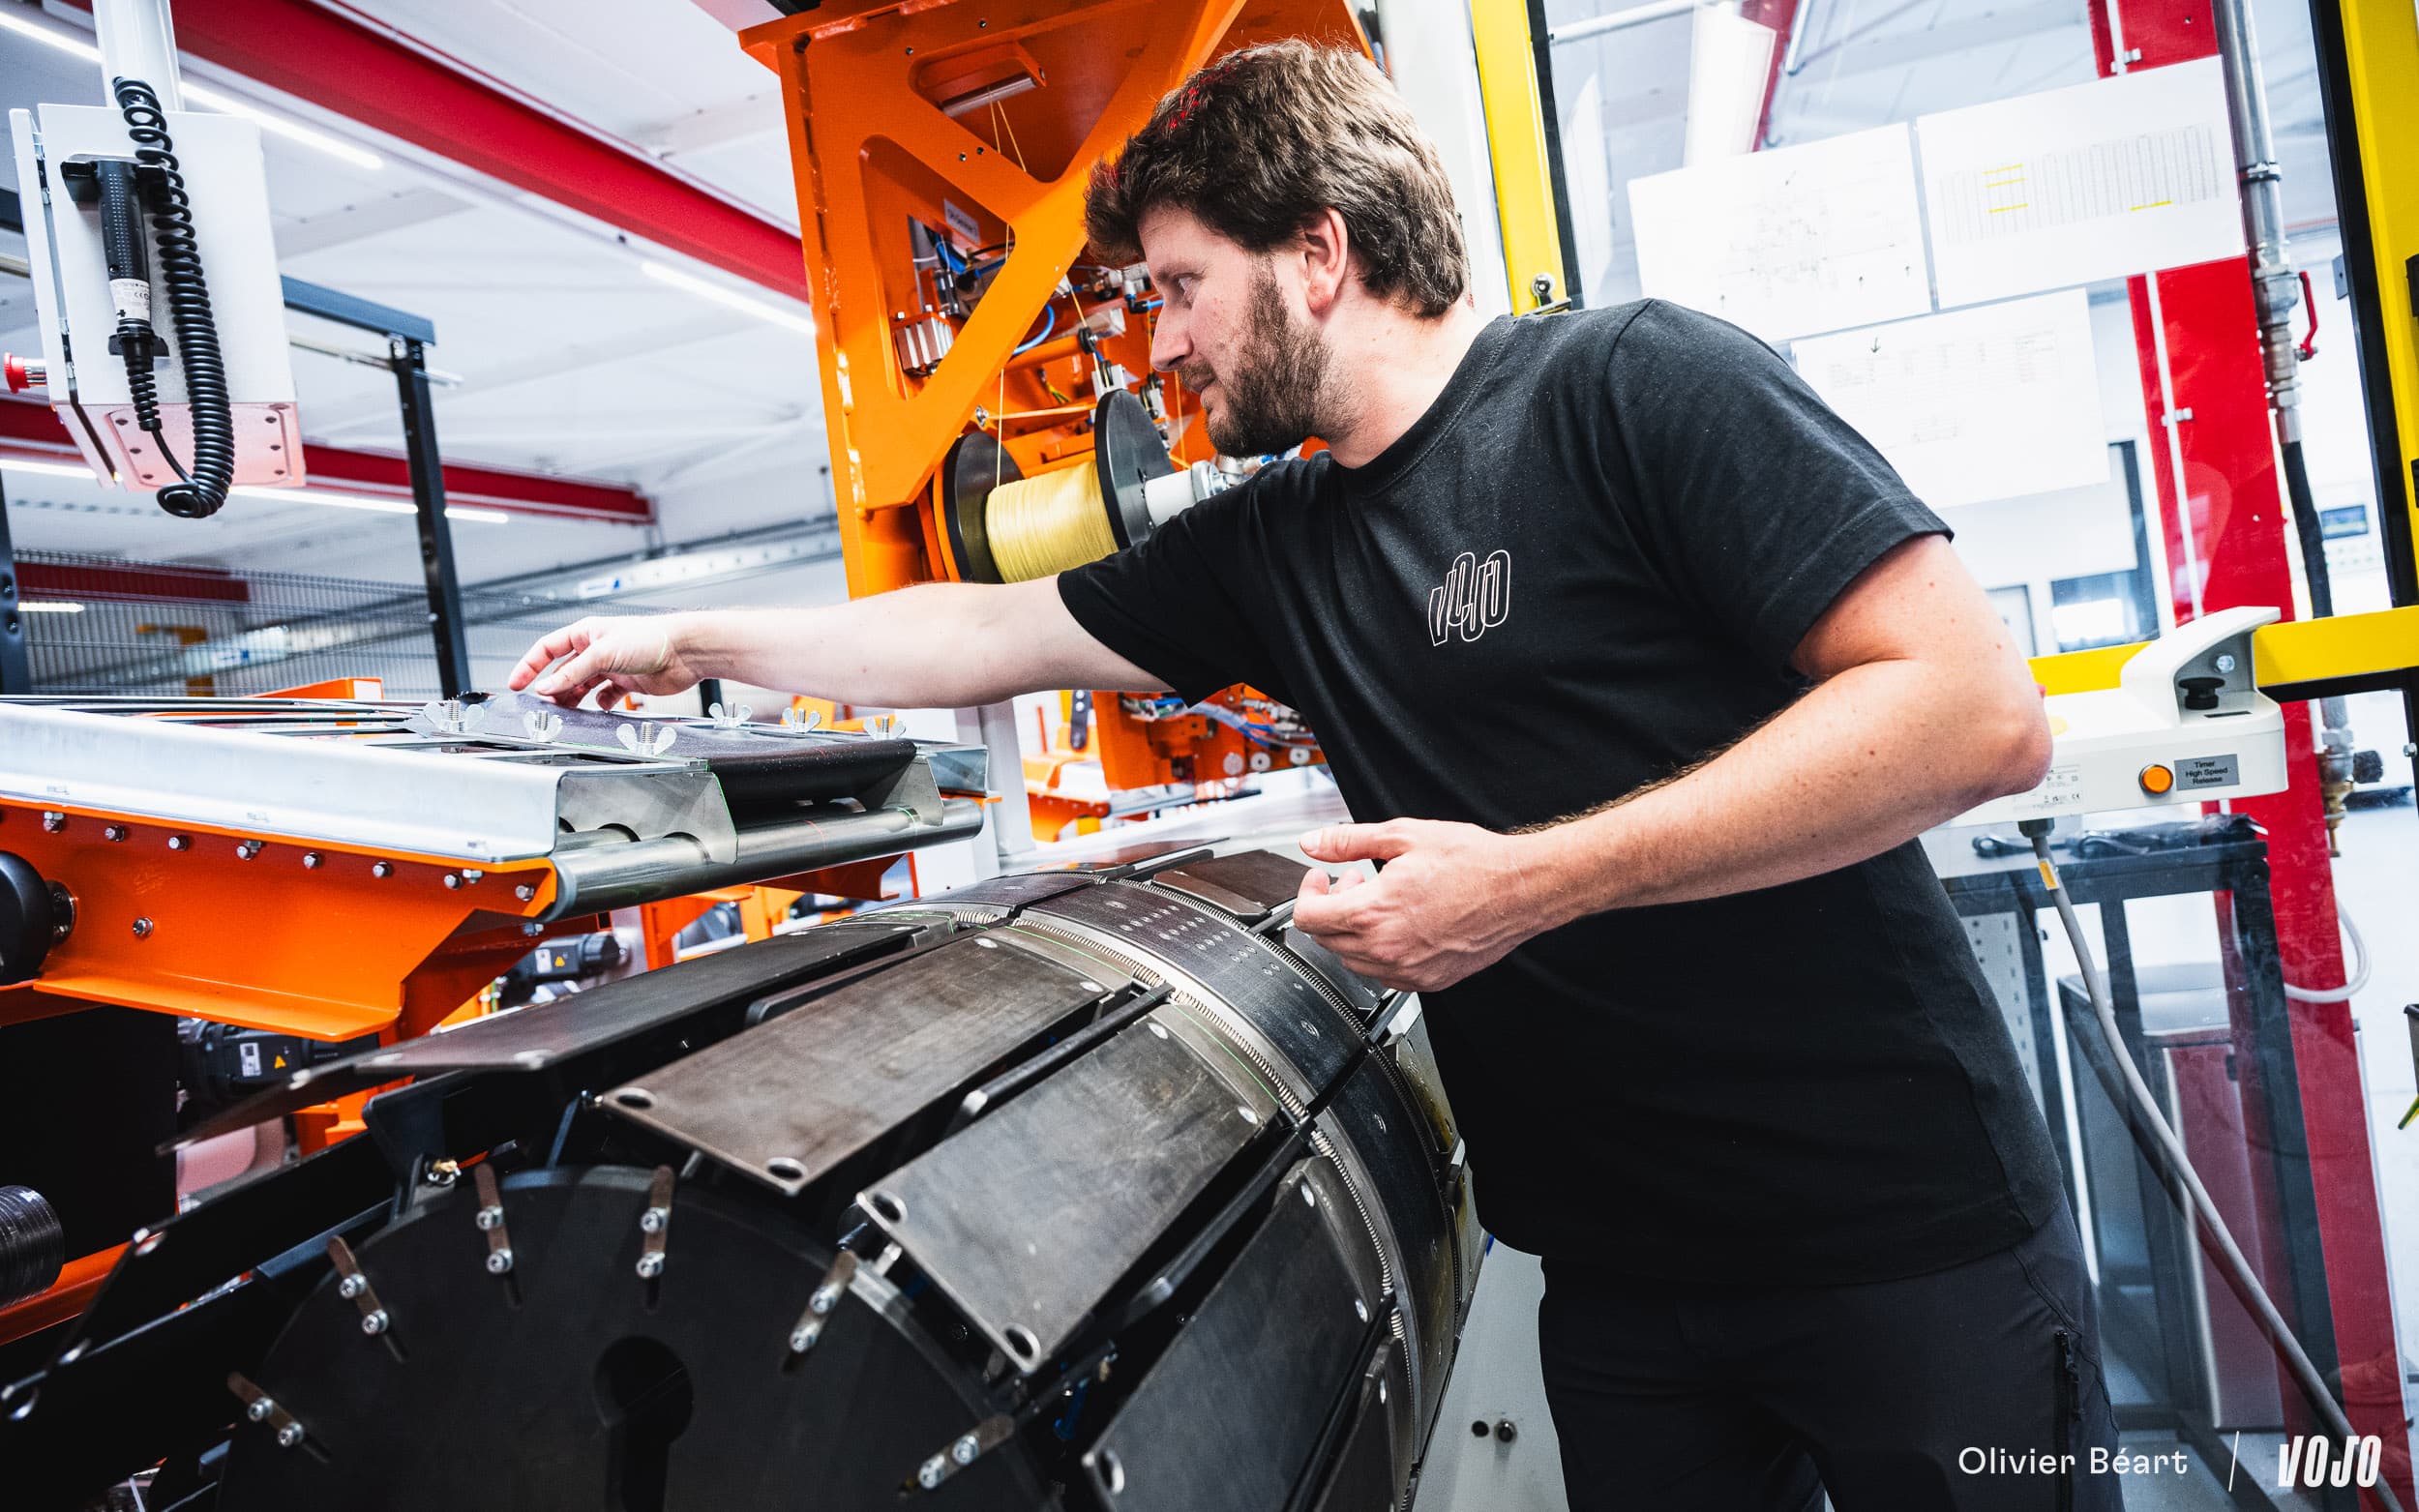 Genoeg theorie, tijd voor de praktijk: we kregen de kans om alle productiestappen te volgen en zelf een band te maken. Het begint allemaal met de menger, een compacte machine die 4 tot 5 kg rubber per cyclus produceert, genoeg voor 5 tot 10 mountainbikebanden, afhankelijk van of het een XC- of DH-model is. Bij massaproductie hebben we het over honderden kilo’s tegelijk! Het gemengde rubber passeert vervolgens rollen om tot vellen te worden gevormd, die tot zes maanden bewaard kunnen worden. Voor het extrusieproces worden nog enkele additieven toegevoegd.
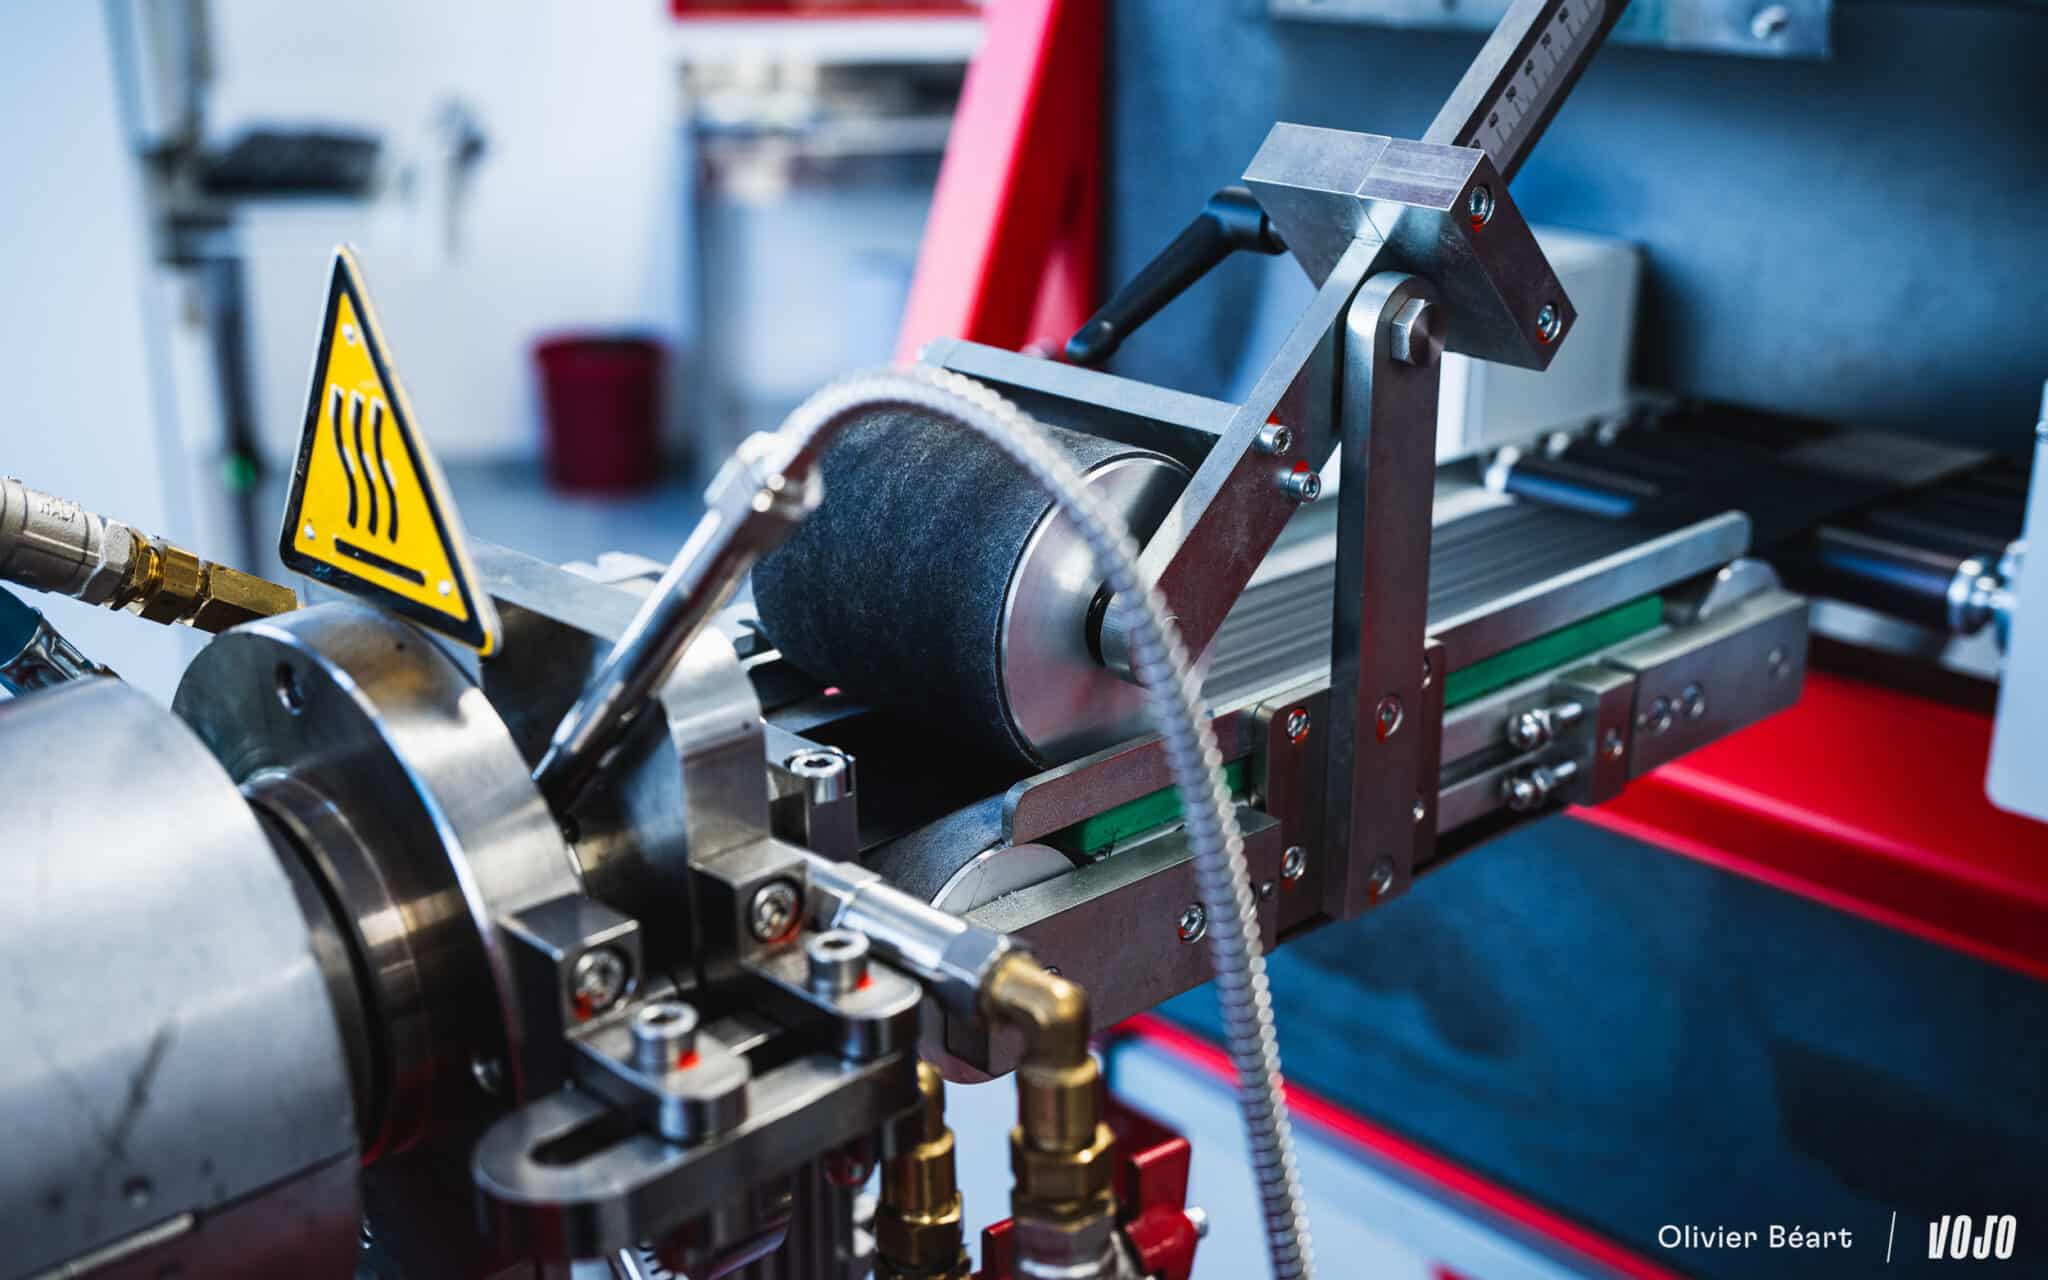
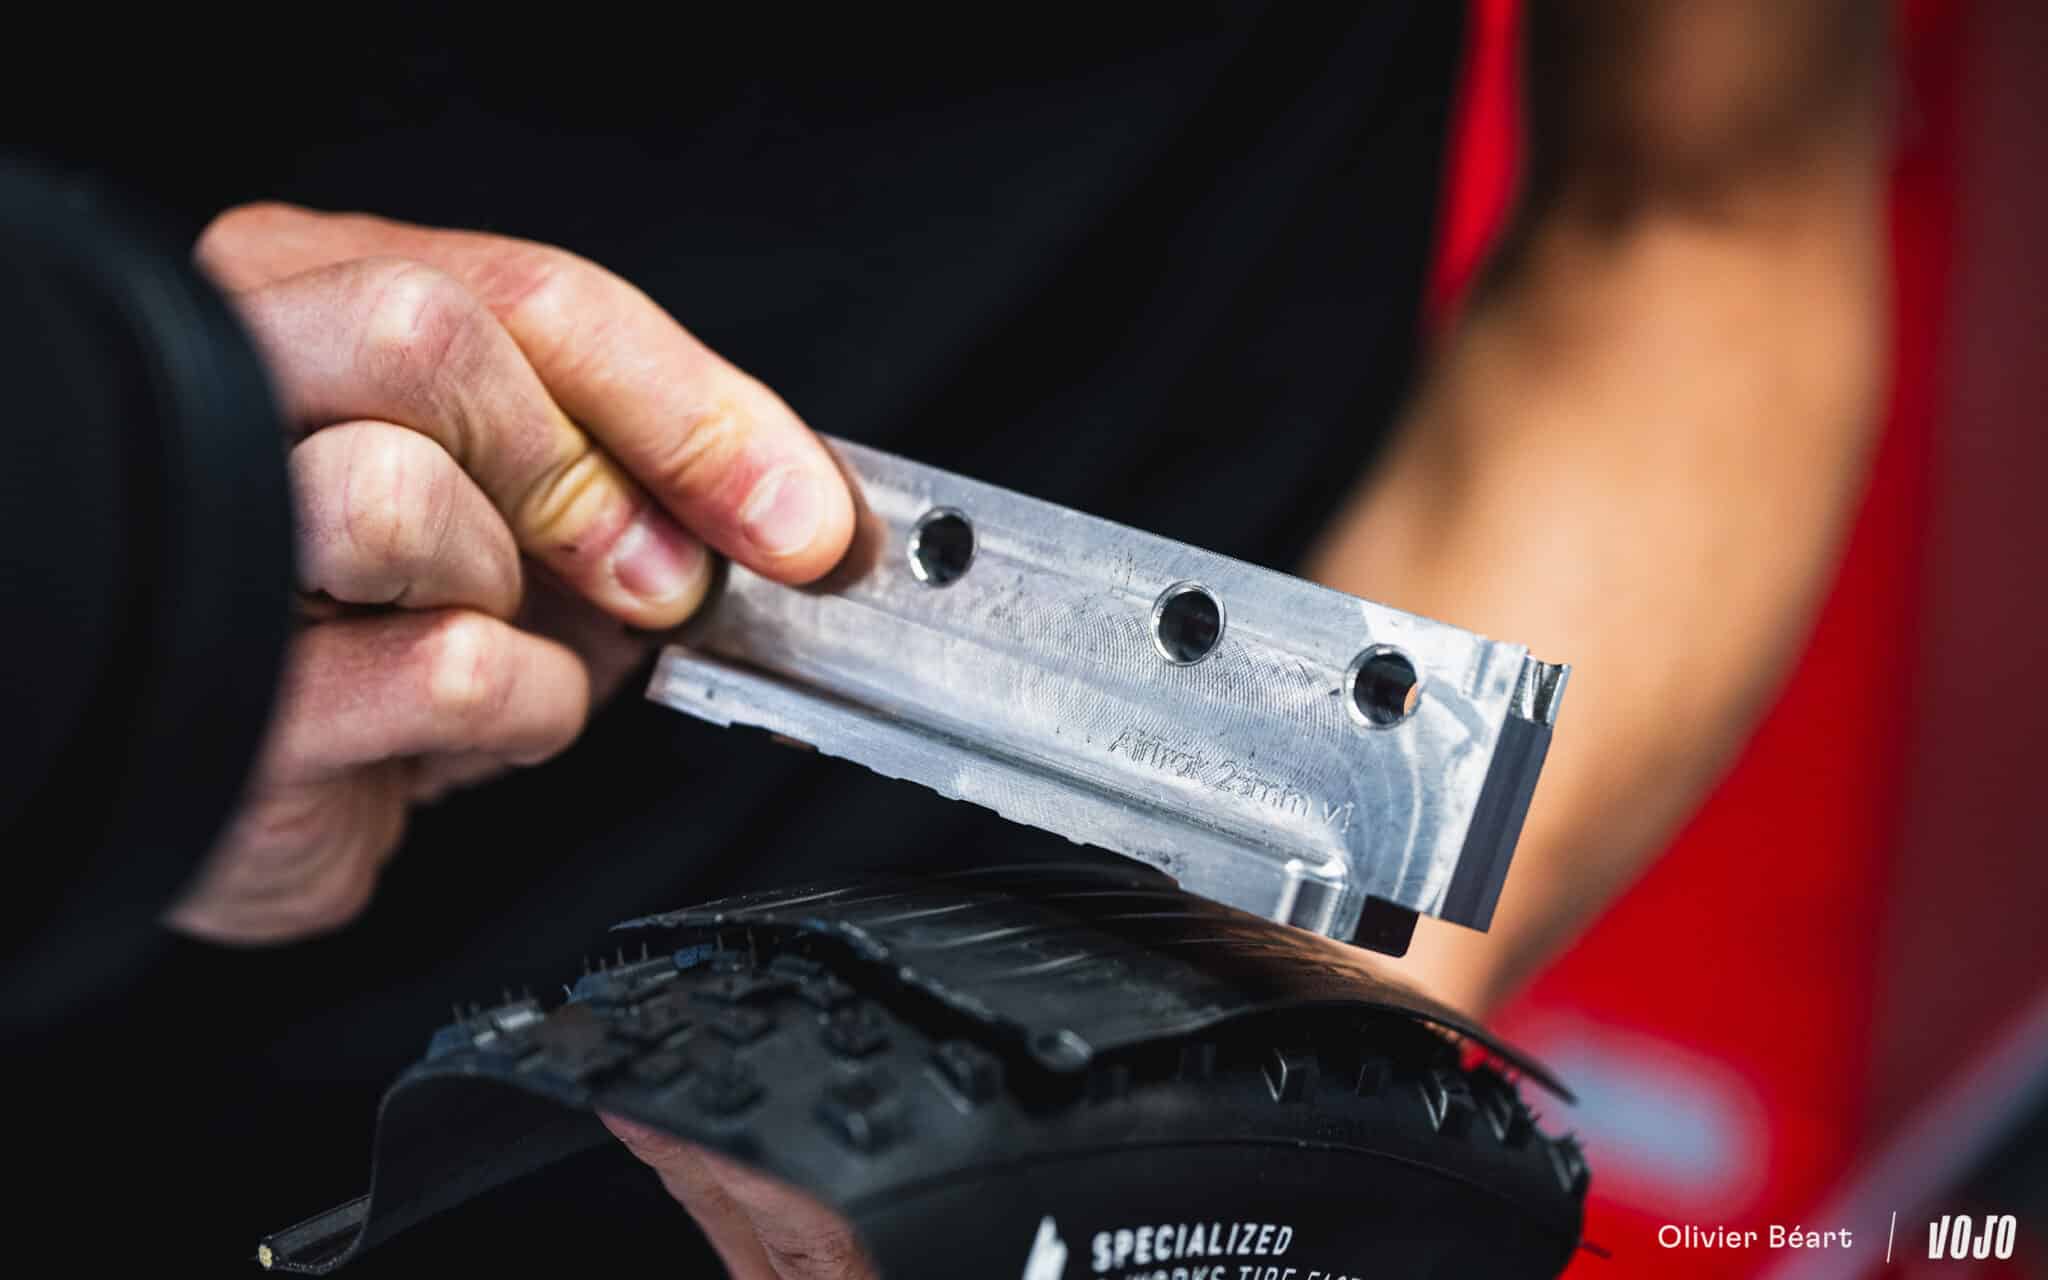
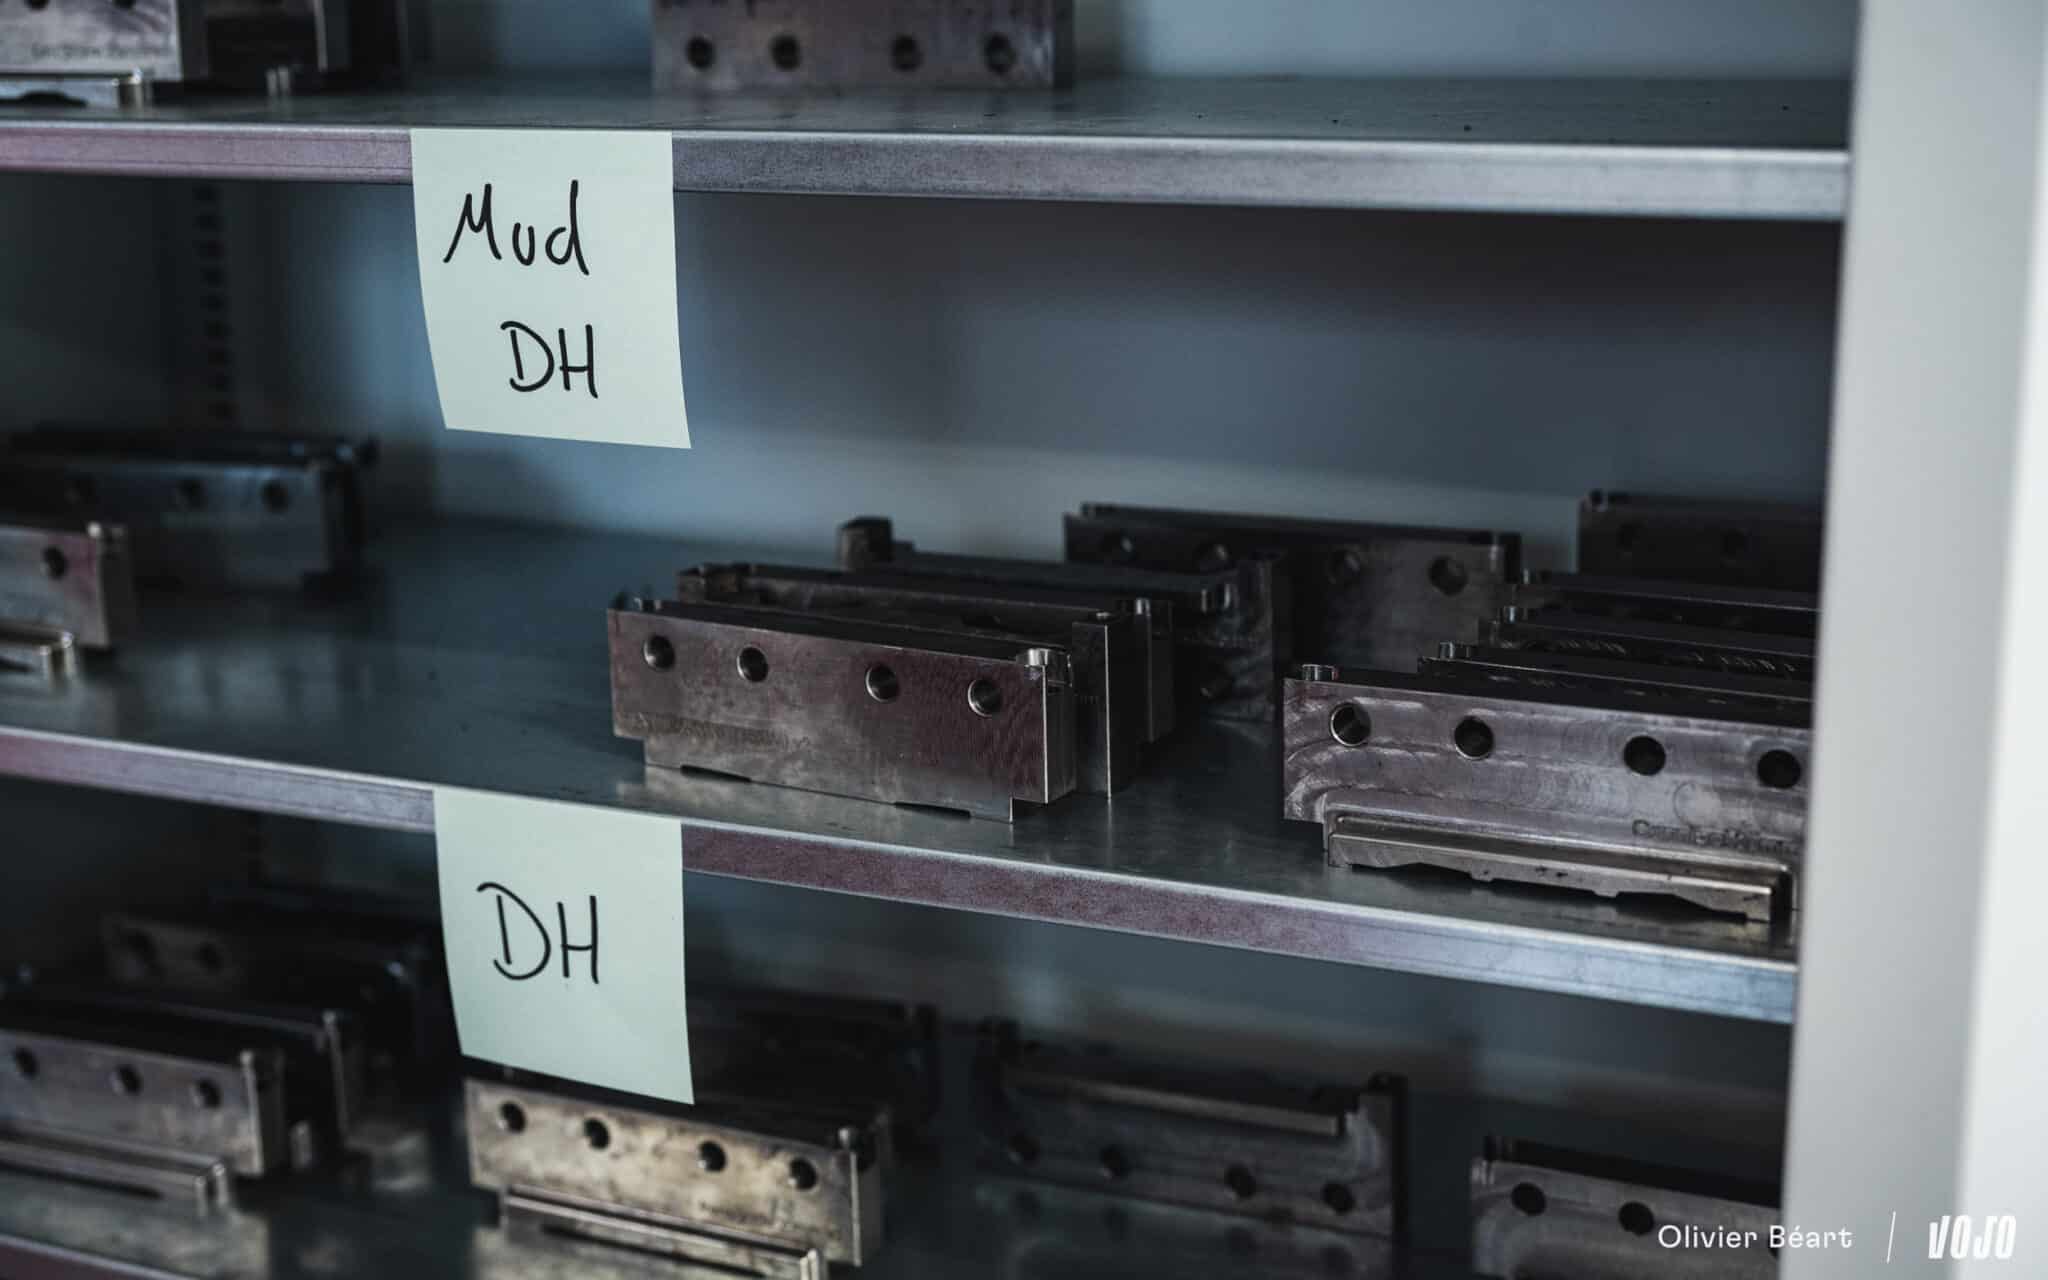
Deze stap is cruciaal, aangezien het loopvlak meer dan 60% van het gewicht van de band uitmaakt. Het extrusieproces geeft het rubber een zeer specifiek profiel, met variërende hoeveelheden materiaal op verschillende plaatsen, afhankelijk van het toekomstige profiel. Sensoren controleren de dikte en breedte tot op een tiende van een millimeter nauwkeurig. Dit is vooral lastig bij de superzachte compounds die gebruikt worden voor downhill. Voor crosscountry, gravel of wegwielrennen is de grootste uitdaging om geen gram extra gewicht toe te voegen.
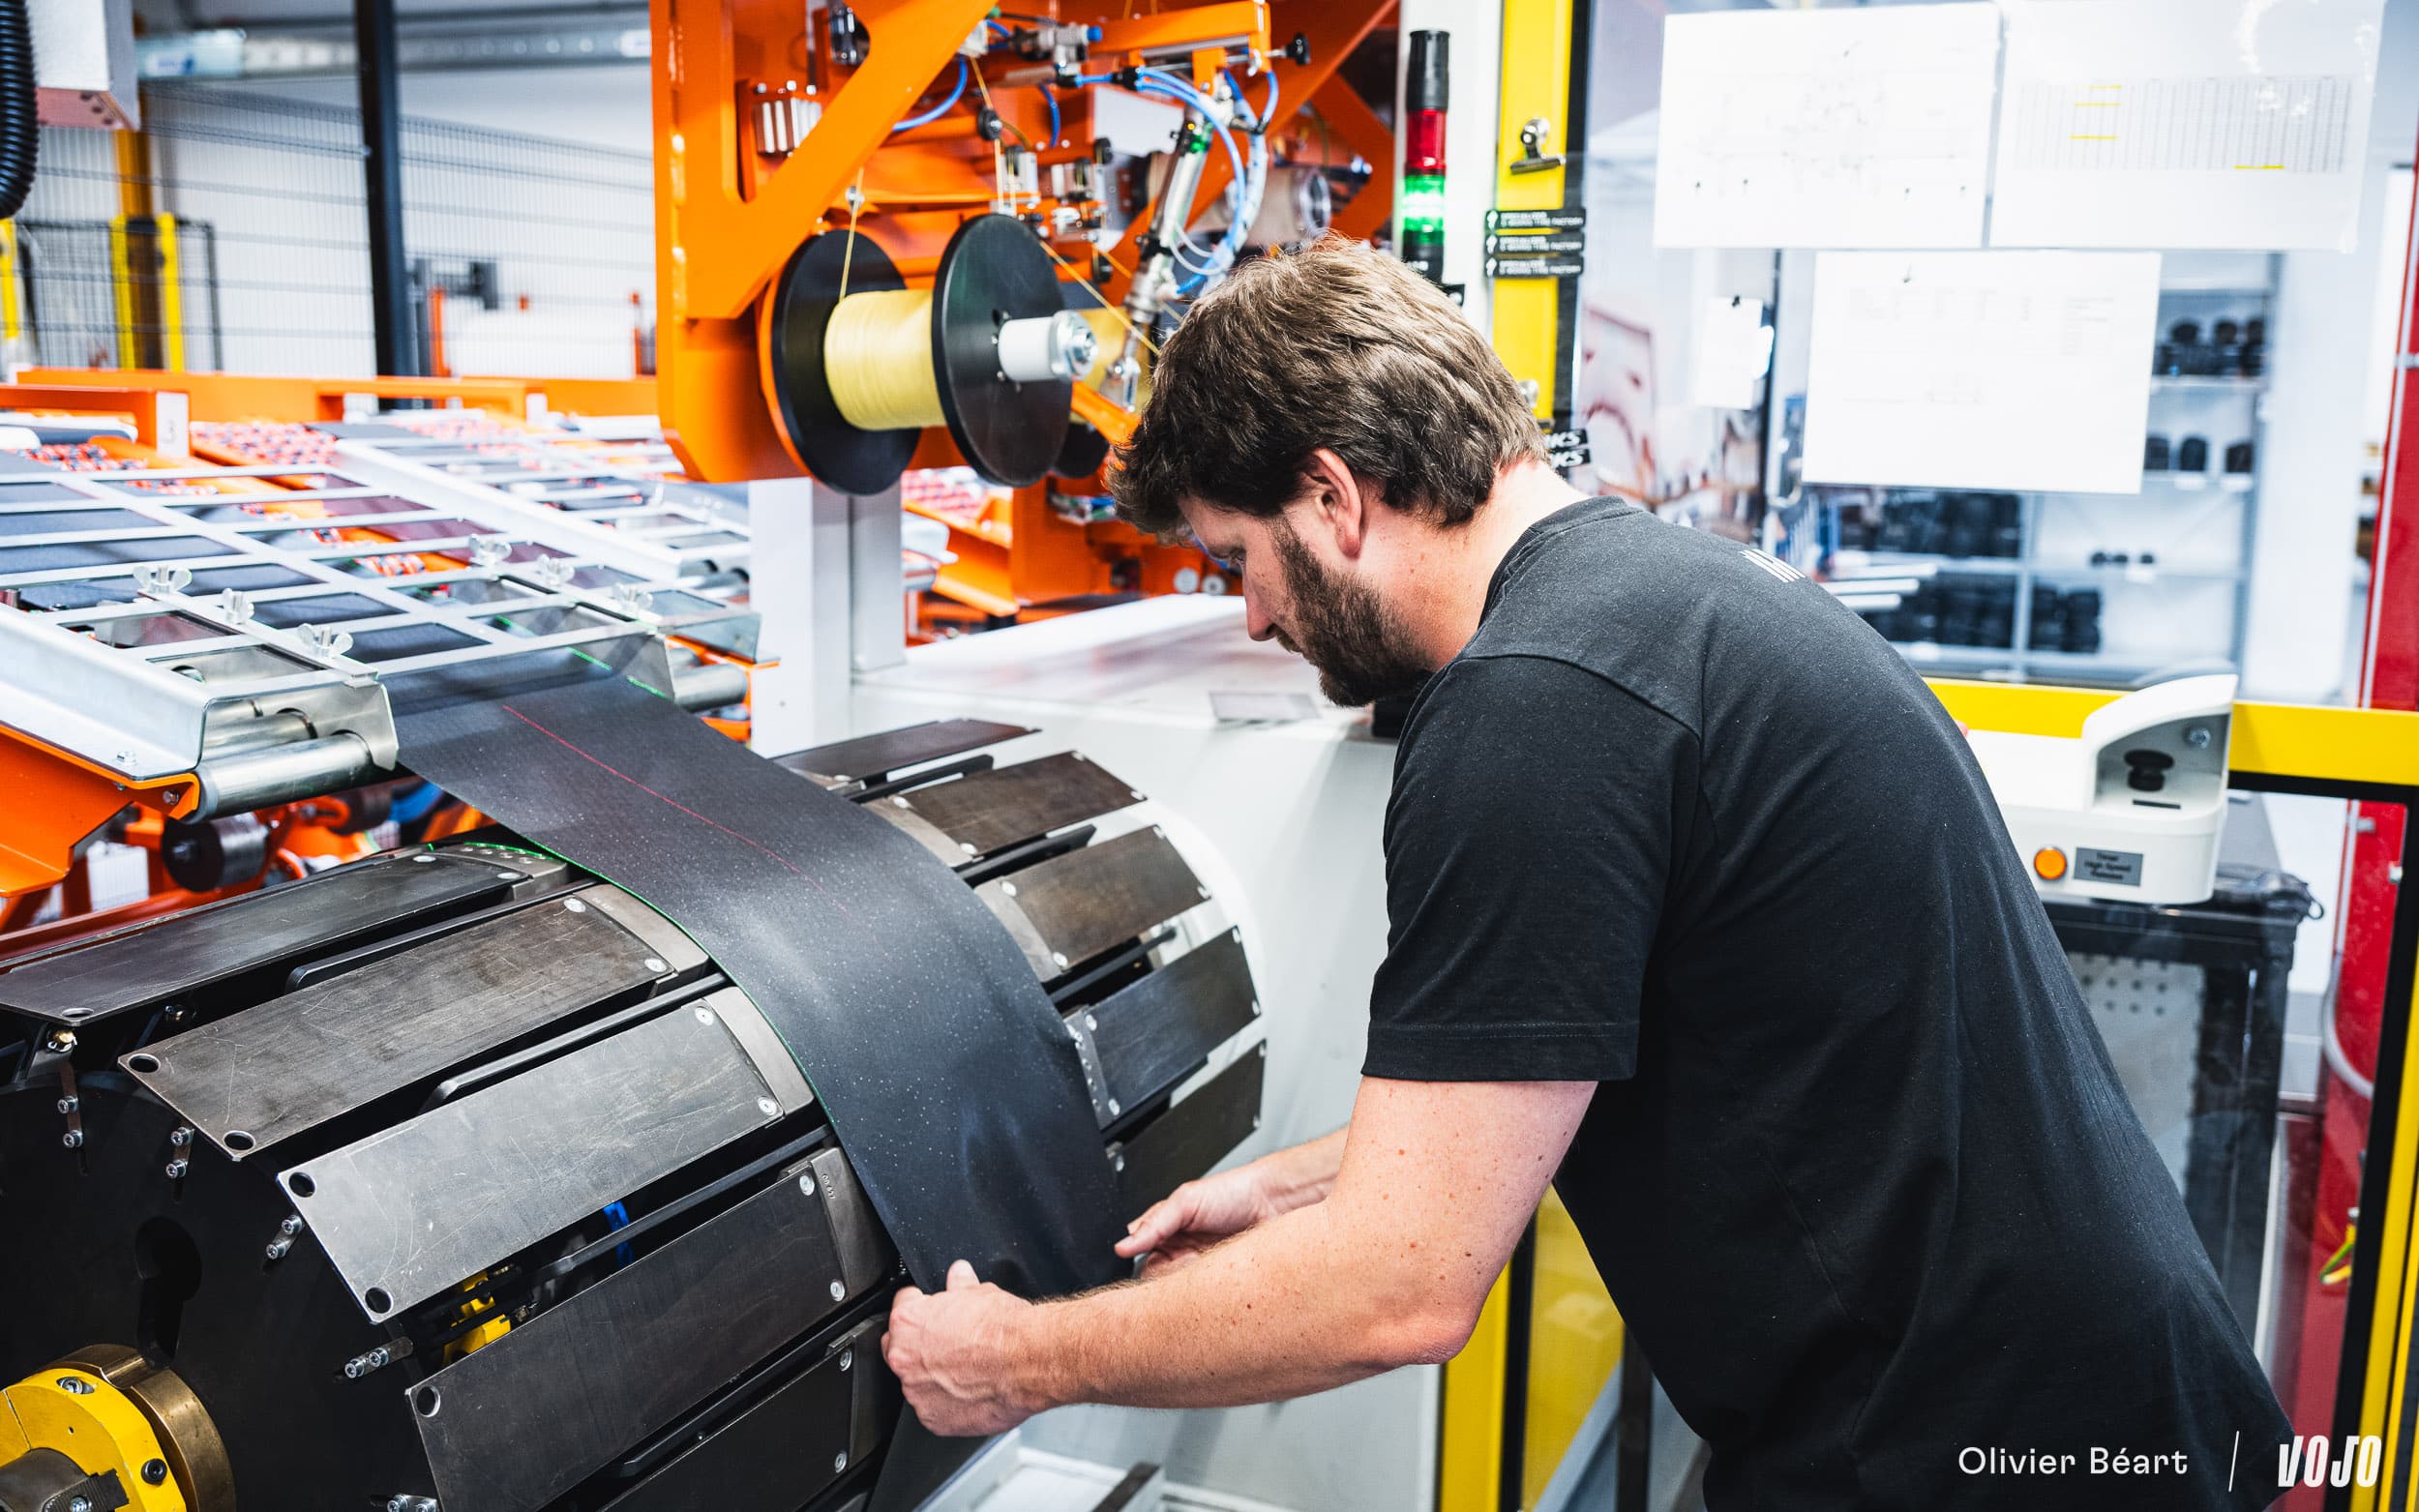 Vervolgens gaat de band naar de assemblagemachine, waar de band laagje voor laagje wordt opgebouwd op een roterende trommel, geleid door lasers. De karkaslagen, die onder de gewenste hoek zijn gesneden, worden daarop geplaatst, gevolgd door de hieldraden, lekbestendige verstevigingen en een bescherming voor de hieldraden (voor impacts tegen de velg).
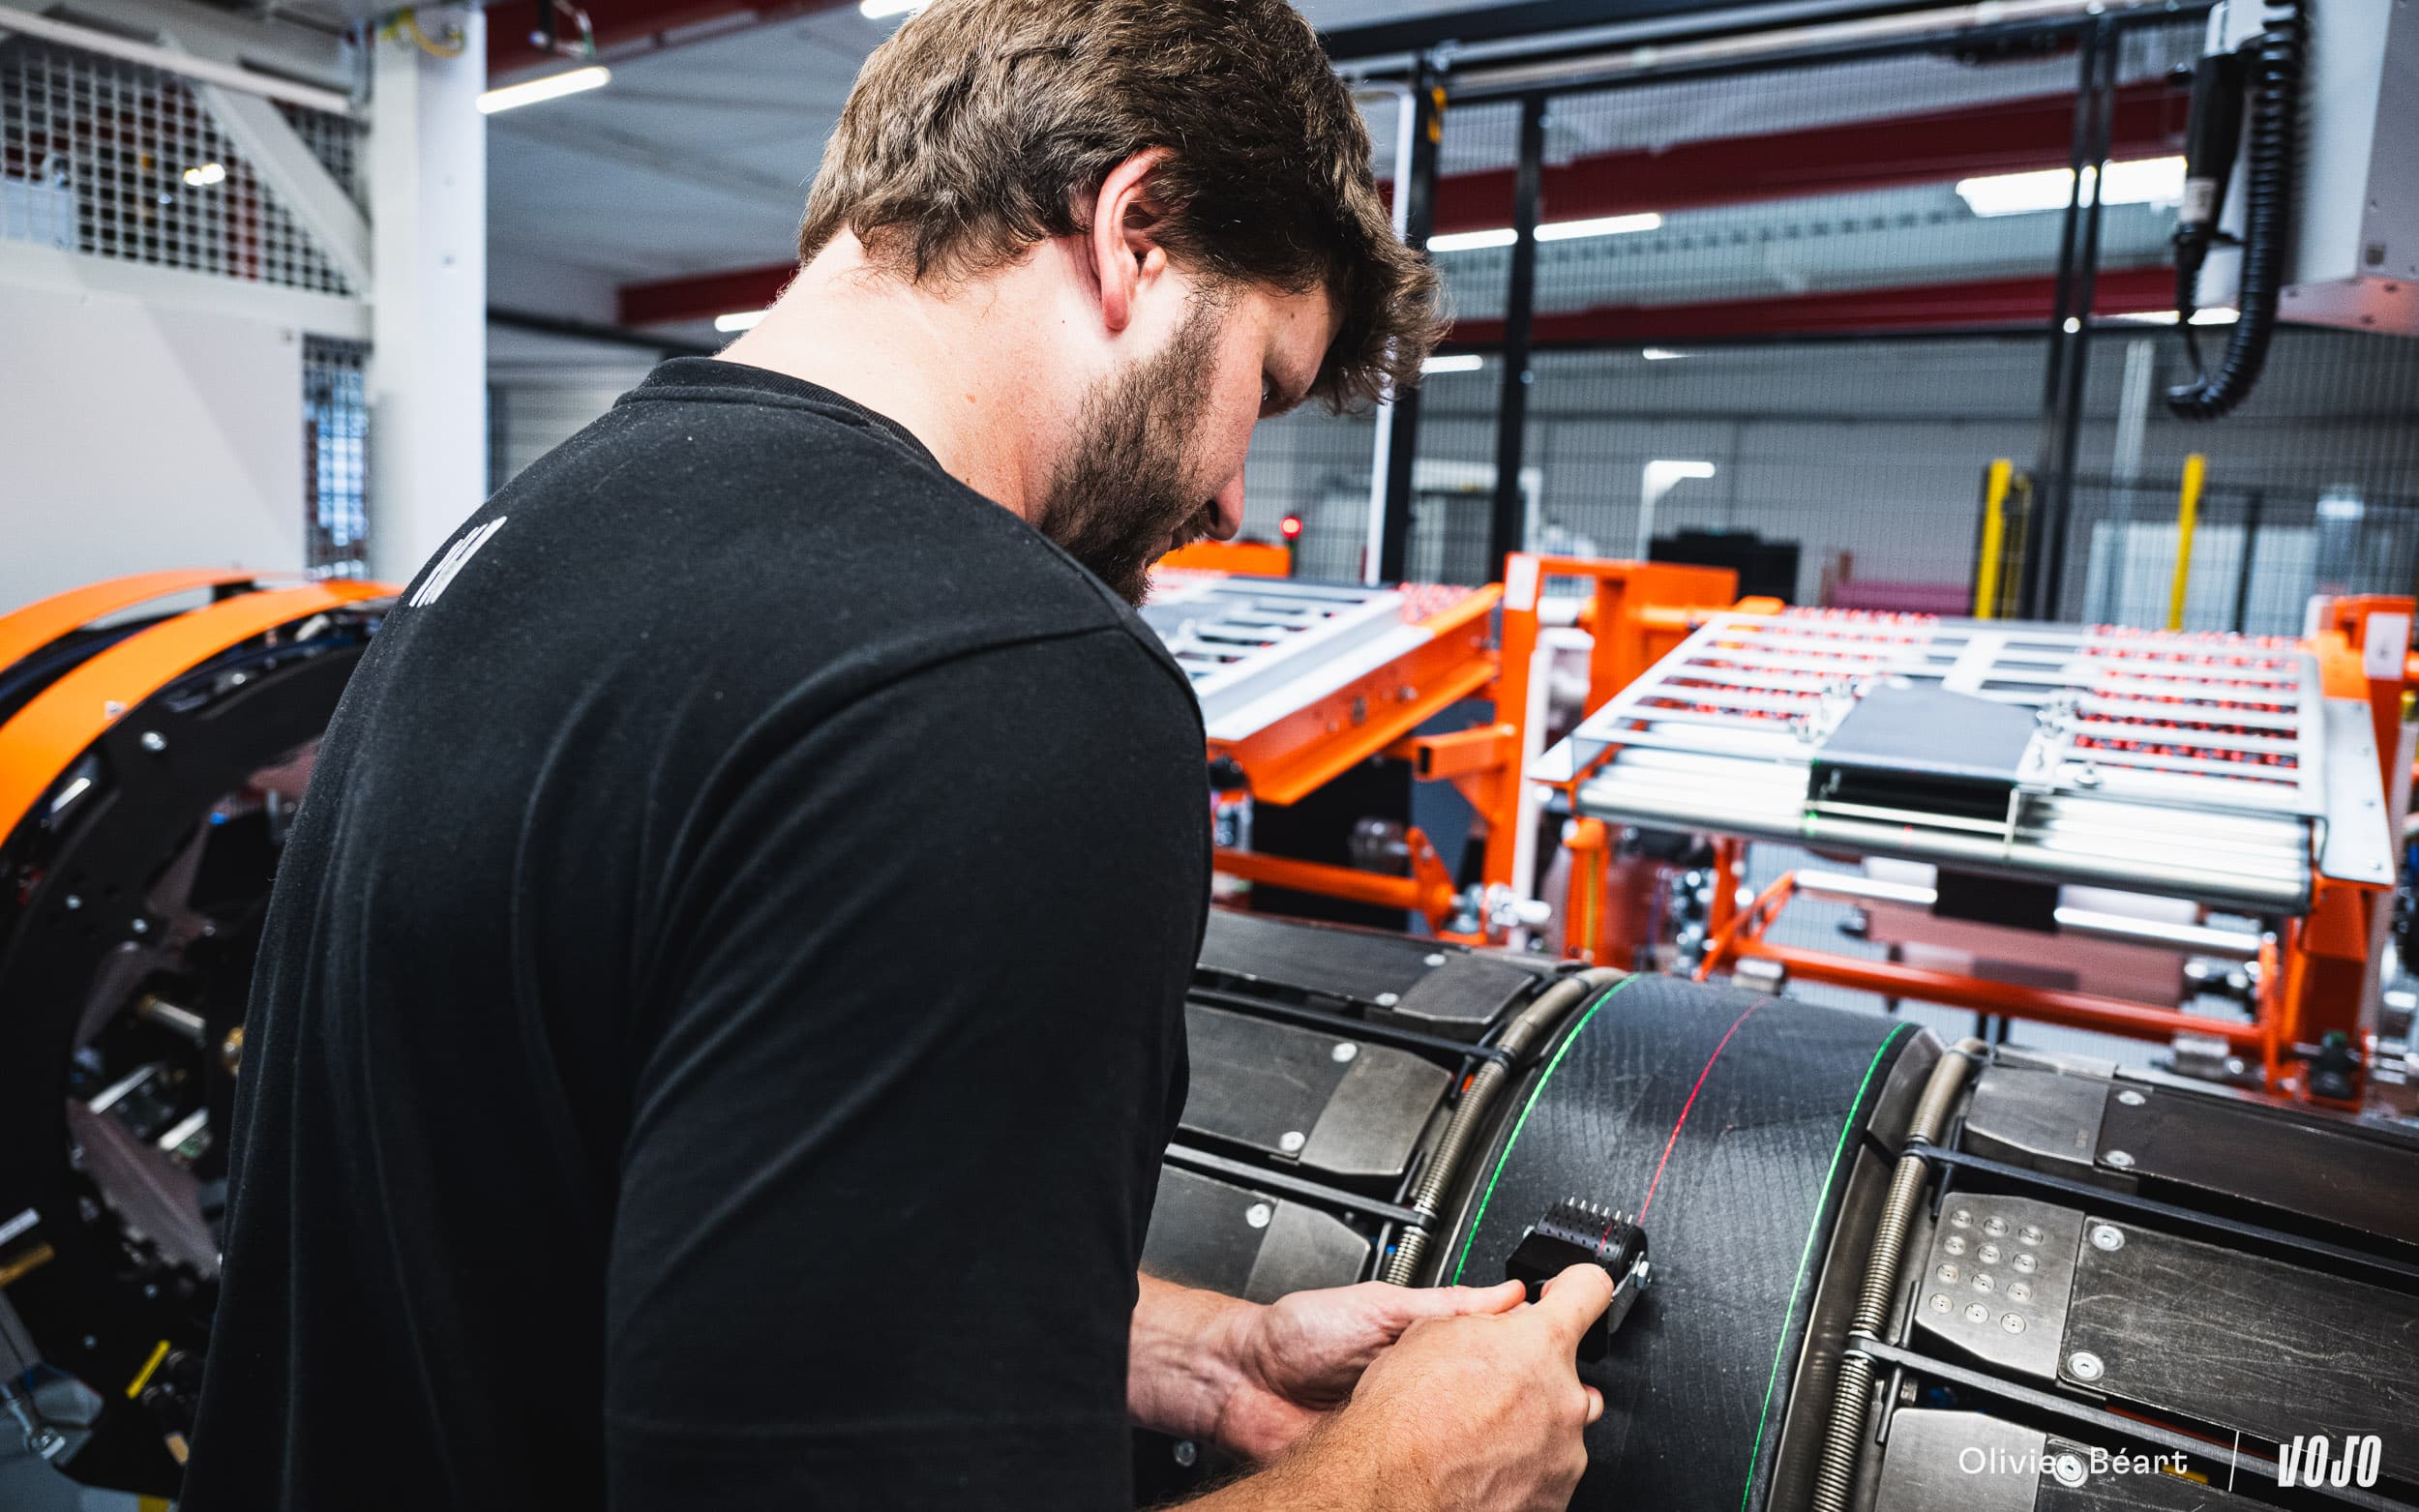 Het karkas wordt geperforeerd met behulp van een kleine rol met puntjes, om de penetratie van het rubber te vergemakkelijken en de afvoer van lucht en vocht tijdens de volgende stappen te bevorderen.
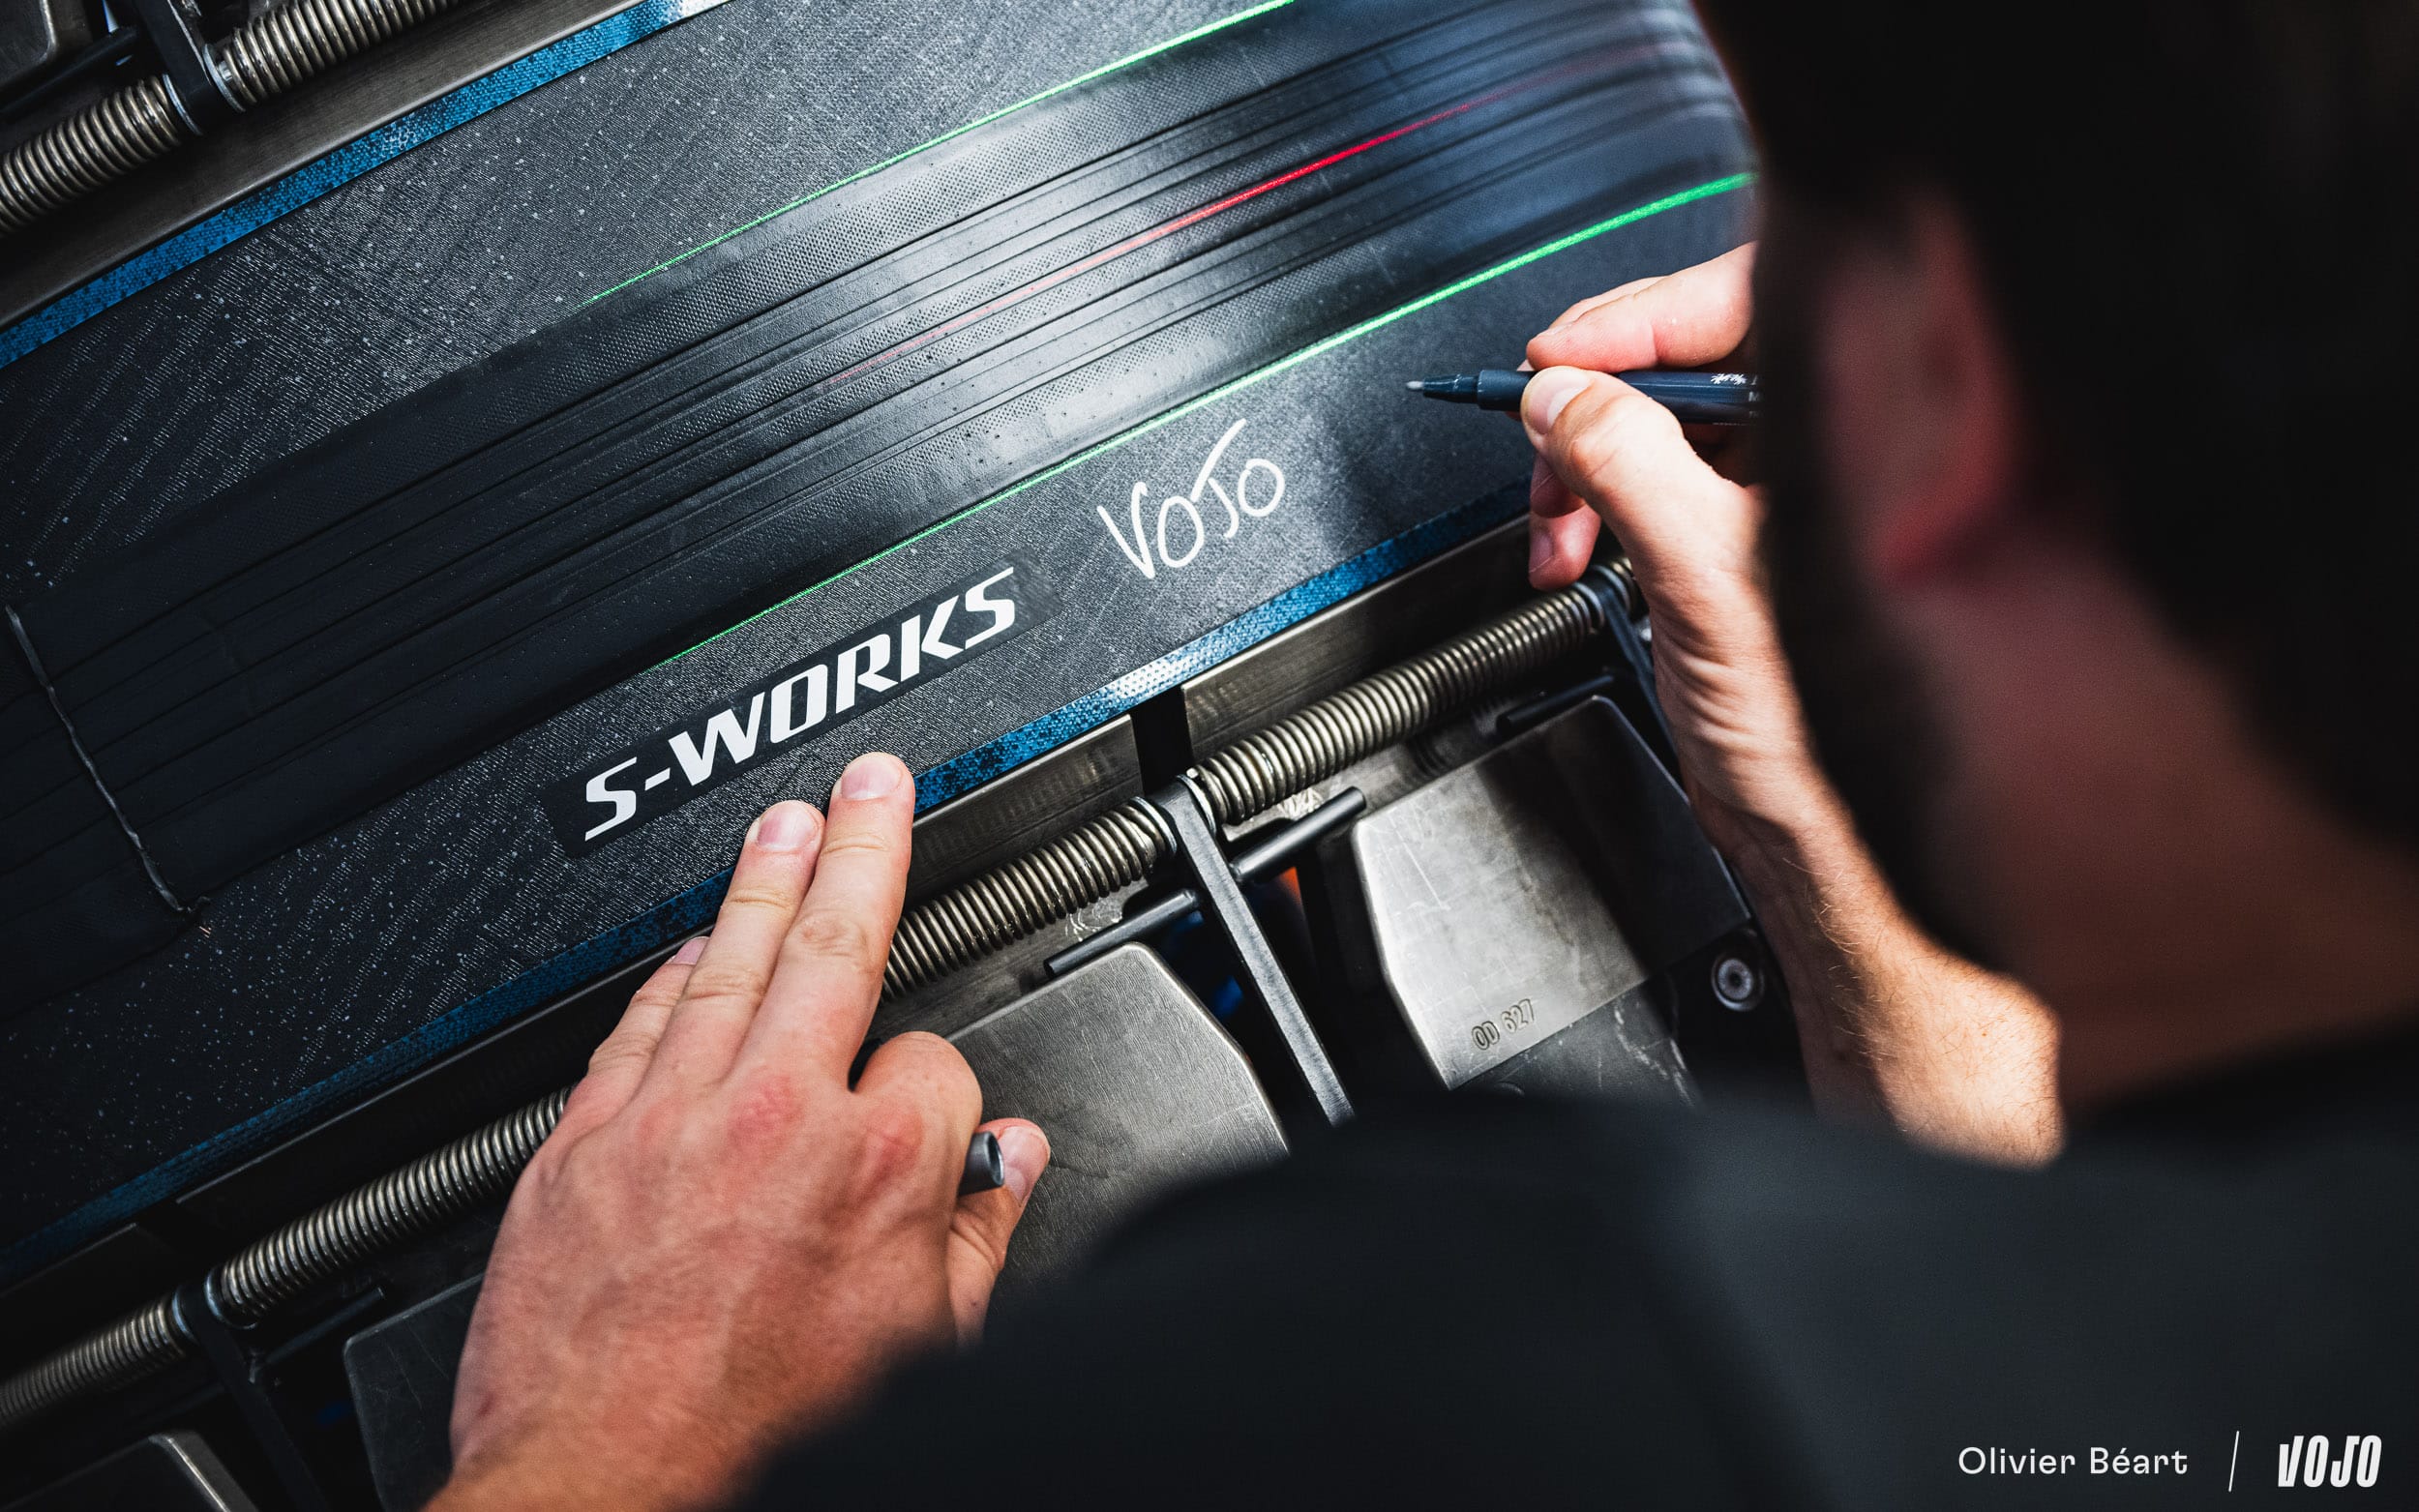
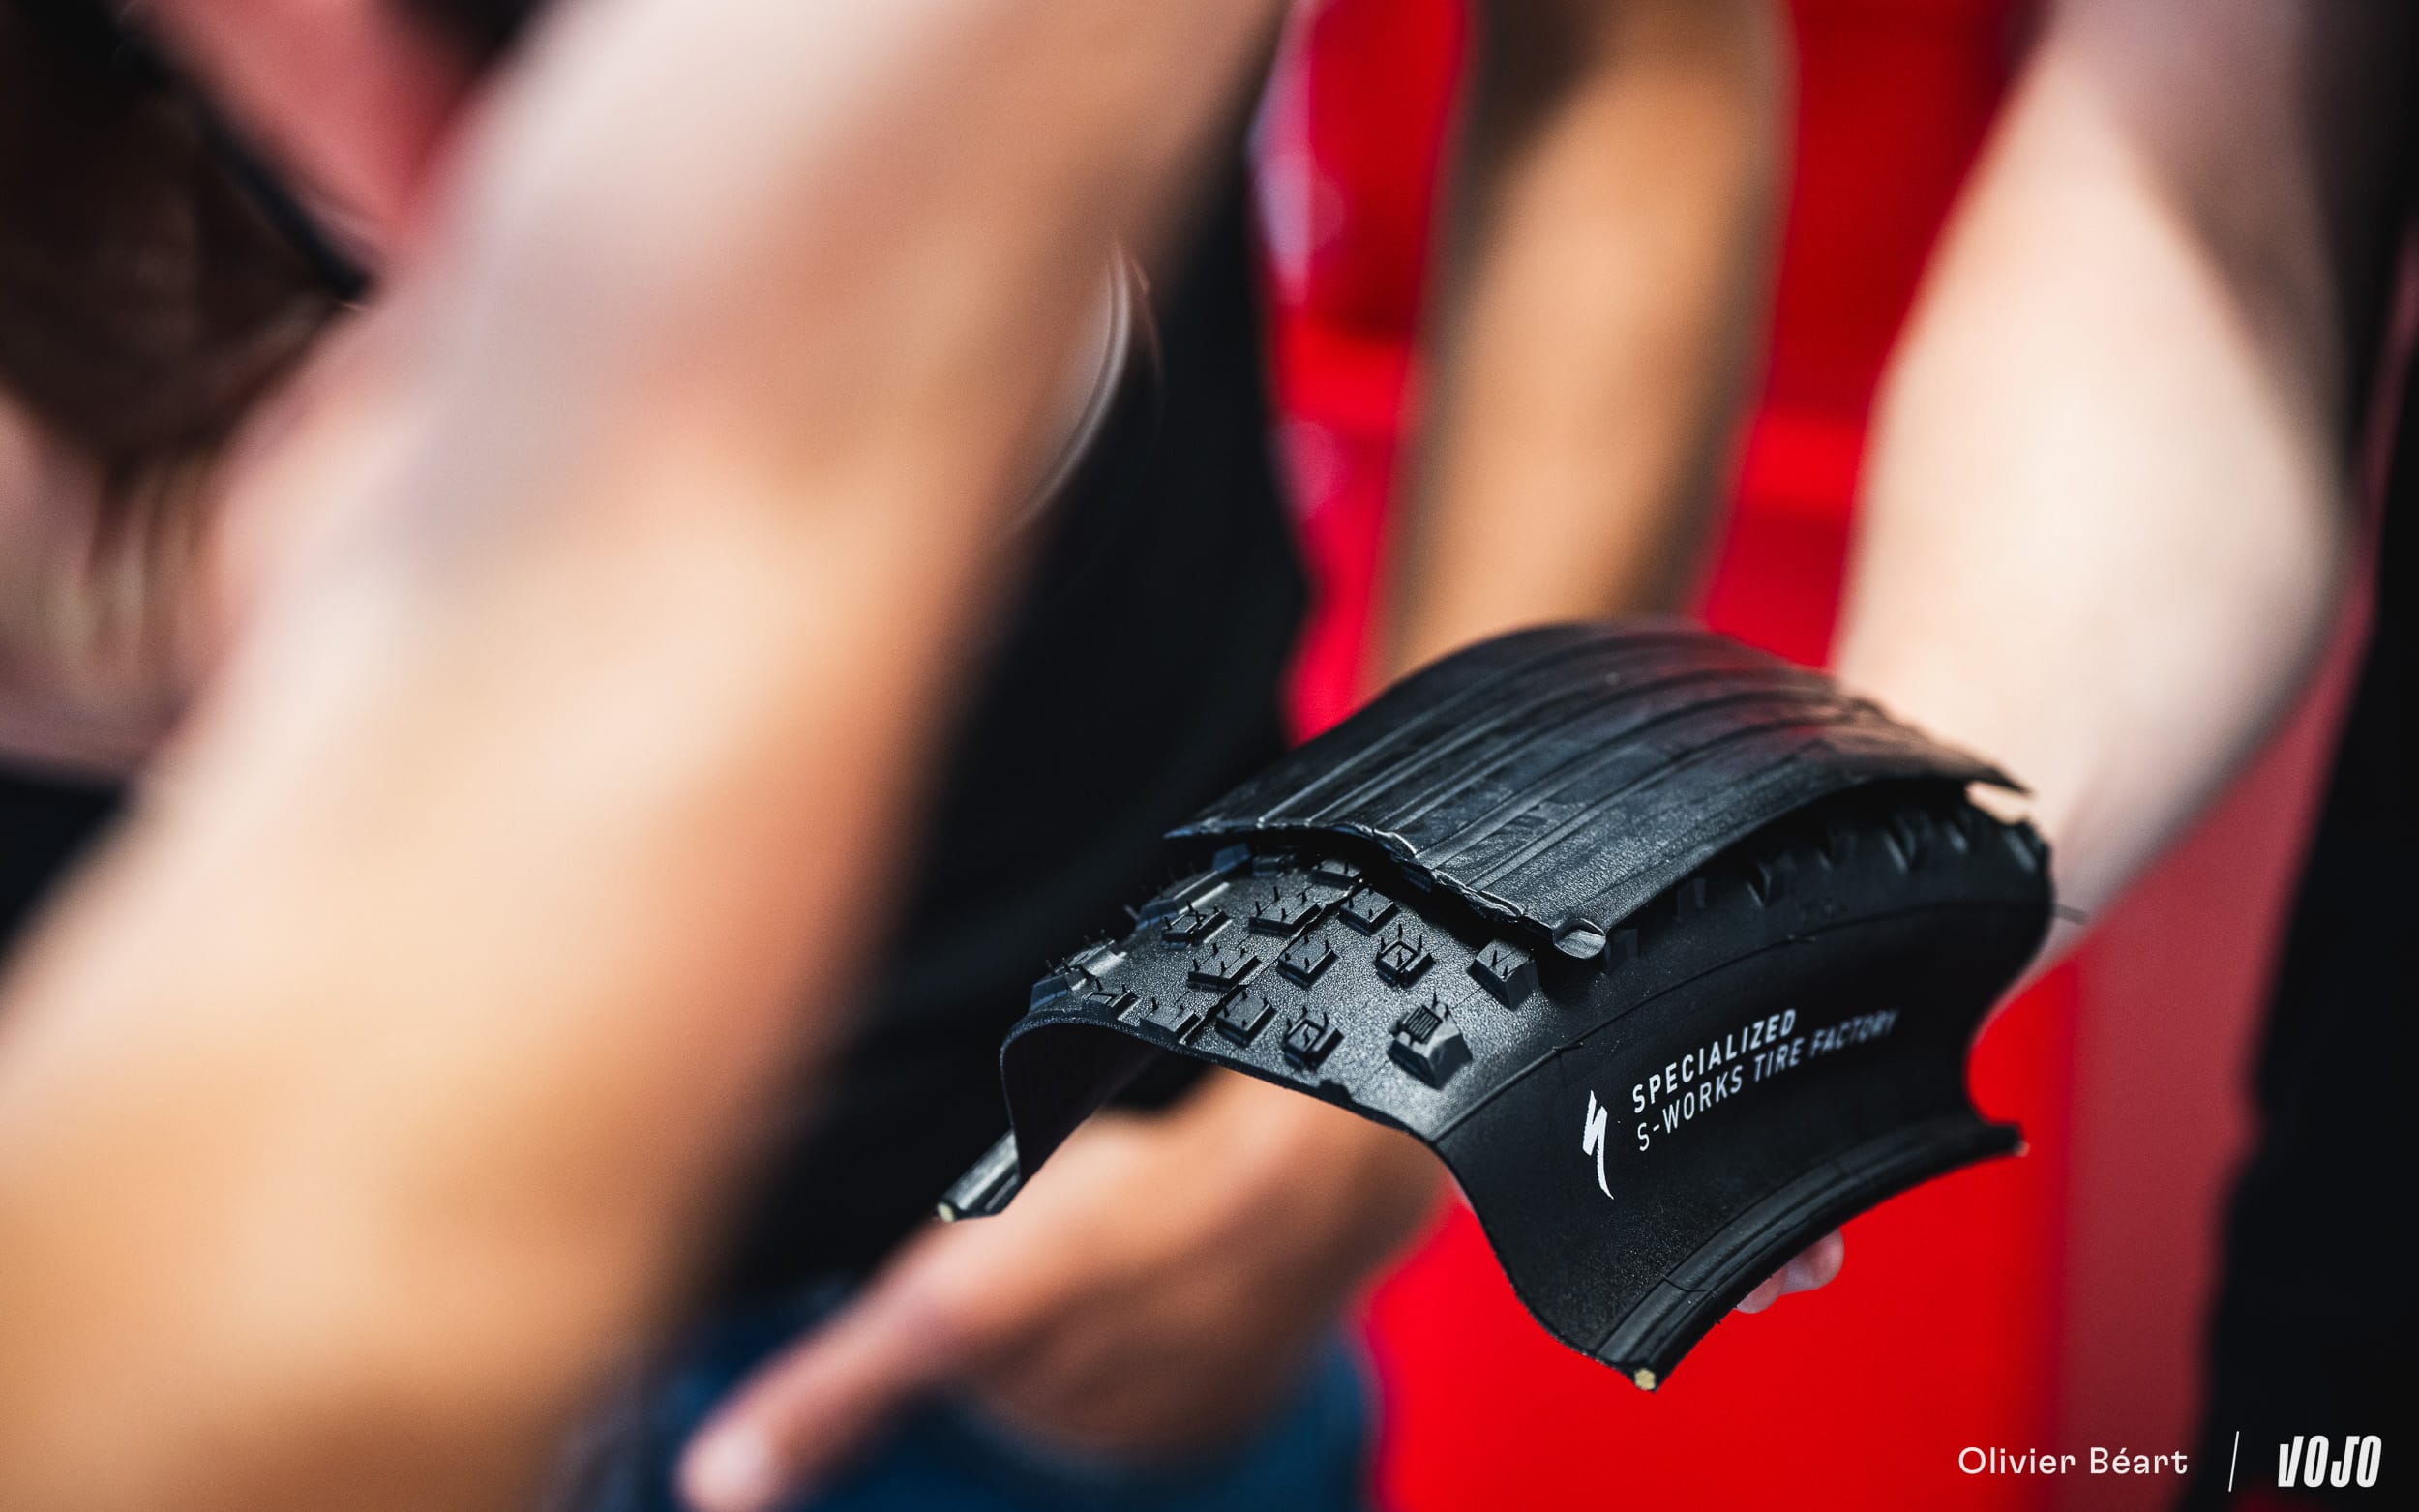
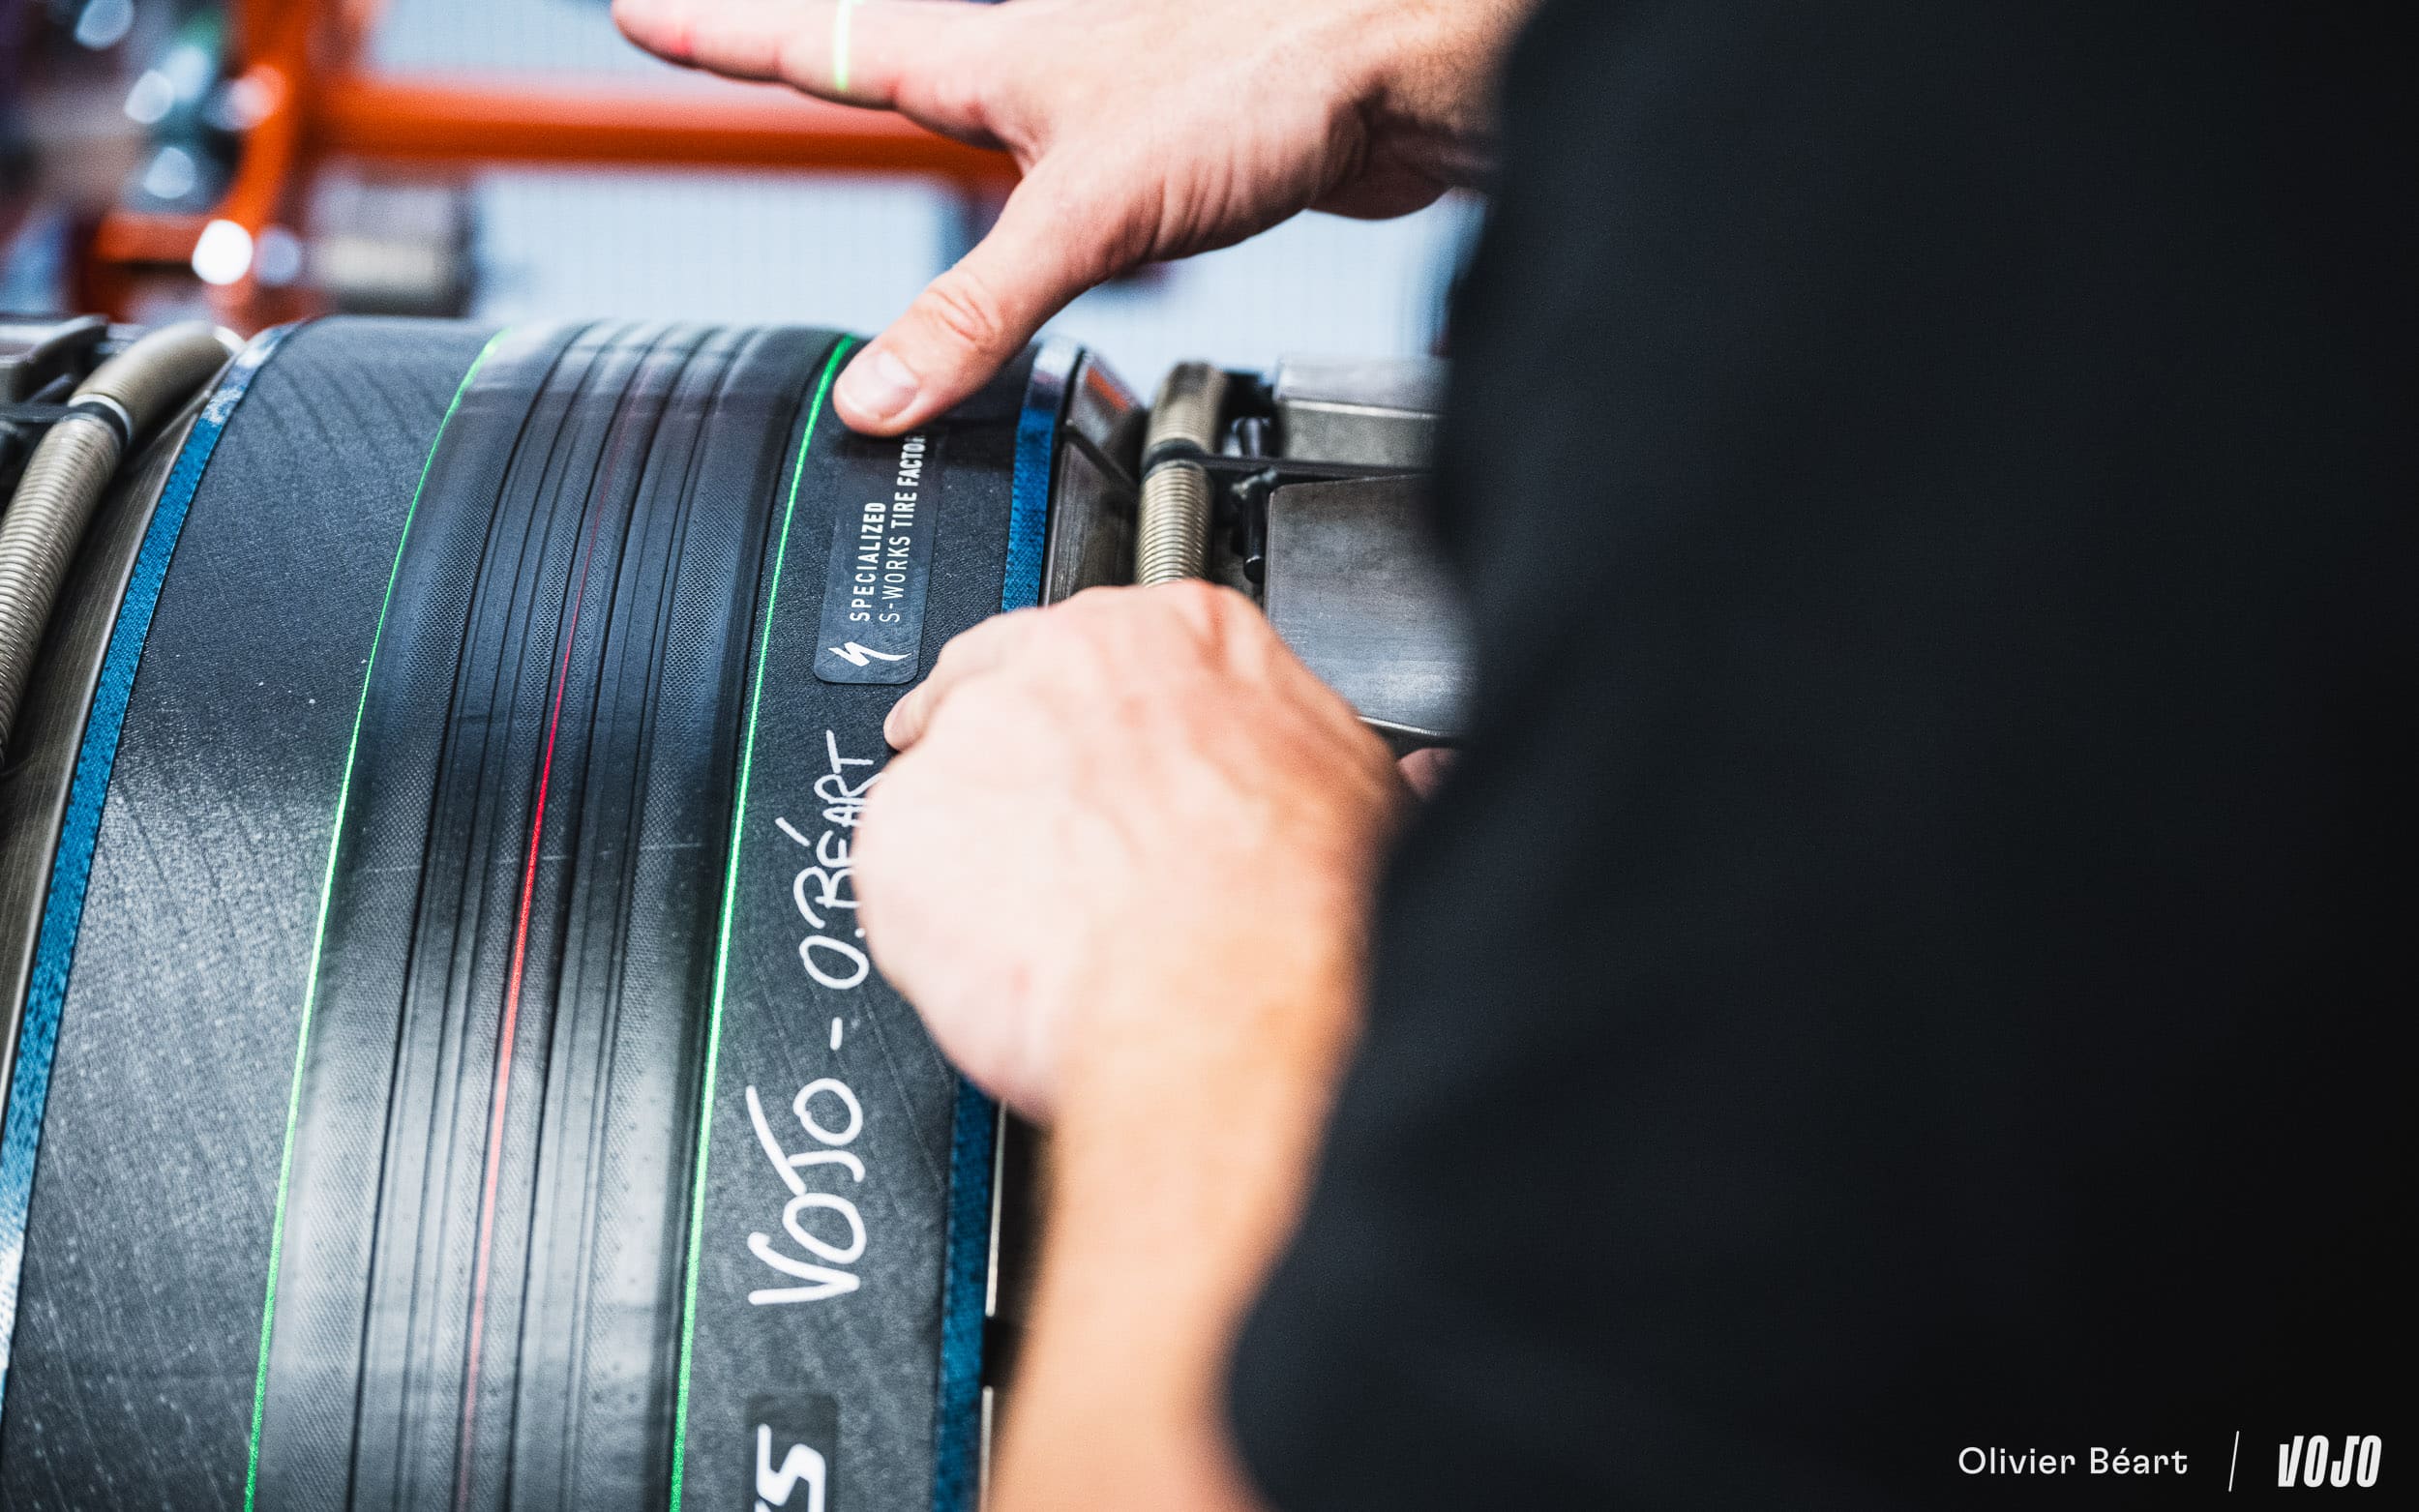 De zijwanden worden vervolgens omgevouwen, het loopvlak wordt aangebracht en we brengen onze eigen markeringen aan. Het proces is semi-automatisch, met veel handmatige handelingen, en precisie is essentieel: het beïnvloedt de prestaties van de band, tot aan de rolweerstand toe.
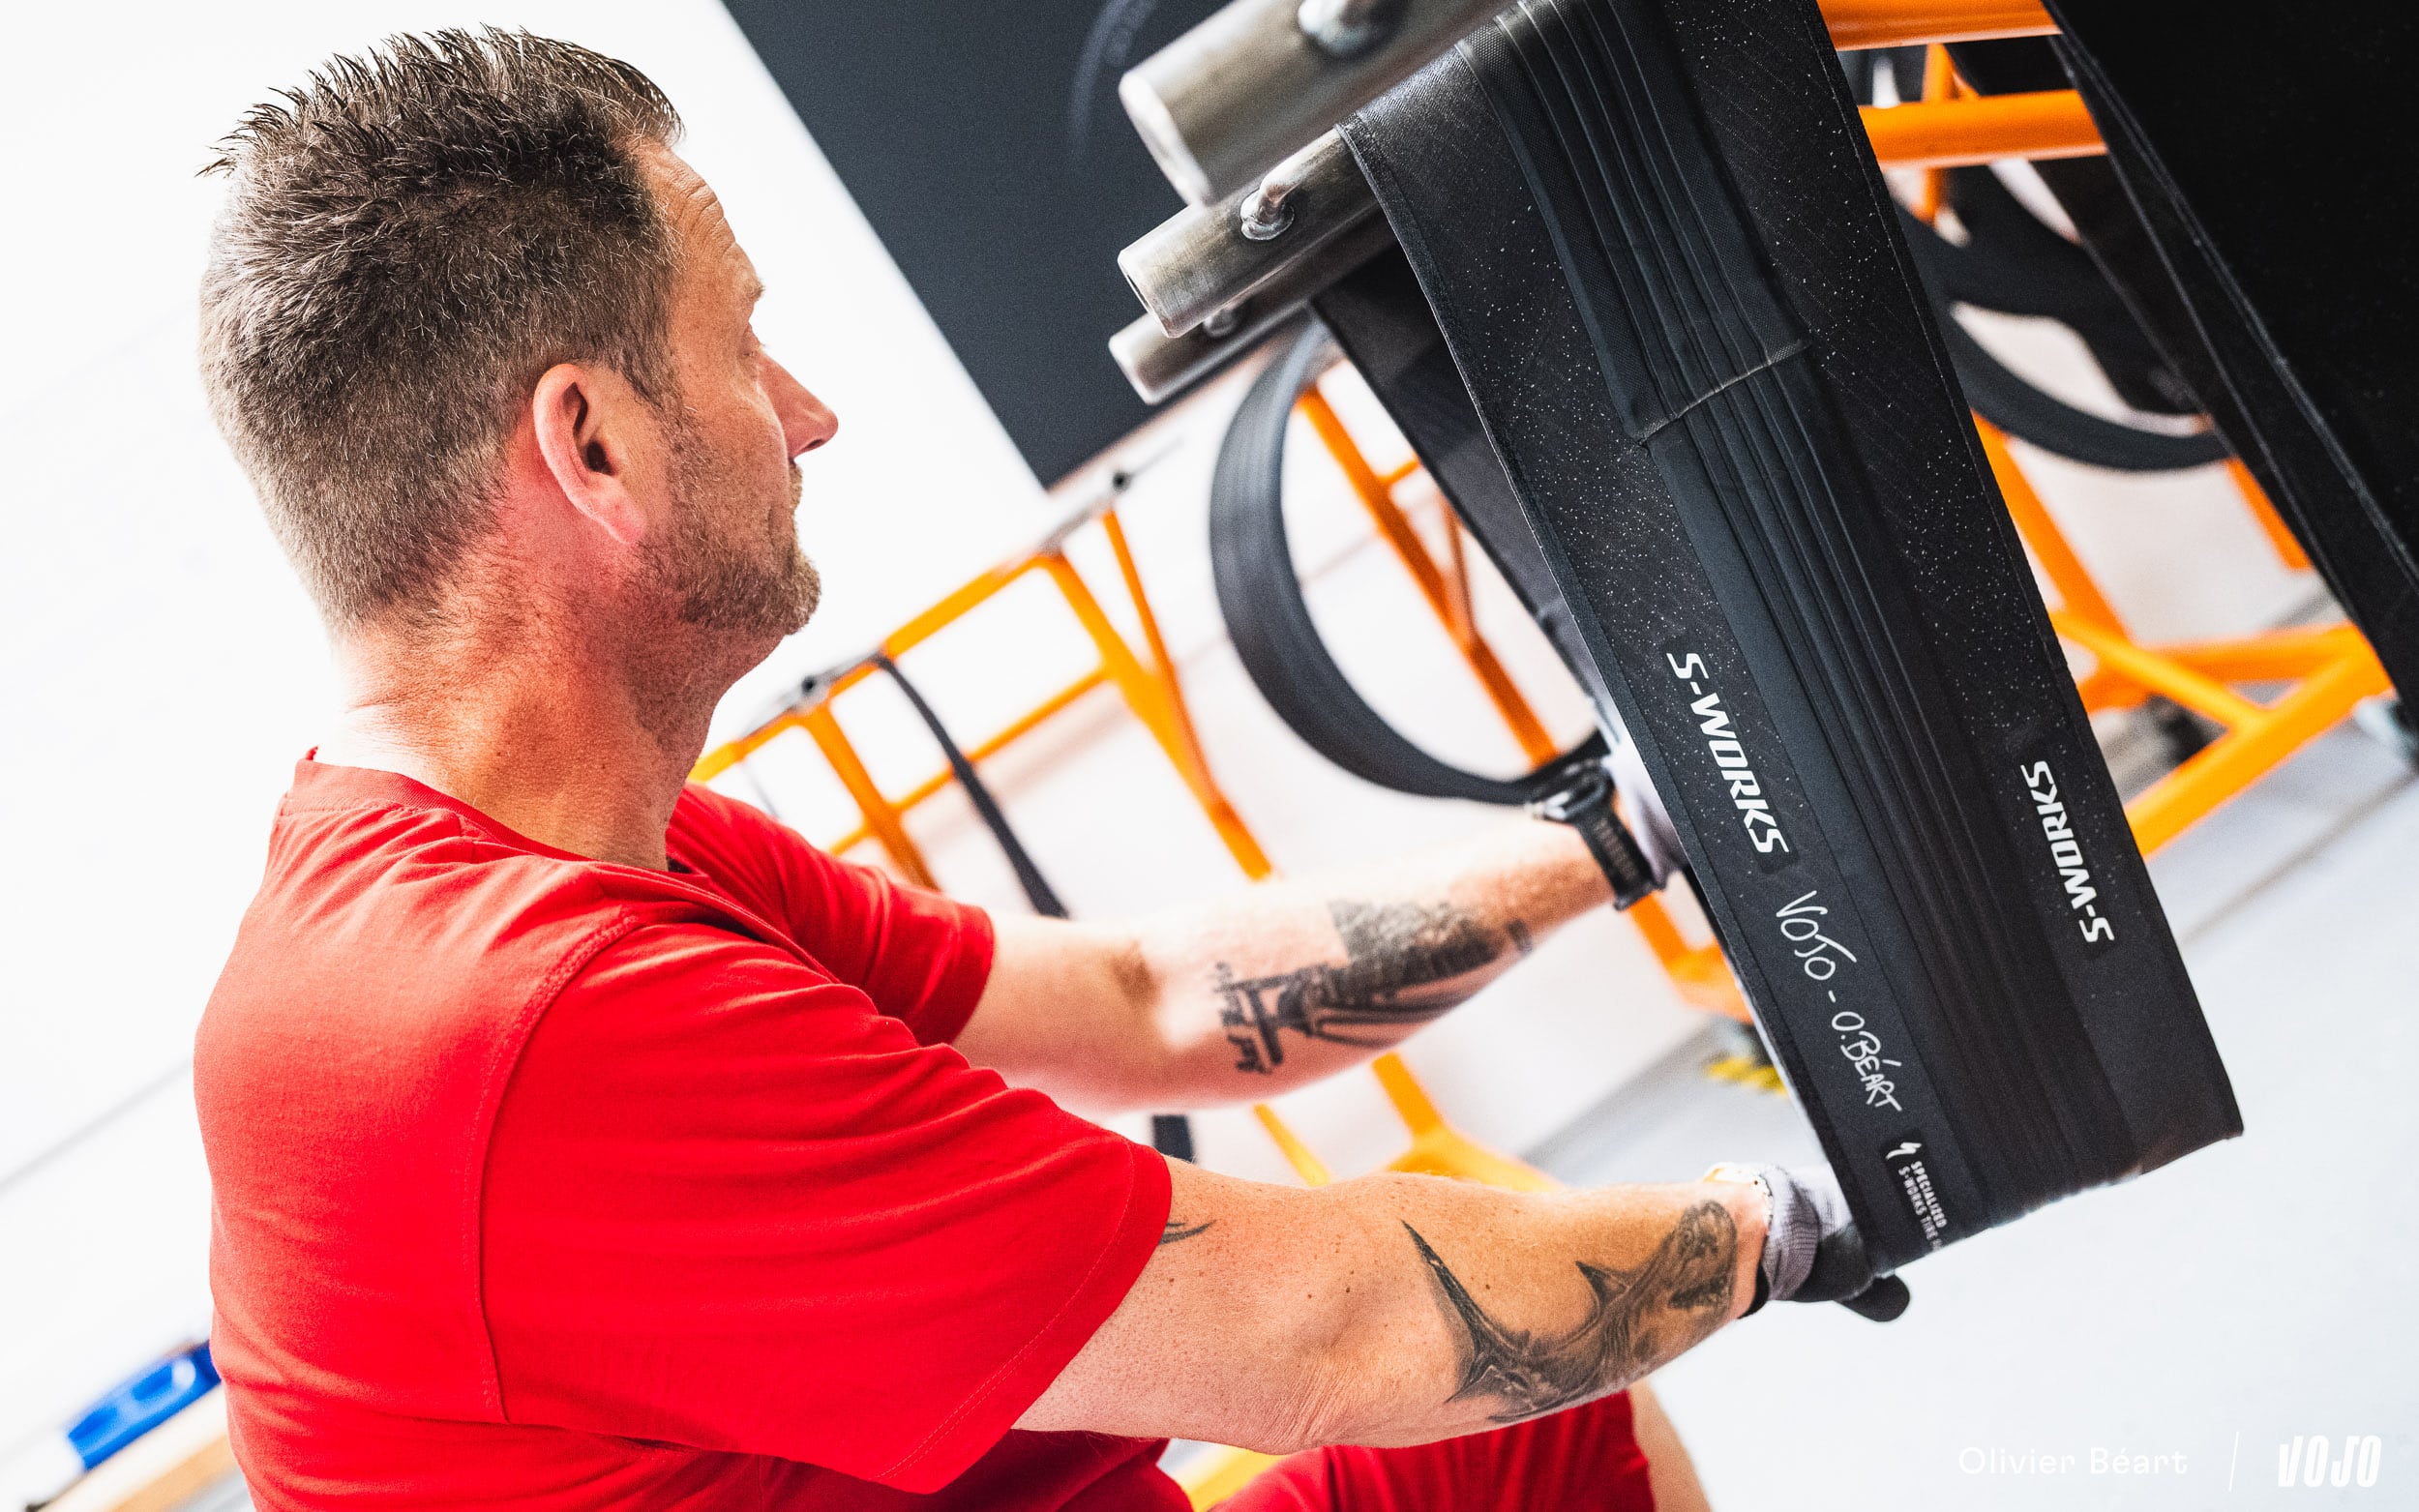 Hier hebben we een “green tire”, een onbewerkte band die alle componenten bevat, maar nog geen noppen en geen elasticiteit heeft.
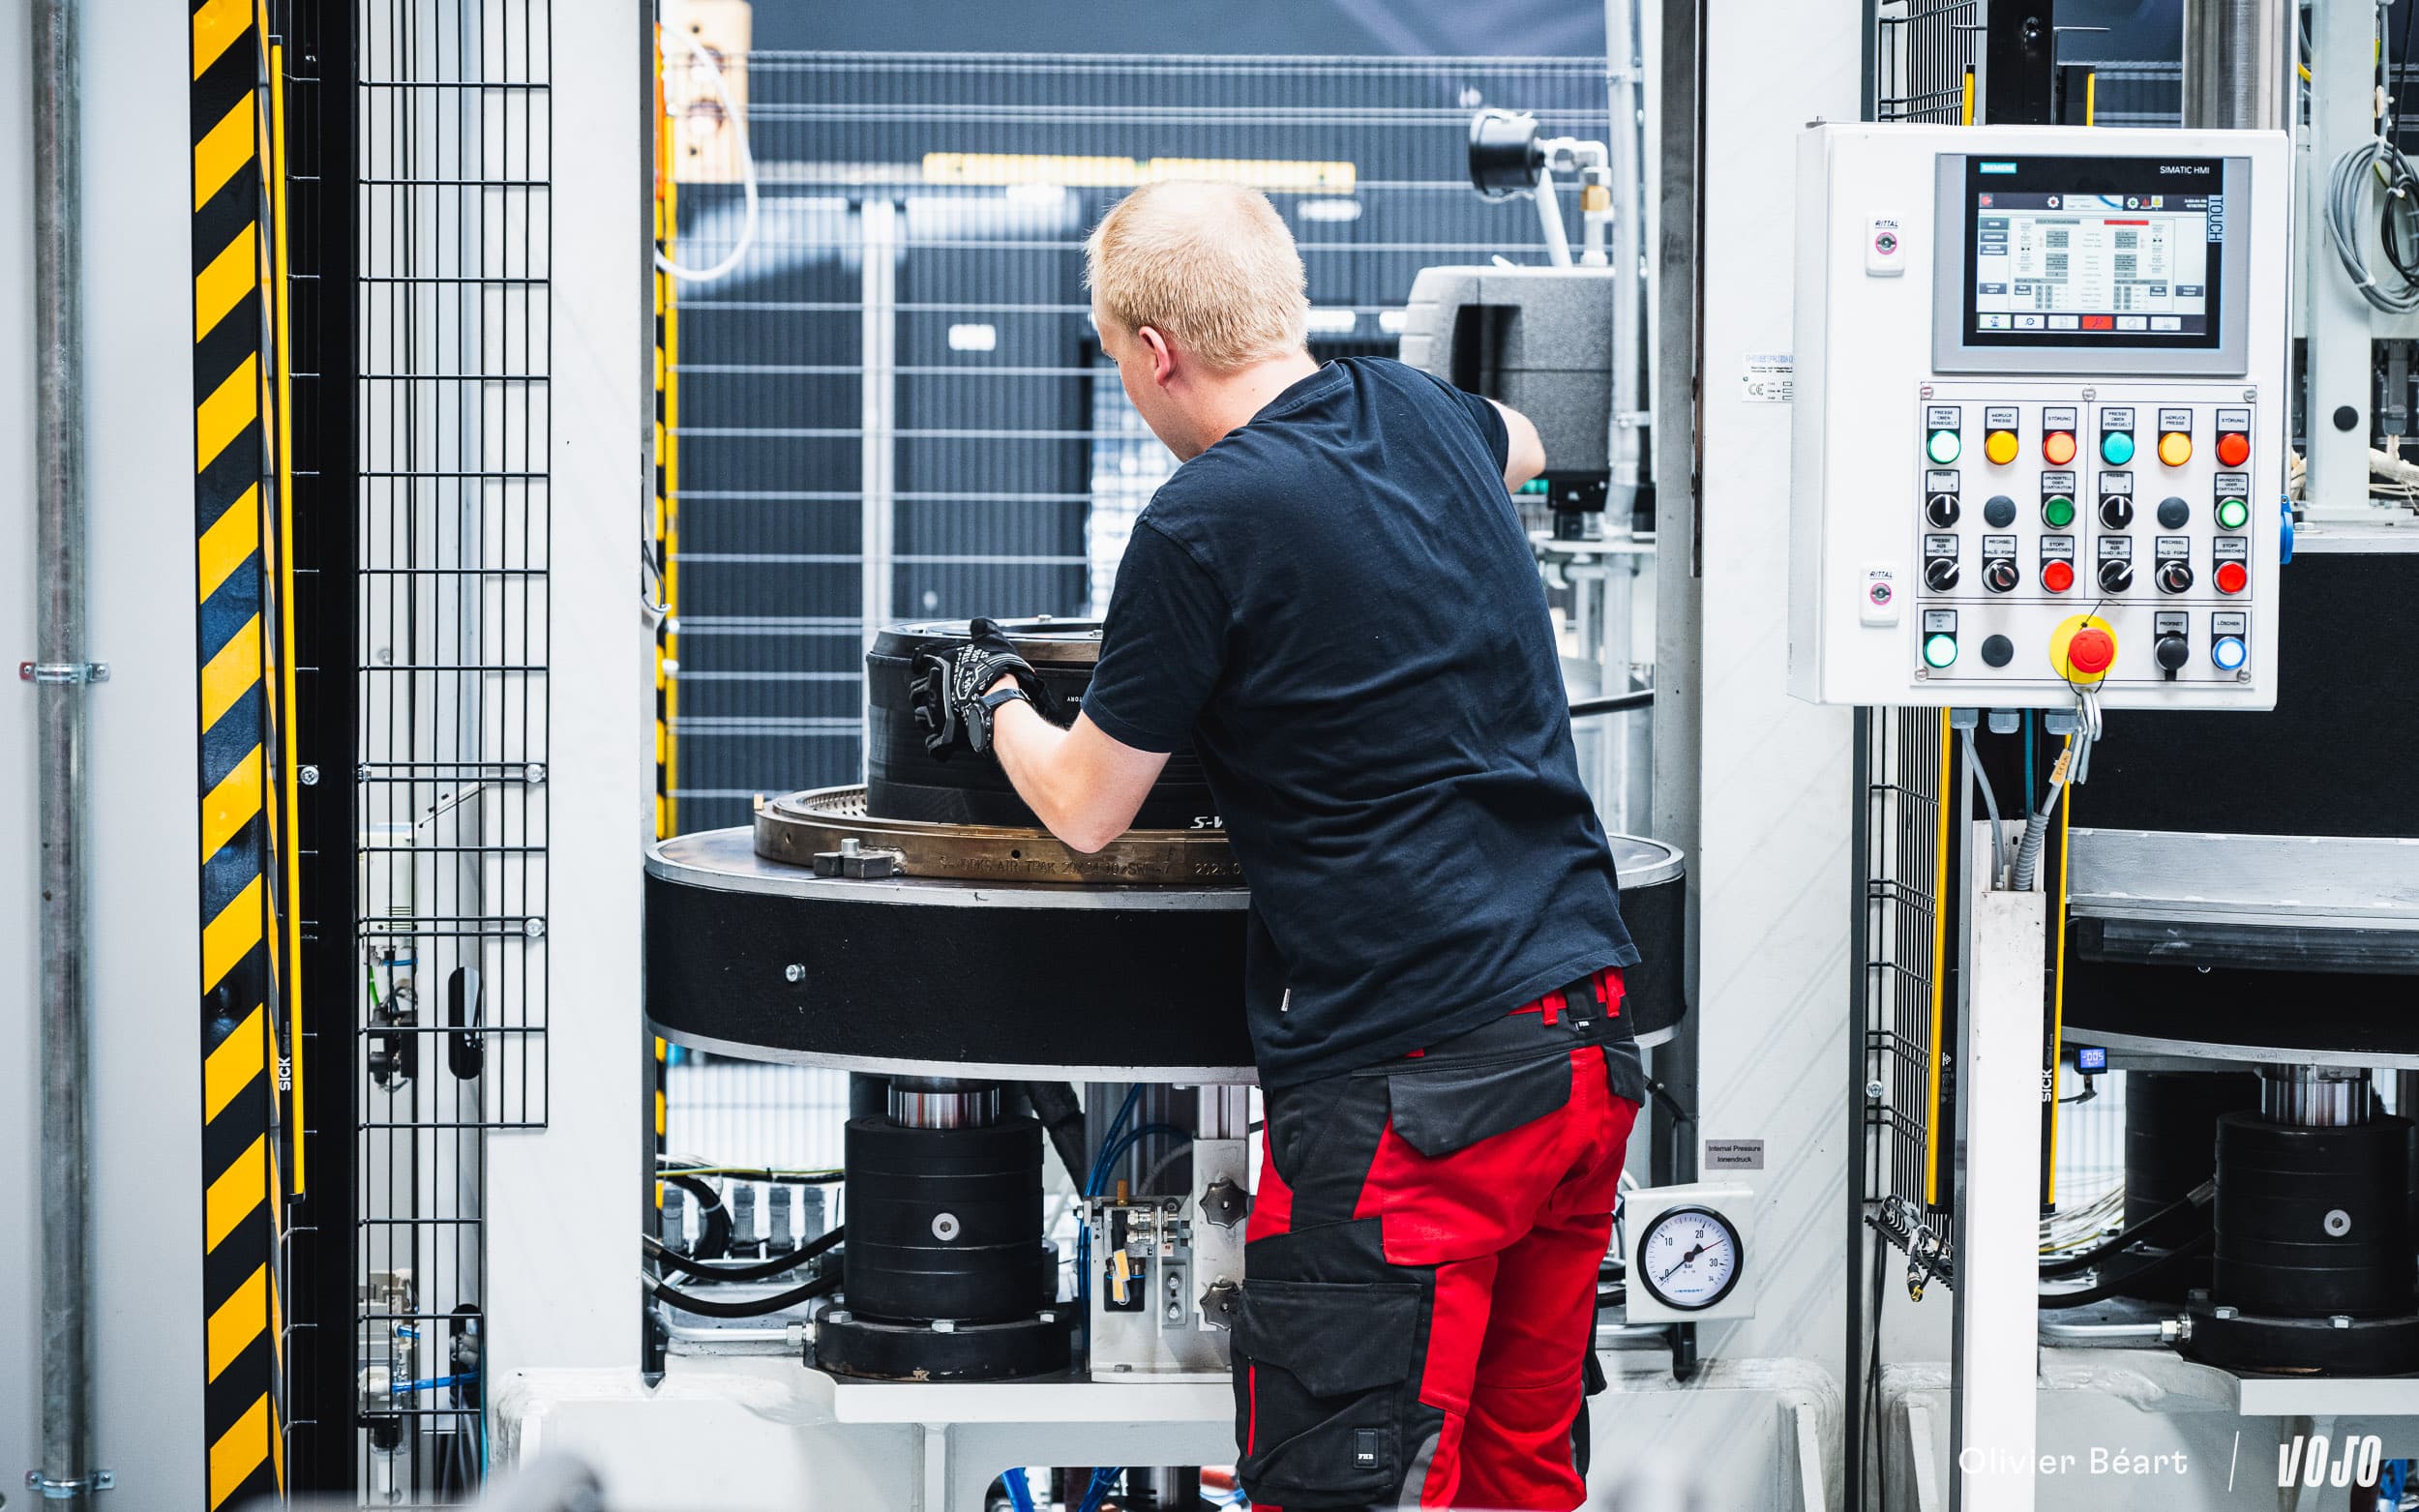 De laatste stap is vulkanisatie. Onze ongevulkaniseerde band wordt in een mal geplaatst, waar hij 8 tot 10 minuten doorbrengt bij een temperatuur van 160 tot 170 °C, onder een druk van ongeveer 12 bar, afhankelijk van het model. Door de hitte reageren de chemische verbindingen, krijgt het rubber zijn uiteindelijke elasticiteit en worden de noppen gevormd.
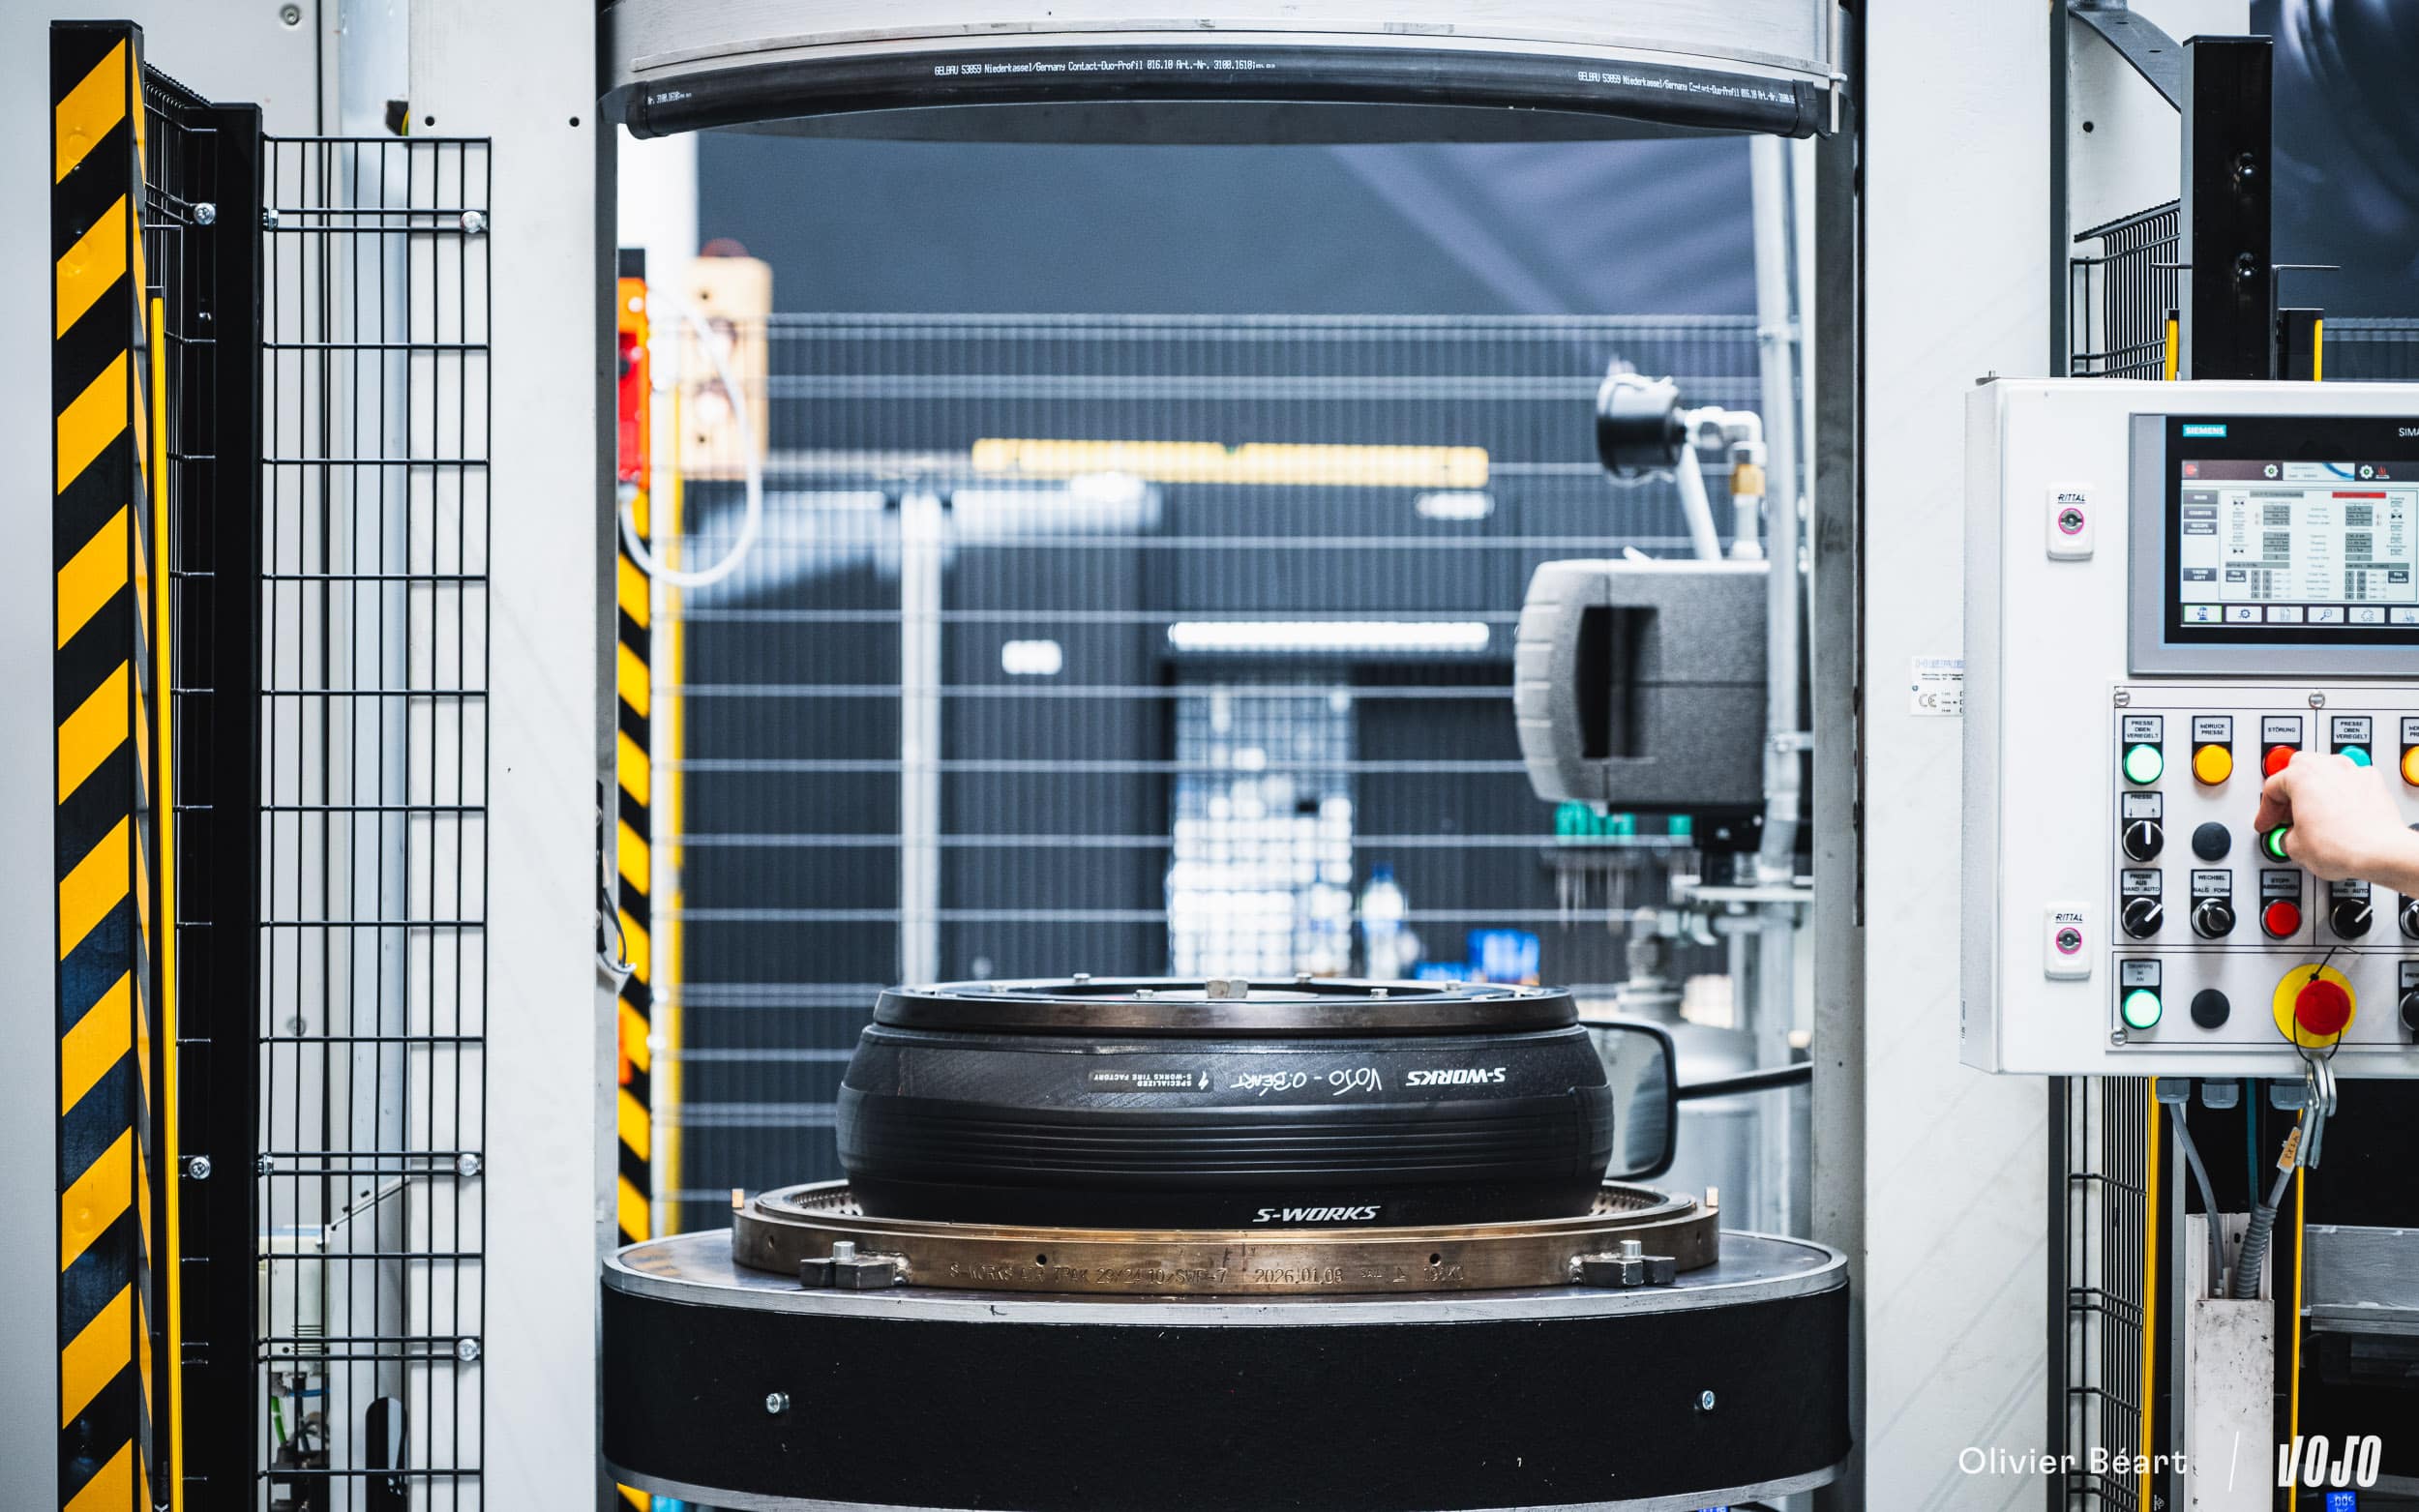 In tegenstelling tot de stoomverwarmde persen van grote fabrieken, zijn die van Lage elektrisch, waardoor temperatuur, druk en duur nauwkeurig kunnen worden afgesteld.
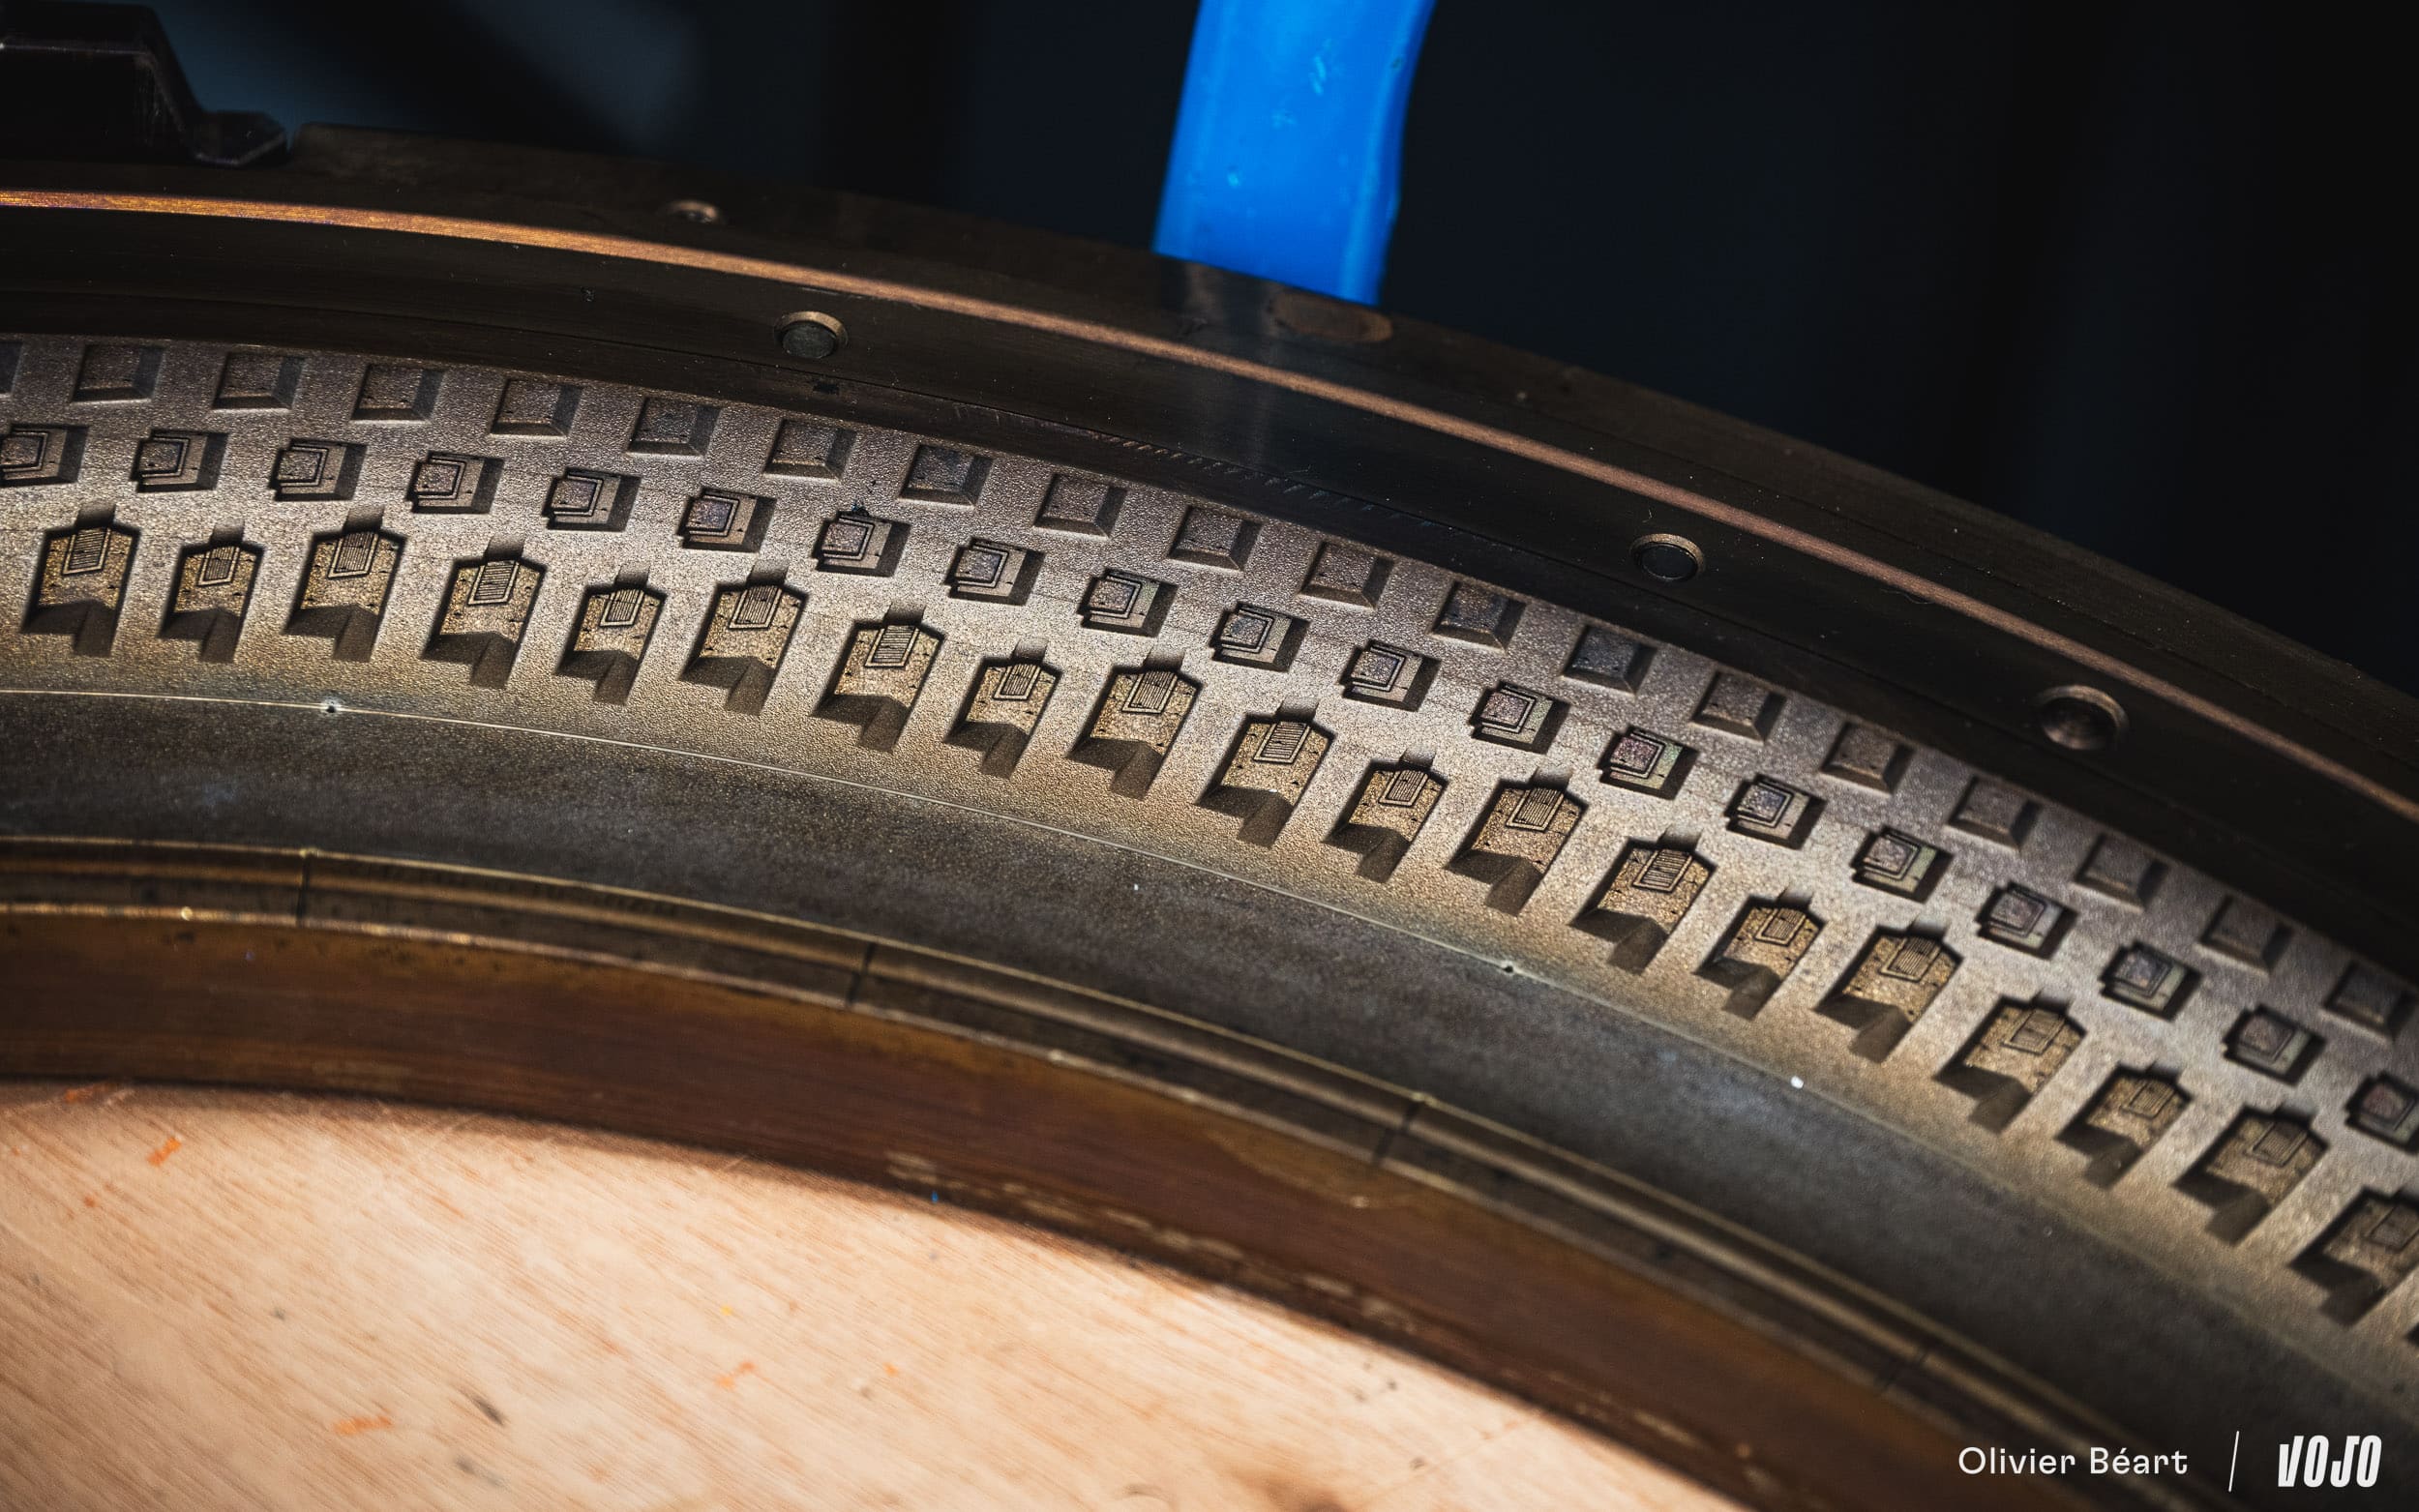 De mal zelf is het element dat het minst verandert: de kosten liggen tussen de €5.000 en €7.000, maar vooral de productie ervan is zeer tijdrovend. Er is geen ruimte voor fouten in het ontwerp!
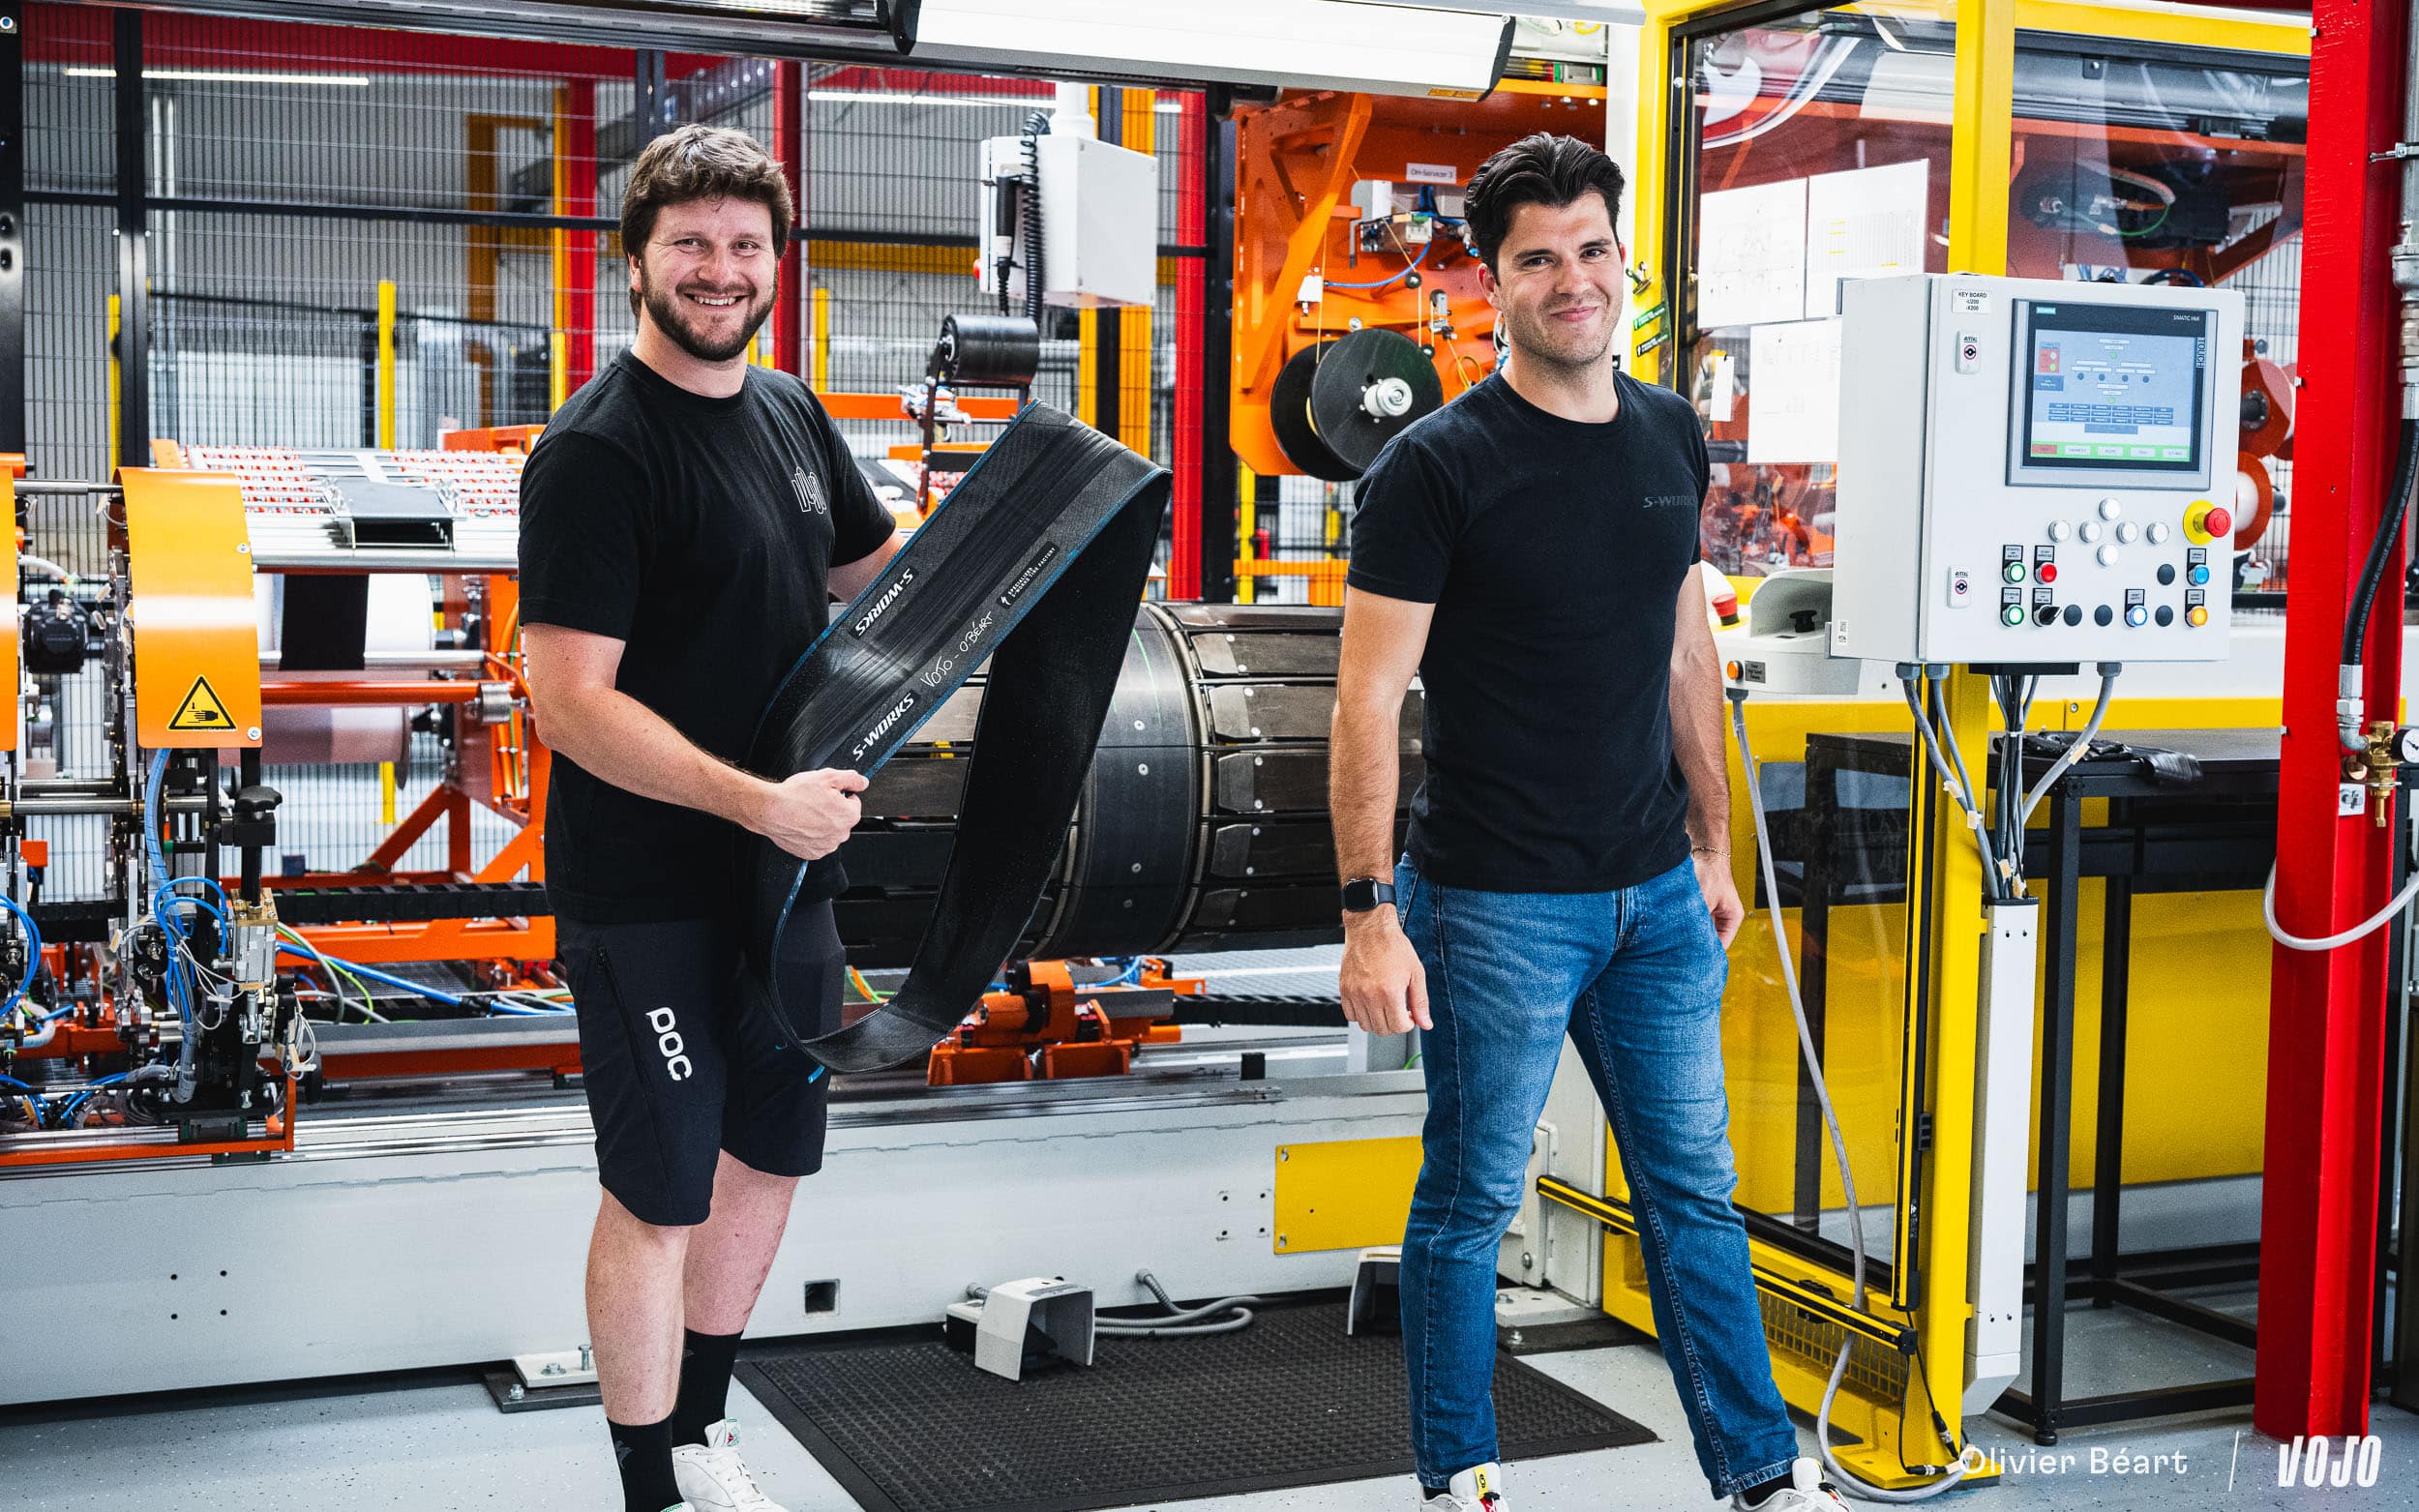 Op persoonlijk vlak was deze ervaring voor mij een echte les in nederigheid. Elke stap vereist een precisie die moeilijk te beschrijven is. Het lijkt eenvoudig als je een ervaren operator het ziet doen, maar zodra je zelf achter de bediening staat, begrijp je pas echt hoe belangrijk ervaring is om ervoor te zorgen dat elke beweging precies en effectief is. En de lasergeleiding en de assistentie van de machine veranderen daar niets aan.
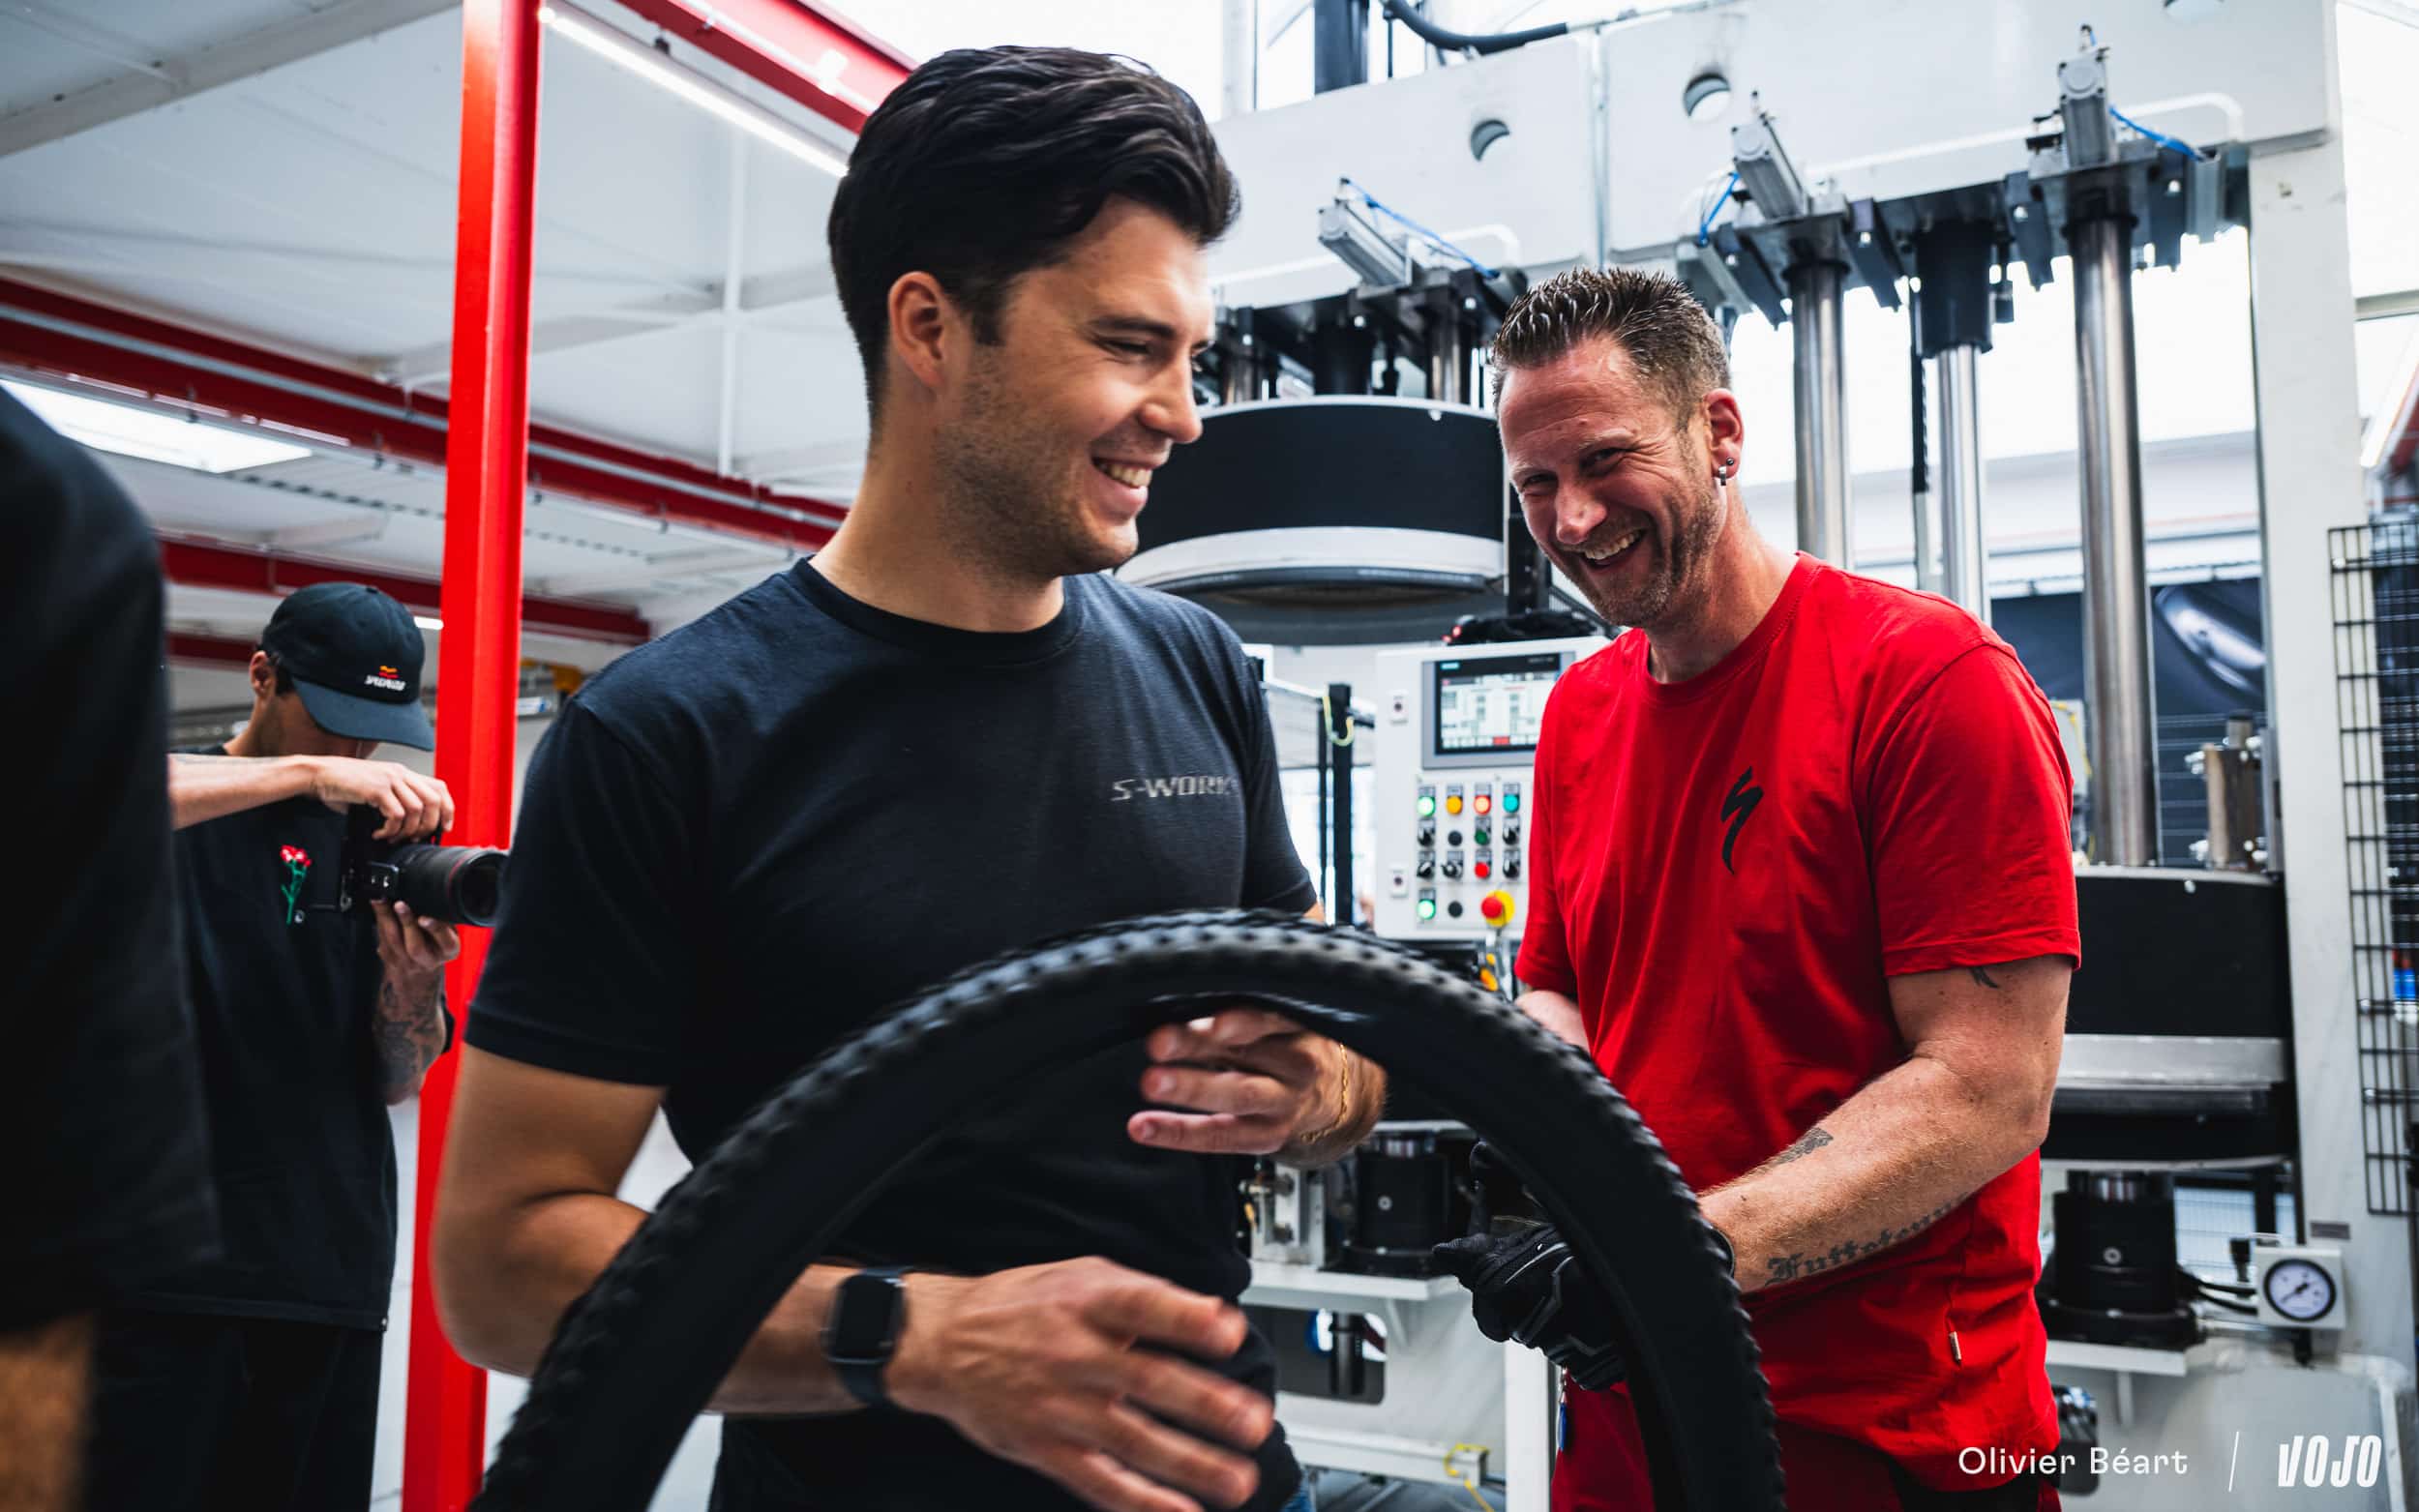 Wat op het eerste gezicht een klein verschil lijkt, kan uiteindelijk een zwak punt in de band worden, een verkeerde uitlijning waardoor de band niet perfect ronddraait, of een profiel dat niet de juiste vorm heeft.
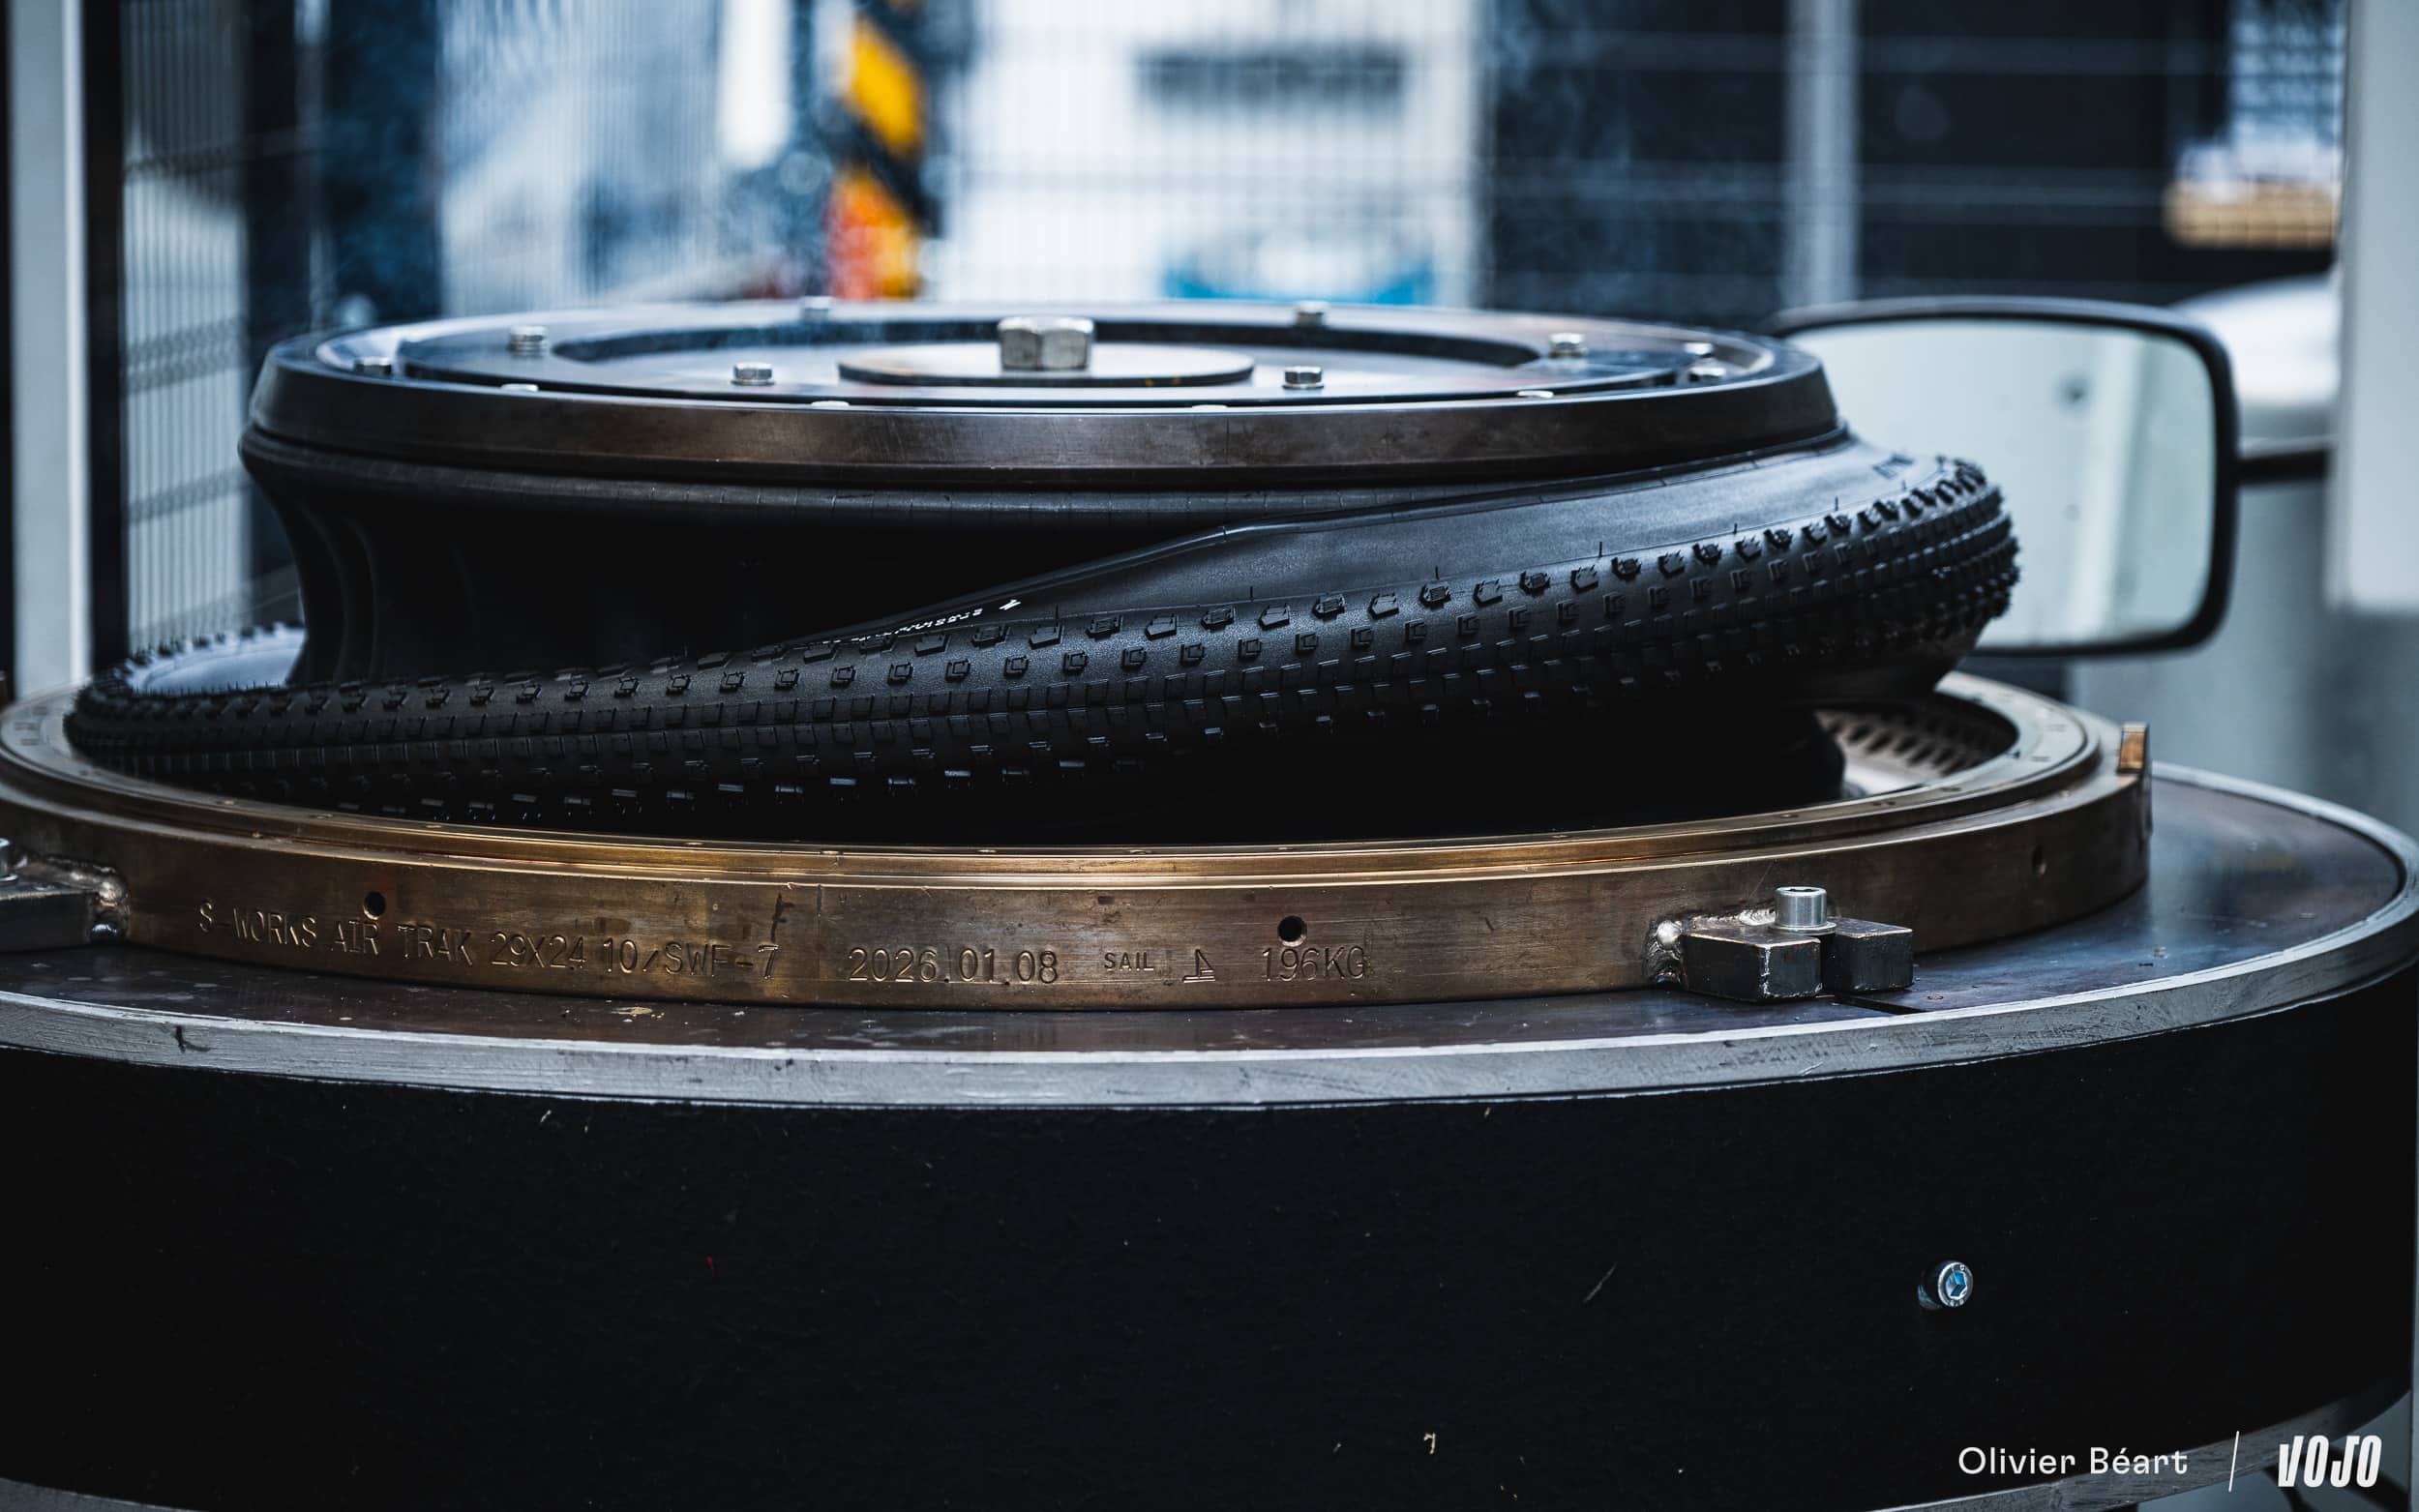 Het vormproces met de mal bij een hoge temperatuur en hoge druk maakt het mogelijk om bepaalde onvolkomenheden te corrigeren, maar als ik mijn “Vojo”-band vergelijk met die van de twee huisoperatoren, merk ik meteen wat onvolkomenheden op de noppen op, een lichte verschuiving van het loopvlak op één plek, en vooral een hoger gewicht omdat ik er iets te veel materiaal aan heb laten zitten. Kortom, hoewel mij werd verteld dat het me in ieder geval was gelukt om een band te maken die niet gevaarlijk zou zijn om op te rijden, zou deze de kwaliteitscontroles niet hebben doorstaan en ga ik mijn band liever op een plank stallen als aandenken, in plaats er mee te gaan rijden!
En voor ons, gewone fietsers?
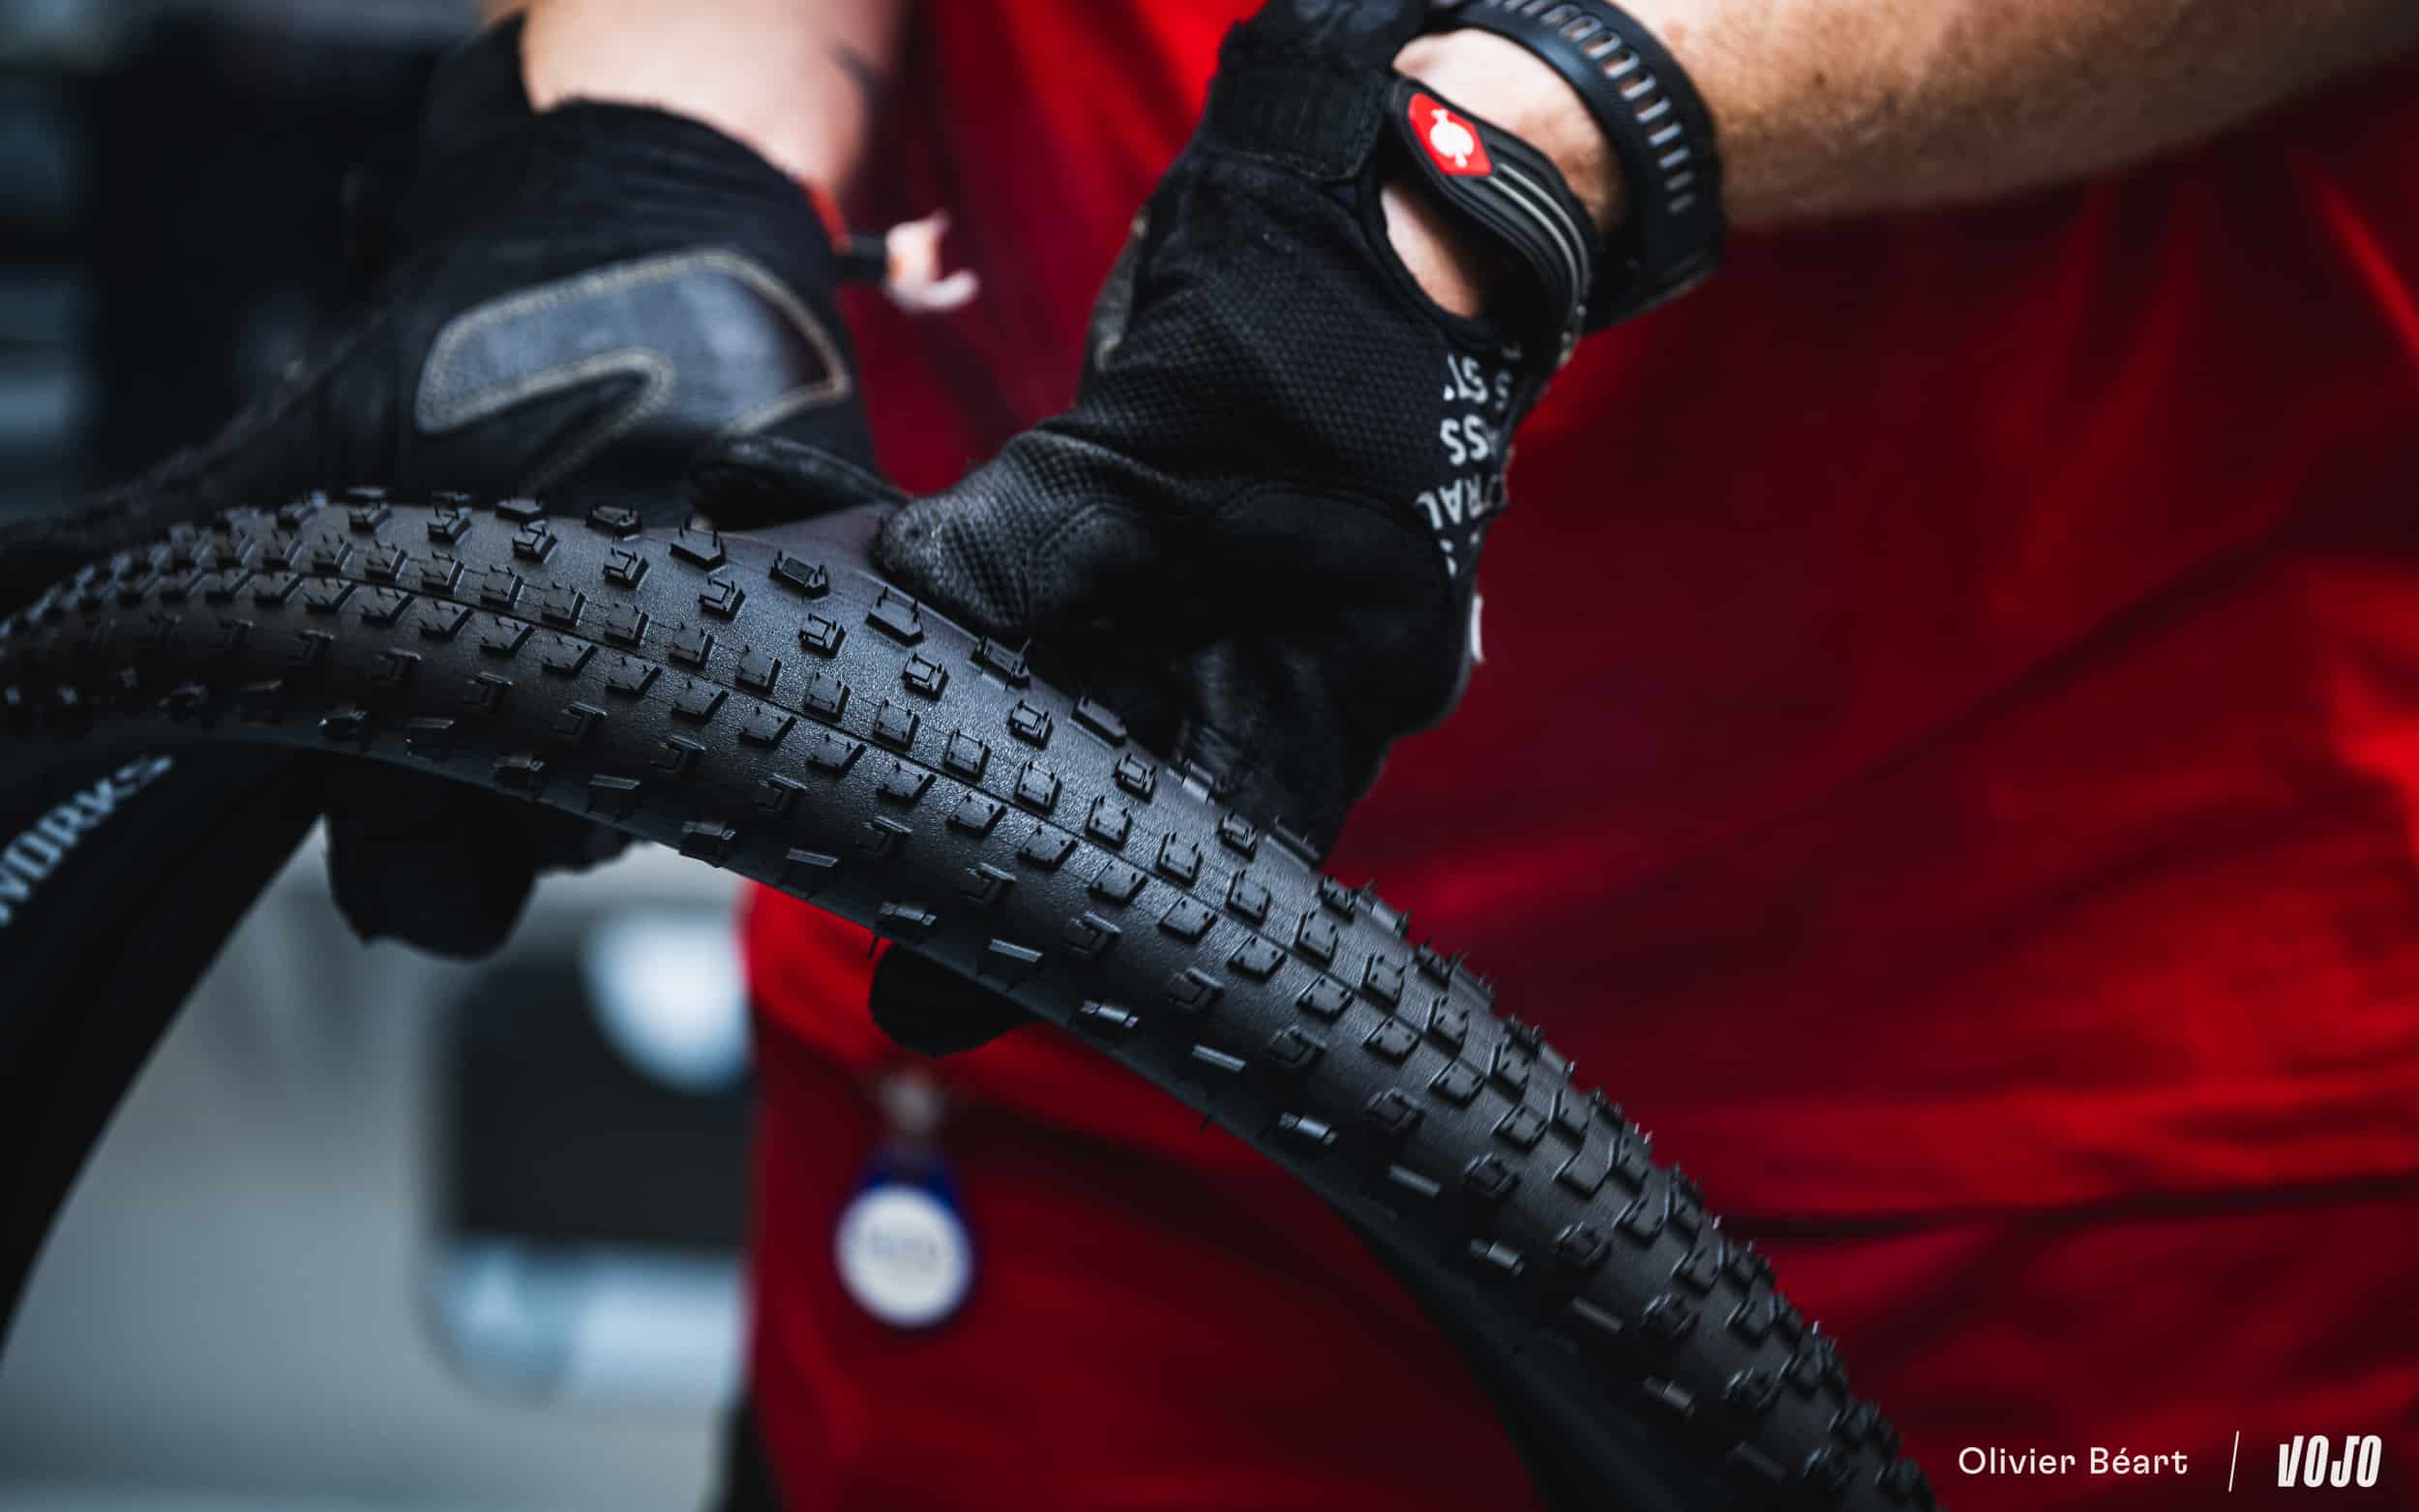 We zullen waarschijnlijk nooit op een band rijden die rechtstreeks uit de ontwikkelingsfaciliteit van Specialized komt. Maar alles wat daar wordt uitgevonden en ontwikkeld, belandt uiteindelijk als een precieze formule in de partnerfabrieken van Specialized voor massaproductie, en dus op onze mountainbikes. Met de S-Works Tire Factory geeft het merk zichzelf de middelen om niet langer een passief te zijn bij de ontwikkeling van banden, maar om het proces van begin tot eind te controleren. Dit is een zeldzame aanpak voor een fietsenmerk/bandenfabrikant en laat zien hoezeer dit kleine stukje rubber vijftig jaar later nog steeds centraal staat in het DNA van het merk.
Meer info via www.specialized.com
